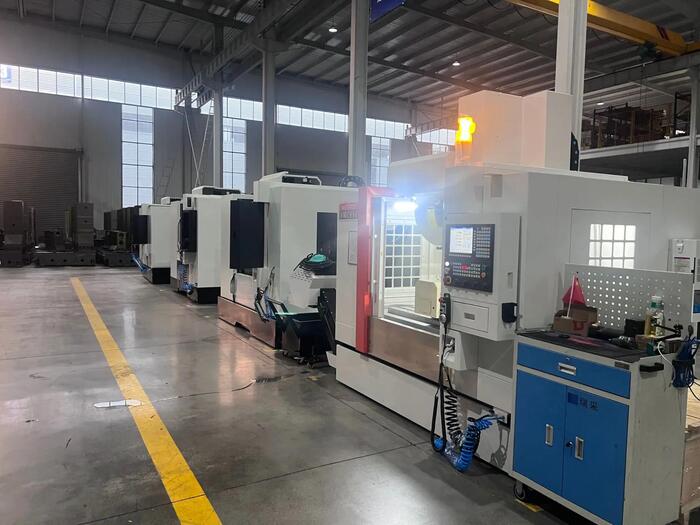
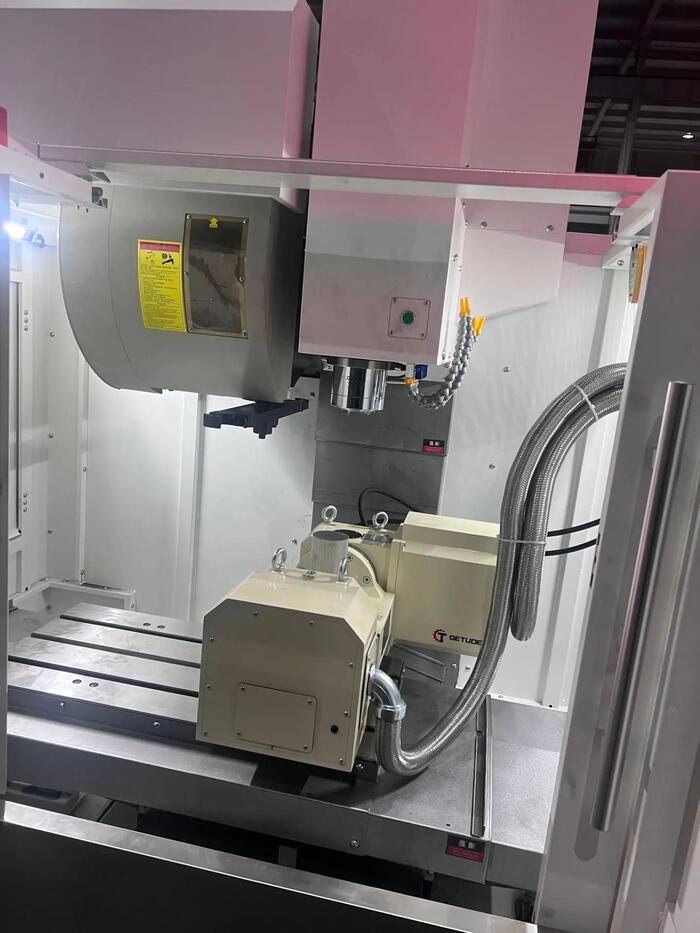
Сегодня приехал чувак забирать стружку на камазе с «лапой», уже припарковался как надо, врубил, видать, гидронасос, или хз, как называется хуйня, чтобы гидроцилиндры питать. И у него начала фонтанчиком брызгать салярка под кабиной, прохудилась тонкая металлическая трубка. На двухлетнем, блять, грузовике. Челик её снял, заварили ему тут же дырку, он прикрутил её на место и приступил к работе.
На мой взгляд- его работа- это красиво и изящно. Типа, как балет, но для своих ценителей.
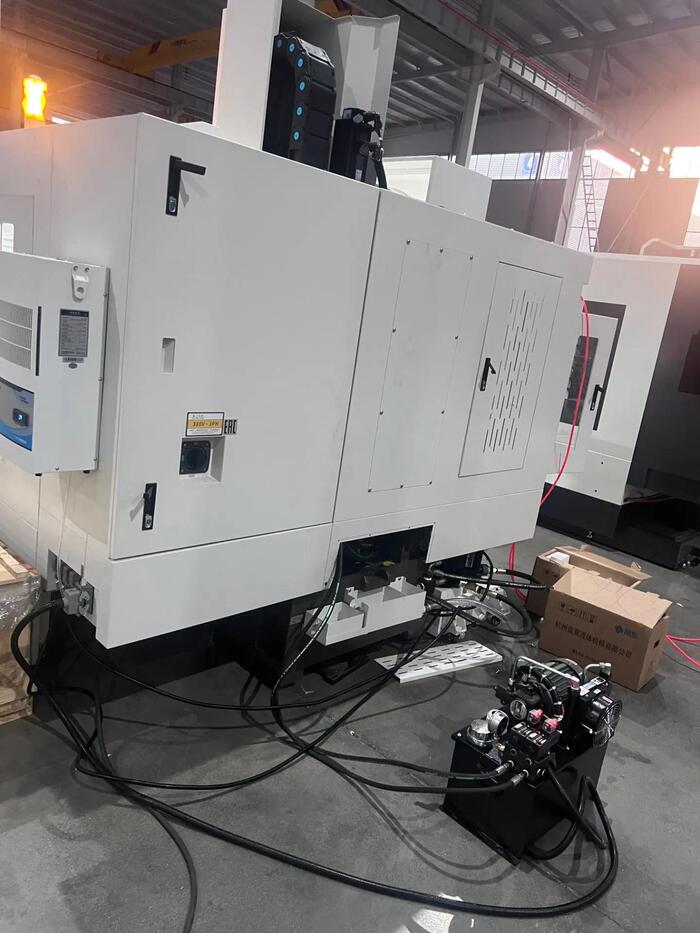
Вот в сентябре 2025г. созрел на новый фрезерный станок с ЧПУ. Аналогичный, что у меня сейчас. Только оборотов больше, механика качественнее и главное наличие наклонно-поворотного стола. Который превращает 3 осевой станок в 5 осевой и позволяет делать разные хитрые детали.
3-х осевой с наклонно-поворотным столом с функцией RTCP. Позволяет работать во всех 5 осях.
Связался с китайцами запросил комплектацию и цены. По бюджету он выходил больше, чем прошлый, из-за комплектации. Прошлый обошелся мне в 3,7млн.руб. под ключ. Сюда входит сам станок, доставка, таможенные пошлины, НДС и сертификат. А этот выходил 4,1млн.руб.
Прикинув свои финансовые возможности и что, если со мной рассчитаются мои заказчики, продать станок, который сам собрал и участок в СНТ. Который нам достался вместе с ипотечной квартирой в 2017 году. За все время, мы ничего с ним не сделали. Как инвестиции сомнительный вариант. Цена выросла с 2017 года, но часть прибыли, забрали взносы СНТ за время владения.
Понимал, что денег у меня впритык и полной суммы на руках нет. И что надо будет шевелиться и закрывать объем работ раньше, чтобы успели рассчитать.
Делаю первоначальный платеж в 50%, чтобы станок запустили в производство. Для справки, станок в Китае стоит 2,8млн.руб. Срок сборки станка 2-2,5 месяца.
Параллельно выставляю на продажу участок и станок. И работаю, работаю.
Доделываю партию деталей, что делал 2 месяца. Сообщаю заказчику, чтобы переводил остаток средств и я отправлю детали. Но заказчик говорит, что оплатить не может. Возникли проблемы с покрытием на аналогичных деталях и пусть детали лежат у меня. Тут я занервничал, так как сроков по оплате нет. Забегая вперед, скажу, что оплатил только в марте.
Участок я продал, а вот станок пока еще нет. Но мне повезло и станок купили через пару недель(писал в прошлом посте) и еще дали объем работы, который позволил закрыть выпавшие доходы.
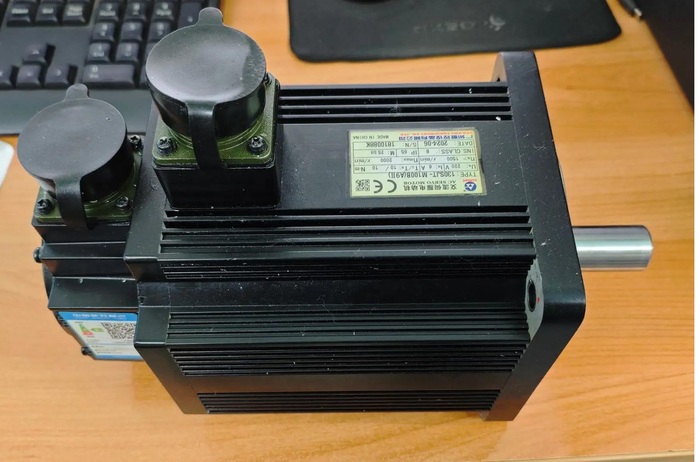
И вот придя как, то утром в цех. Запускаю оборудование на прогрев. А большой станок выдает ошибку на одной из осей. Вообщем методом проб и ошибок, выяснил, что это энкодер двигателя, он служит для определения положения вала серводвигателя.
Задняя часть двигателя - это энкодер.
Пишу производителю в Китай, так как станок еще на гарантии и хочу замены двигателя. Присылаю видео, фото и описание. Они соглашаются прислать энкодер, а не двигатель. Что меня очень расстроило. Опытные люди знают, что замена энкодера отдельно, имеет некоторые трудности. А я их не хотел. Немного поспорив с ними, они согласились на замену, если отправлю серводвигатель в Китай. Понятно, что это может затянуться надолго и прошу выставить счет на новый двигатель. Дают цену 62 000р., а она выше розницы в почти в 2 раза и без учета доставки! Очень негодую на их отношение и жадность.
Нахожу этот двигатель на алиэкспресс по адекватной цене и сроком доставки 2 недели. Но боюсь, что может застрять на таможни. А мне детали делать надо. Прошу отправить на склад моего экспедитора в Китае и оттуда заказываю авиадоставку до меня. На доставку ушло 10 дней. Сам серводвигатель около 36 000р., а доставка вышла 64 000р. Сам поменял двигатель и продолжил работать.
Спустя пару недель, на втором малом станке(VMC425) уходит в ошибку серводвигатель на оси Z. Думаю, что за напасть такая?!
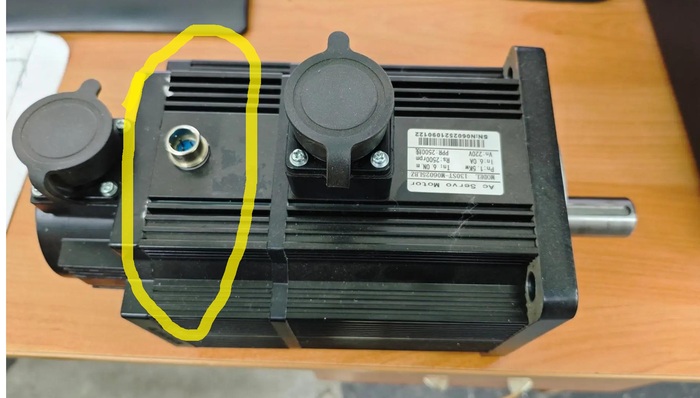
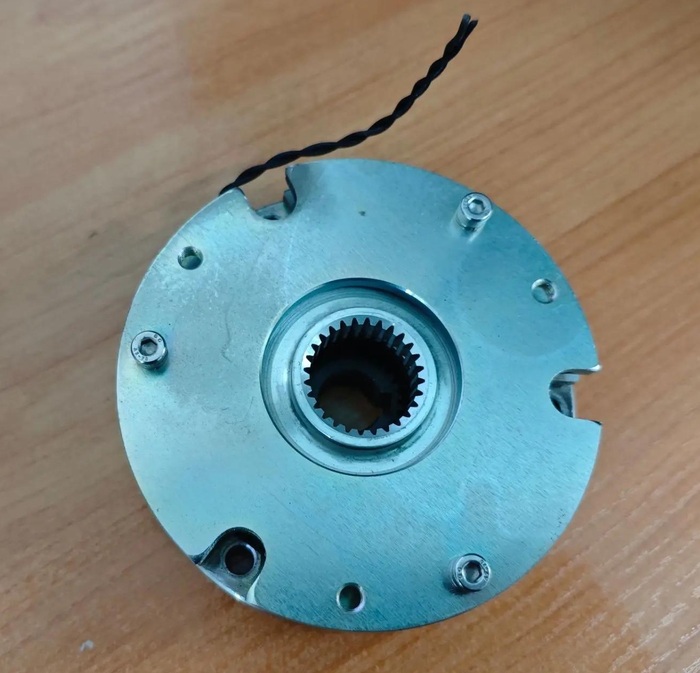
Логическим путем понял, что сломался тормоз серводвигателя. Его задача, когда станок выключается застопорить ось Z, чтобы голова станка не улетела вниз и не размолотила все на своем пути. А сейчас проблема в том, что тормоз стопорит ось, когда станок включен и не дает ходу голове.
В средней части находится тормоз.
Вот так выглядит тормоз.
У меня сроки горят, детали делать надо. В итоге вызываю знакомого электронщика по станкам с ЧПУ. Снимаем серводвигатель, вытаскиваем тормоз из него вообще и собираем обратно. А чтобы голова при отключении не уехала вниз, подставляю упор в виде деревяхи.
Деревянное приспособление:)
И попутно связываюсь с производителем станка и заказываю новый двигатель. Цена была адекватная, что обрадовало. Доставку и оплату провели через алиэкспресс. Проработал с этой деревяхой 1-1,5 месяцы, только в январе поменял двигатель. Тогда же в декабре сломался двигатель на ленточнопильном станке. Я уже начал думать, что меня сглазили с этими двигателями. Но там простой асинхронный двигатель и купил его в Новосибирске.
В декабре пишут китайцы и говорят станок готов. Прошу видео и фото станка в работе и хотелось бы посмотреть замеры по точности.
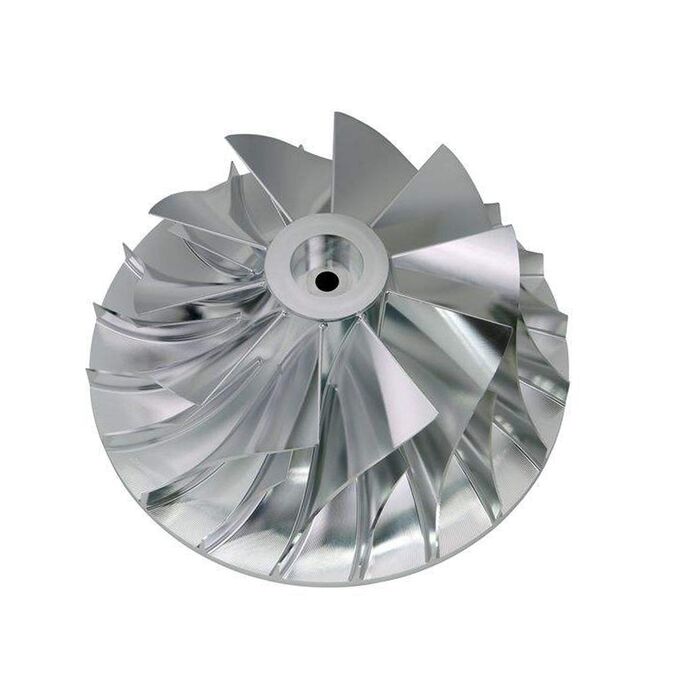
Обрабатывают тестовую деталь типа импеллера. Такие детали, как правило делают на 5 осевом станке. Импеллеры применяются в насосах, авиационных двигателях и т.д.
Фото из сети, как он выглядит.
Денег на окончательную оплату есть, но на доставку пока не хватает. Думаю у кого можно будет занять, чтобы оплатить доставку из Китая. Отправил остаток денег продавцу. Продавец деньги получил и говорит, что станок пока никуда не поедет. Так как товар двойного назначения, плюс ко всему еще 5 осевой и точный. И правительство Китая ужесточило контроль за таким оборудованием и надо подождать, может рассосется и они отправят. Мой экспедитор повторяет слова продавца.
Я жду. Прошел декабрь, затем январь заканчивается, а изменений нет. Деньги на доставку нашел. Начинаю всех трясти, так как узнаю, что российские компании возят станки из Китая и проблем особо нет. Причем круче моего значительно.
Продавец говорит, что мой экспедитор какой-то не такой и просит его поменять. Экспедитор толком объяснить не может в чем дело, грешит на продавца. Обращаюсь в другие компании, цену выставляют выше +700 000 рублей. А у меня нет лишних денег.
Пока искал нового экспедитора, много разговаривал по этой ситуации и понял в чем дело. Продавец не умеет оформлять сертификат экспорта на товар двойного назначения и пытается это спихнуть на экспедитора. Хотя это обязанность продавца оформление экспортных документов. Кошмарю китайцев, обещают что все оформят, но уже после китайских праздников. Сказали, что на оформлении у них особо точный шлифовальный станок. Если все норм, то потом мой станок. А пока жди.
Ждал февраль, март, апрель и потом пишут, что нужны документы от меня. Кто я такой и зачем станок. И клятва, что не буду делать ничего военного, оформленная на бумаге и заверенная печатью. Просили фото цеха и его местоположение. Сколько оборотов в год и чем занимаюсь. Сделал документы на английском и китайском языке. Отправил почтой оригиналы в Китай и стал дальше ждать.
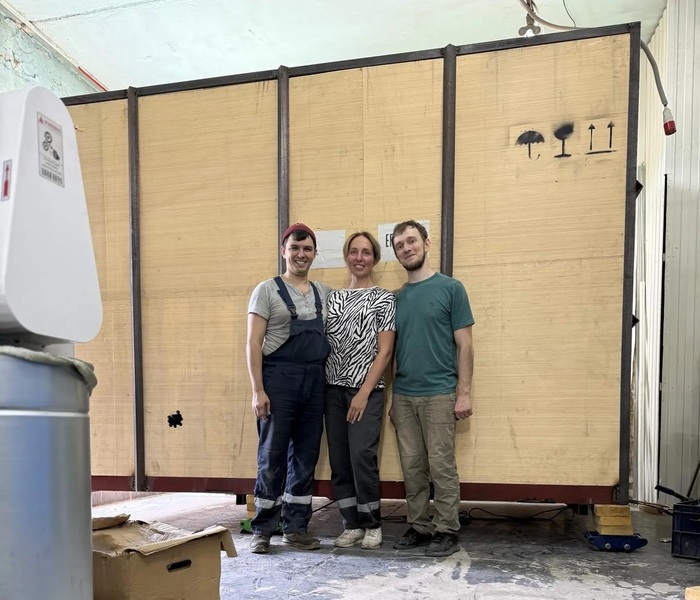
Прошло еще 2-3 месяца и заявку рассмотрели и дали добро. Экспедитор забрал станок с завода. И повез на таможню и застрял там. Продавец неправильно оформил документы, причем очень глупо. Вместо Новосибирска, написал Новороссийск. Потом свой адрес указал, как-то криво. А исправлять обязанность продавца. В итоге он подавал документы раза 4 и мне влепили неустойку за хранение станка +80 000р. В конечном счете станок приехал ко мне 20 августа 2026 года, а первый платеж я сделал 10 сентября 2025 года. И окончательная цена вышла вместо 4,1 млн. рублей, 4,45 млн. рублей из-за того, что курс вырос летом. На первый взгляд кажется разница небольшая от общей цены станка. Но на 350 000 рублей, можно много купить оснастки.
Станок я ждал на конец августа, так сказал менеджер. Но числа 17 августа, думаю дай напишу узнаю, где фрезер едет. И говорят, что станок будет 20 августа. Мягко говоря, я в шоке. Ругаюсь, что не предупредили за неделю. Мне надо людей позвать, ворота разобрать и подготовить место, куда его ставить. Начинаю волноваться, что вдруг не успею подготовиться и просто как-то не по себе.
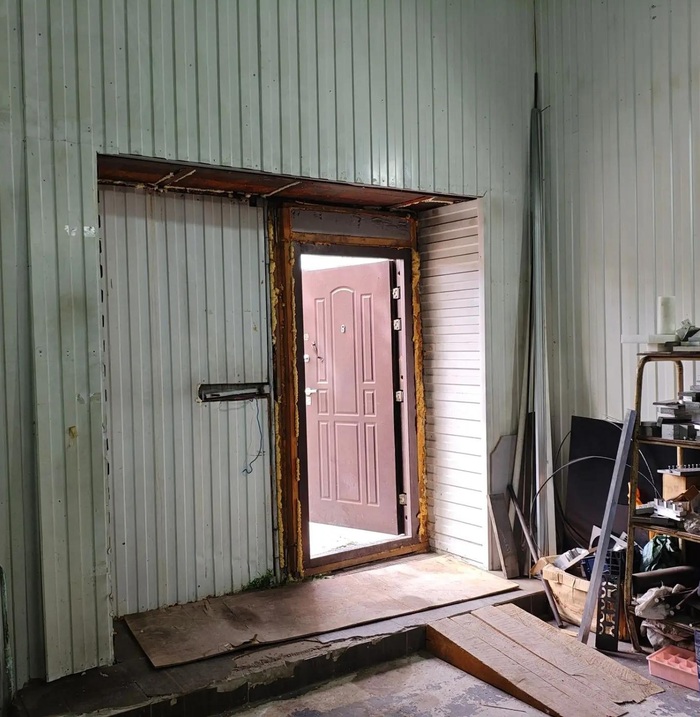
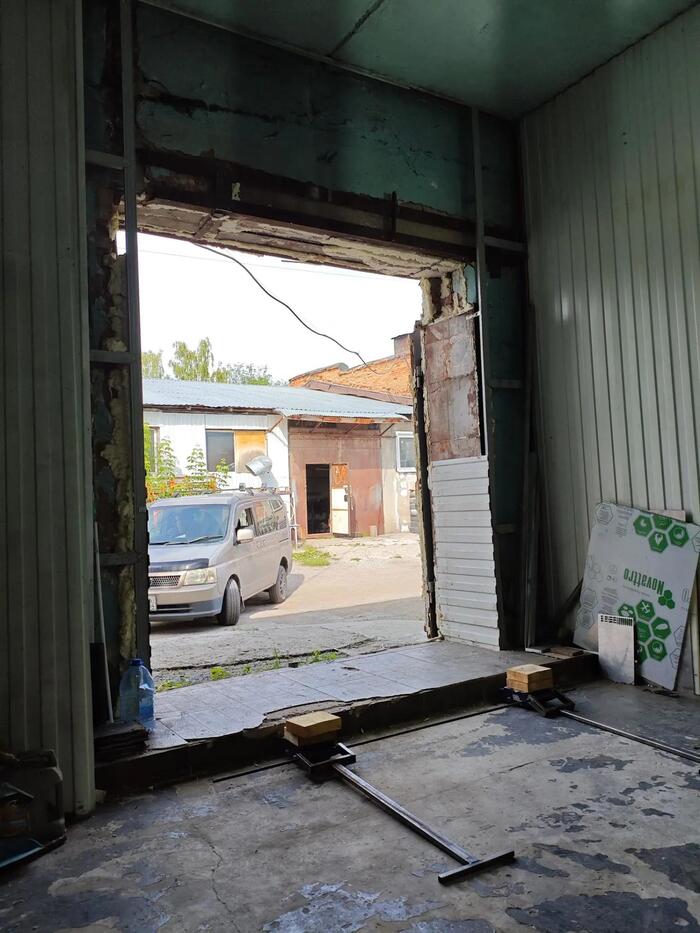
Зову Светика и начинаем перемещать стеллажи и оборудование, чтобы освободить место у входа. Разбираю верх у ворот, чтобы прошел короб станка.
Ворота до разбора.
Ворота после разбора.
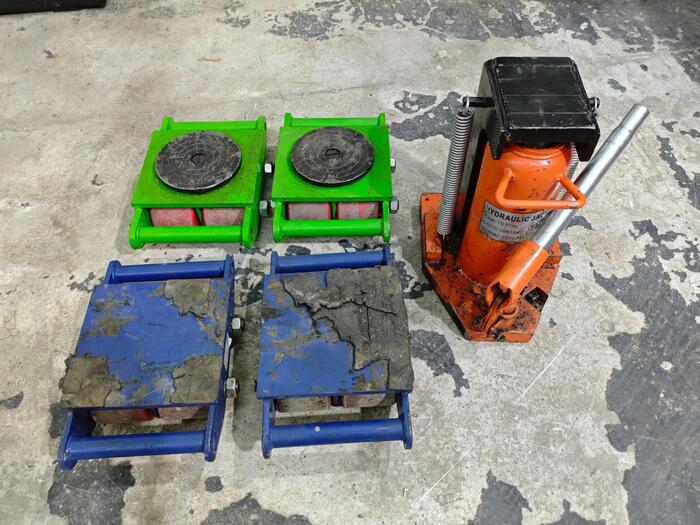
Взял домкрат и дополнительные подкатные во временное пользования у одного из своего заказчика. Огромное спасибо ему, не первый раз выручает.
Зелеными можно поворачивать, а синие едут прямо. Домкрат, если надо приподнять короб.
Звоню в Томск своему другу Славе и прошу приехать помочь. Прошлый станок с ним тоже разгружали Дела в моём небольшом цехе.1. Зашел к соседу сварщику и попросил, чтобы помог с разгрузкой и заварил потом верх над воротами.
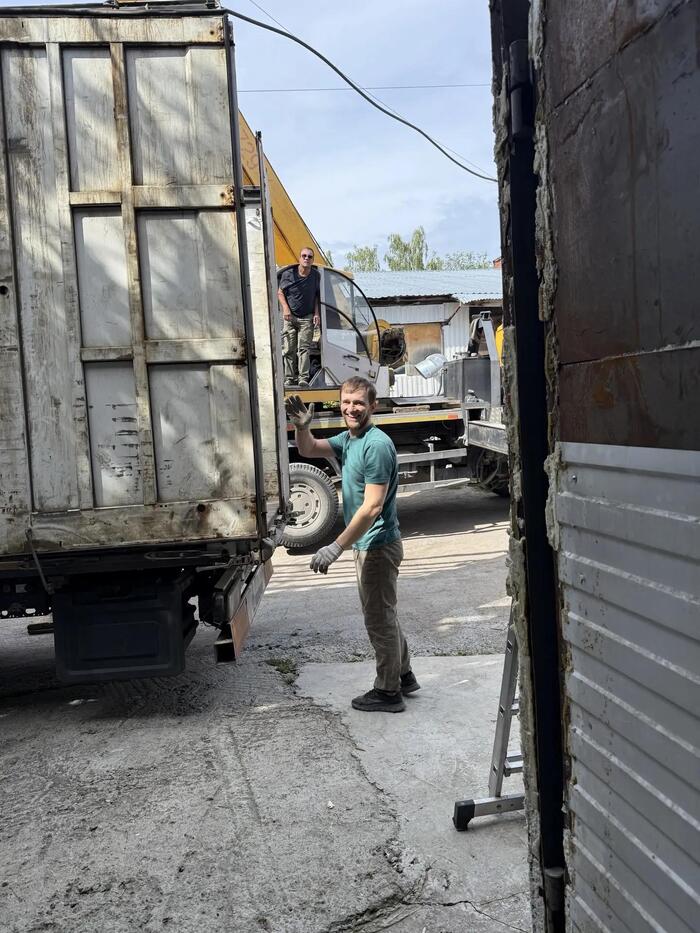
В обед приехала фура, затем и кран подъехал. И начался процесс разгрузки.
Крановщик опытный. Кстати, похож в темных очках на Медведева Д.А.
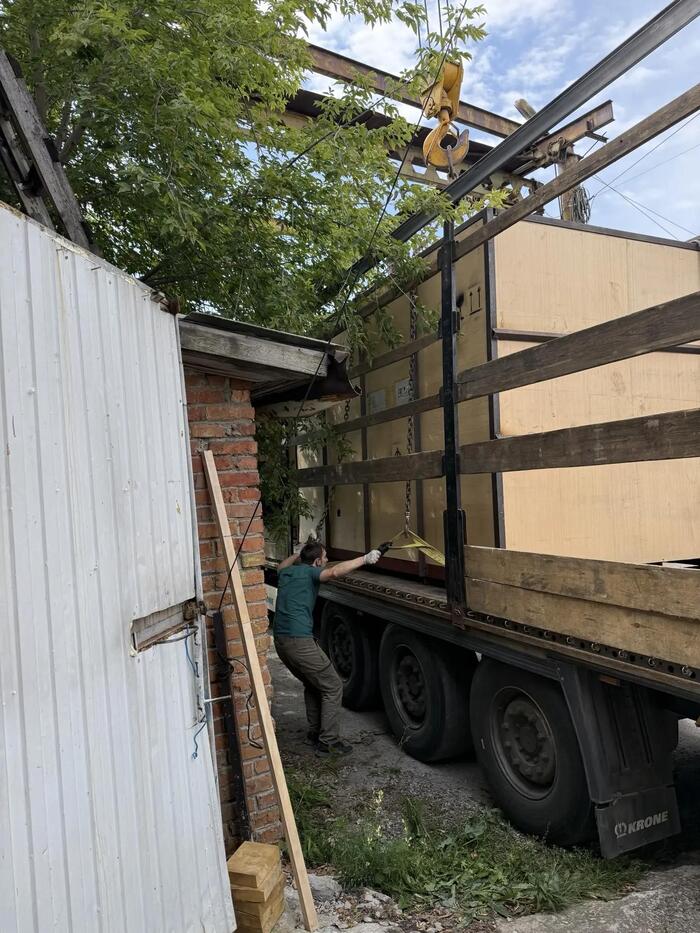
Разобрали борт у фуры. Продели стропы через низ короба, одели паука на крюк и пошел процесс.
Основная проблемой был силовой кабель, который весит между зданиями и проходит над воротами, его не видно на видео. Приходилось отцепляться от стрелы, переводить её и заново цеплять короб. Но мы и прошлый раз с этим возились.
Вообще у меня весь это год прошел в режиме ожидания. И когда наконец фрезер приехал, отлегло. Задача выполнена. Не сказал бы, что вспоминал про него каждый день, но часто. И это мысль, как надоедливый комар жужжит и жужжит над головой. Успокаивал себя, что в любом случае оборудование придет. Ну как край, когда СВО кончится и снимут санкции.
Сейчас станок находится в стадии пуско-наладки. Еще необходим постпроцессор для него. Кто может написать постпроцессор, нашел. Надеюсь, скоро выложу примеры своих работ на этом станке.
Прошло немало времени с последнего моего поста. За это время в моем цехе произошли изменения. Продал фрезерный станок с ЧПУ(самый первый), что собирал сам, когда еще работал технологом на заводе.
1/2
Станок сделанный мною. Патрон BT30, меняется в ручную. Обороты до 12000об/мин.
Продавать начал с 700 000 рублей и снижал каждый месяц на 100 000 рублей. В итоге продал за 500 000 рублей. Что в целом неплохо. Продал местной компании из Новосибирска, которая производит двери, но параллельно оказывает услуги по токарной с ЧПУ. У них появился очень хороший заказ на изготовление ротаторов для рыбаков, которые занимаются спортивной рыбалкой.
Вот так выглядит ротатор. Грубо говоря, показывает, где рыба при движении лодки.
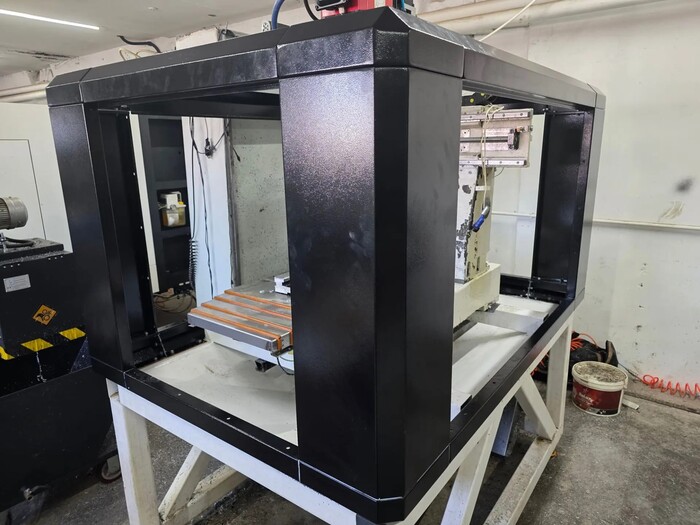
И в изделии было много фрезерной программной обработки. И они искали недорогой вариант программного станка, который мог закрыть эту потребность. Сразу сказал, что им понадобиться некоторое время, чтобы научится на нем работать. Да и кабину надо сделать в целях безопасности. Одно дело когда один работаешь и перепроверяешь все и совсем другое когда работают разные люди. И если заготовка вылетит и угодит в оператора, ну такое себе. Плюс у них не было оснастки(тиски, патроны, прижимы, фрезы и т.д.). А Заказ горел и попросили дать цену, если делать у меня фрезерные работы. Я был один из нескольких подрядчиков кому скинули детали на расценку. Мне повезло и мои цены оказалась ниже остальных. Сроки были очень сжатые, так как очень долго тянули с запуском 1-1,5 месяца. По итогу работал с утра и до позднего вечера, в выходные и январские каникулы.
1/4
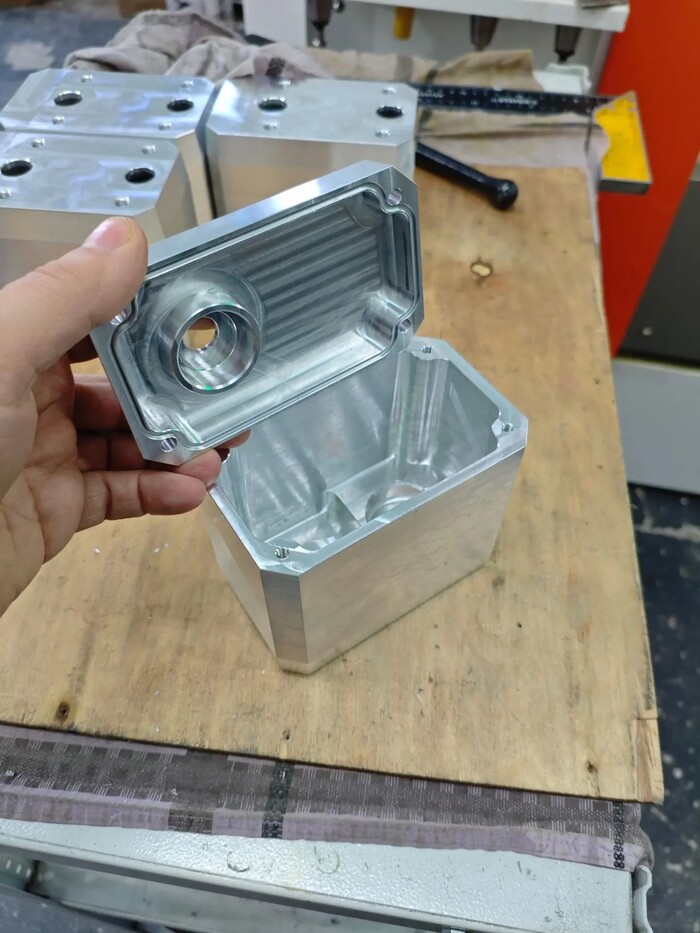
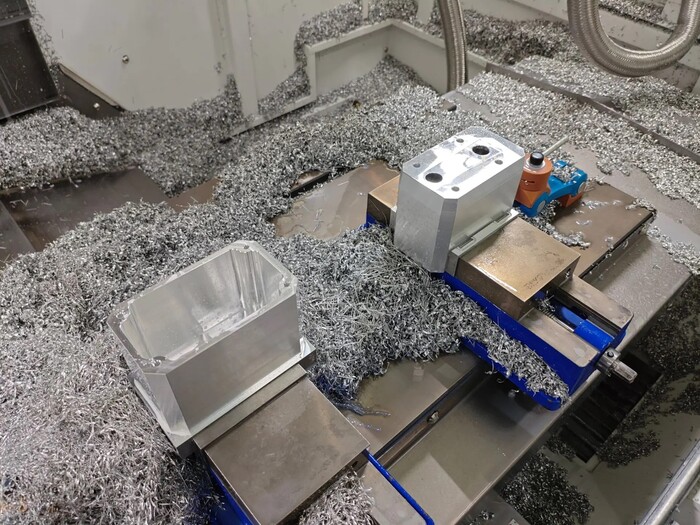
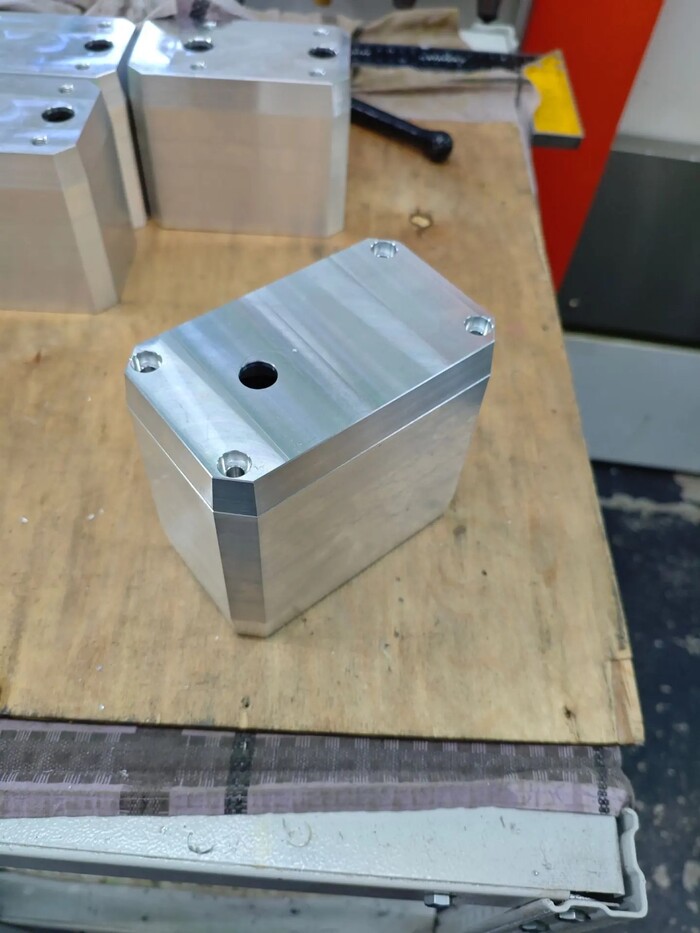
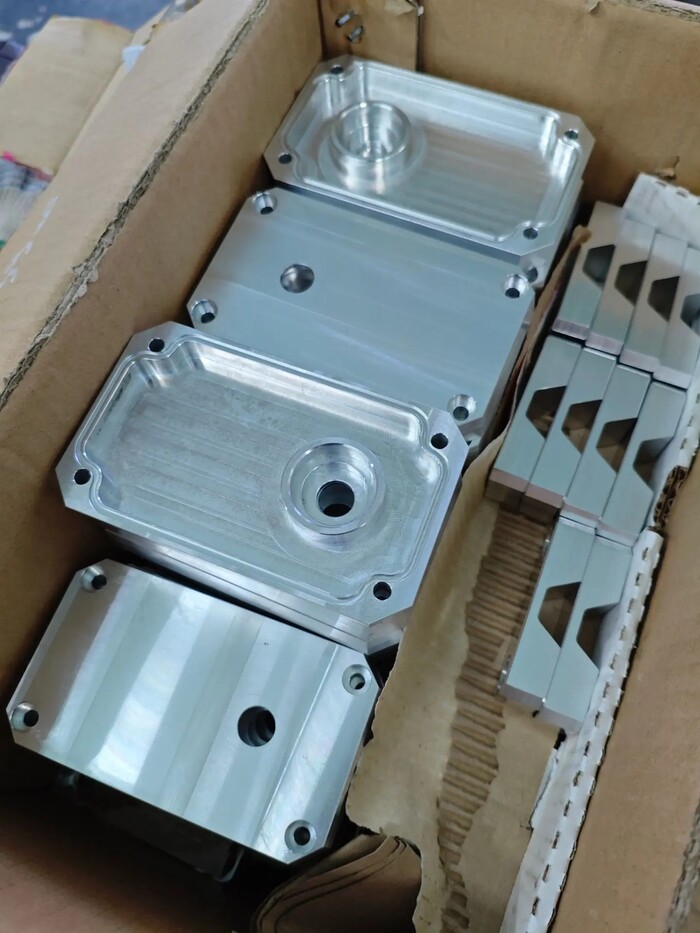
Корпус и крышка ротатора.
1/3
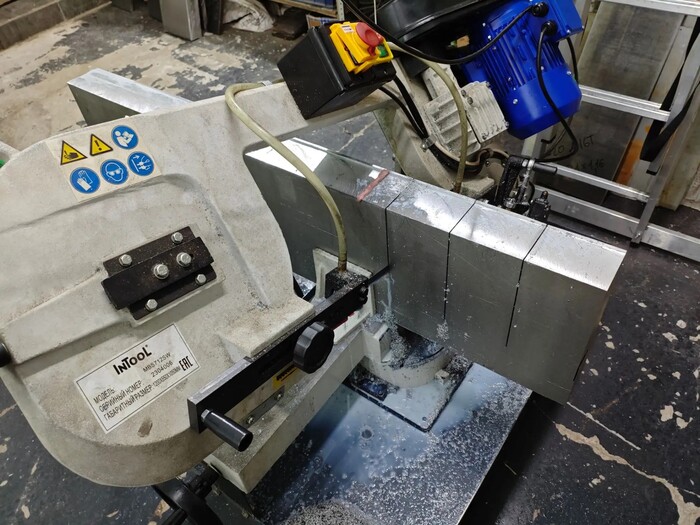
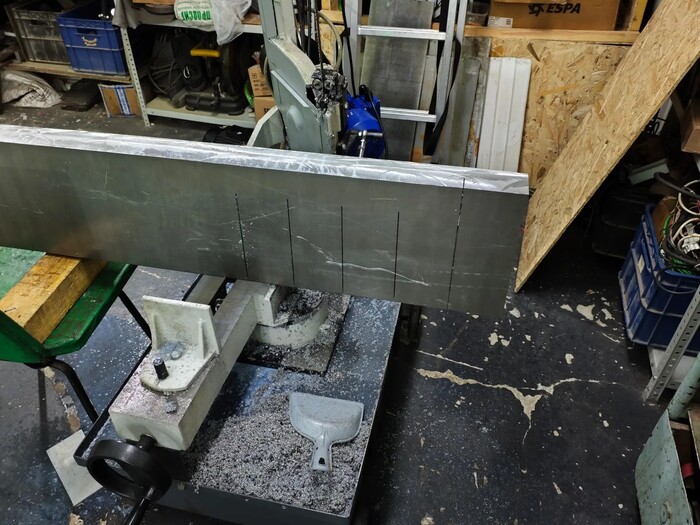
Просвета ленточнопильной пилы не хватило, чтобы отпилить за один раз. Отпиливаю с двух сторон.
1/4
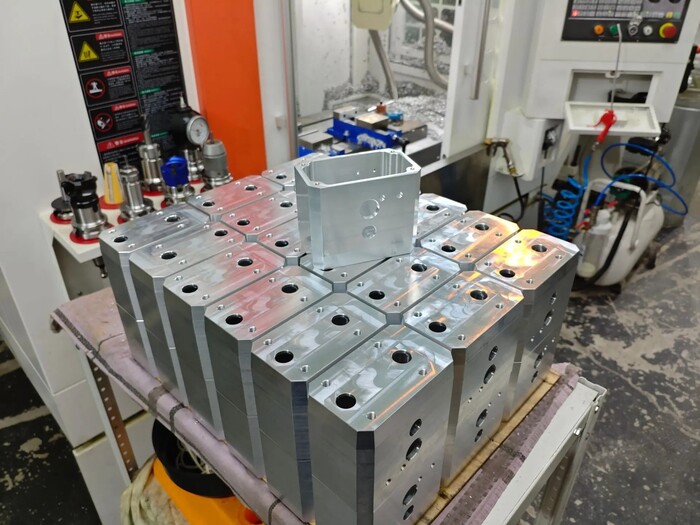
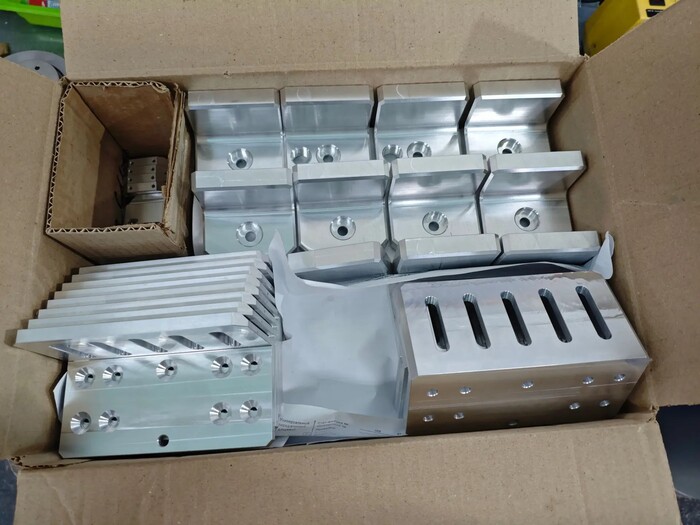
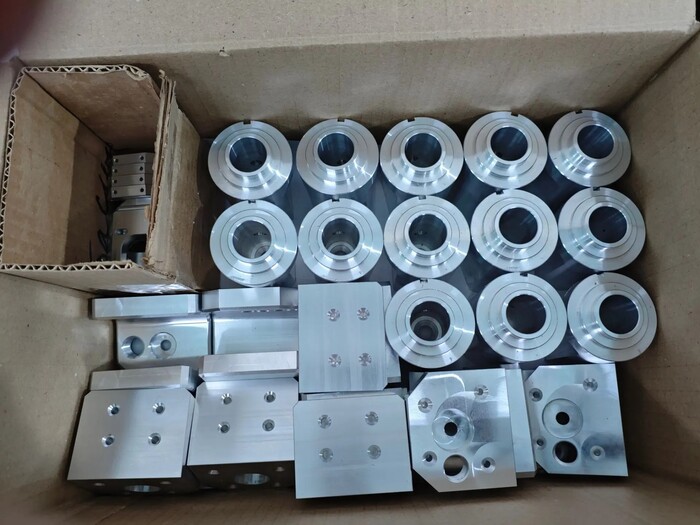
И прочие детали, фото которых сохранились.
Потом уже следующею партию деталей они делали на купленном станке. Но часть осталось за мной. Так как не проходила по габариту, а для некоторых необходима 4 осевая обработка. Я был рад, что станок приобрела местная компания. Когда они забрали станок и установили у себя, то я приезжал и делал пуско-наладку и объяснял, как работать на нем и в дальнейшем консультировал по телефону. Хотелось, чтобы станок не разочаровал своих новых владельцев и приносил пользу. Как никак я потратил кучу сил и времени, чтобы сделать его.
Это уже у новых владельцев. Поставили кабину, но пока без дверей.
Когда продавал, звонили с других городов и спрашивали, могу ли отправить транспортной. Но это очень проблемно нормально упаковать станок и чтобы он доехал целым и невредимым. И если, что-то не так, то покупатель может грешить на меня, что продал сломанный станок. Запомнился один потенциальный покупатель, который спрашивал за сколько окупит станок и сколько может приносить дохода. А когда спросил у него, есть ли опыт в металлообработке, он ответил нет. Что он вообще грибами занимается, выращивает и продает. При таких вводных, станок вообще можно не окупить, что ему надо все обдумать и взвесить. Можно сказать уговаривал его не ввязываться в это дело:)
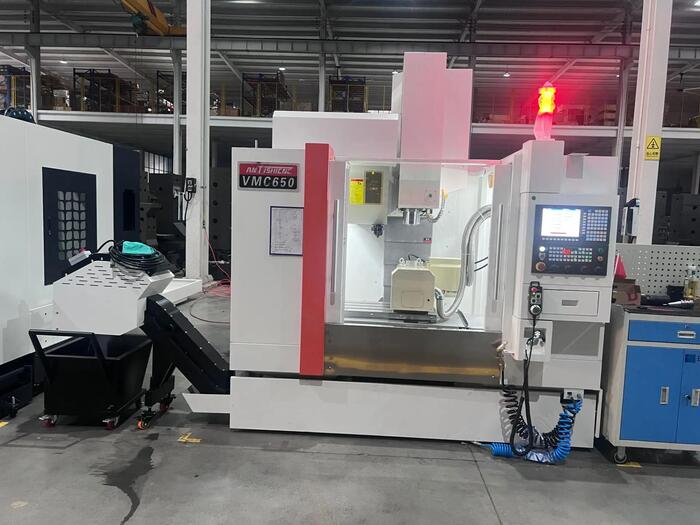
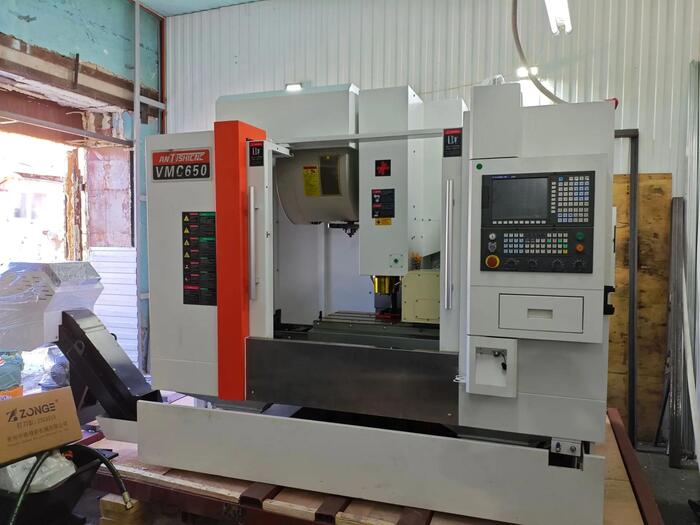
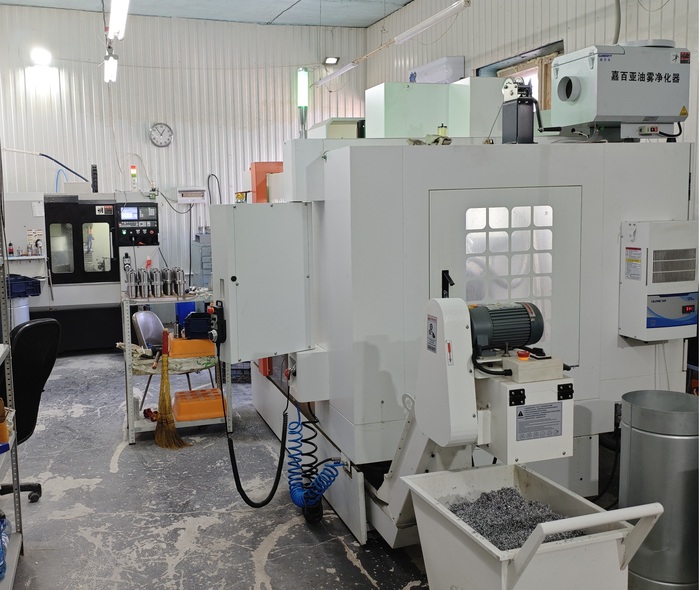
Вообще желание продать станок появилось, после покупки большого фрезера VMC650 весом 4,5 тонны в 2024-2025 году. Весь 2025 год я фактически работал за двумя станками VMC425 и VMC650, они полностью закрывали мои потребности и на них работать на порядок удобнее. Автосмена инструмента, простота отработки программы, да и СОЖ не брызжет в лицо:)))
На заднем плане VMC425, а справа VMC650.
И настраивать третий станок после профессиональных станков очень не хотелось. К хорошему быстро привыкаешь. Я готов был подождать когда они освободятся и при необходимости выйти в выходной или вечеровать, чтобы не запускать самостоятельно построенный фрезер. В 2025 году мне повезло и было много серийной работы. В основном зашивался на слесарных операциях, а особенно после обработки на вакуумном столе. Вообще стараюсь сделать по максимуму все на станке, фаски, резьбы и прочею слесарную работу, которую на заводе оставляли на слесарей. Но с вакуумом так не прокатит, хочешь не хочешь, а детали надо выбивать из плиты. И тут я подключал своих детей за материальное вознаграждение. Ко мне приходили старшая дочь и средний сын. В их задачу входило вытаскивать детали из пленки. К сожалению в связи с атакой БПЛА на дата-центры яндекс, вставить фото и видео работы детей не получается, так как хранил их на яндекс-диске. Но что-то все равно нашел на телефоне.
Обычно я им даю узкое зубило и аккуратно выдалбливают детали по контуру. Но тут сын проявил смекалку, взял сверло и легким движением туда-сюда доставал детали.
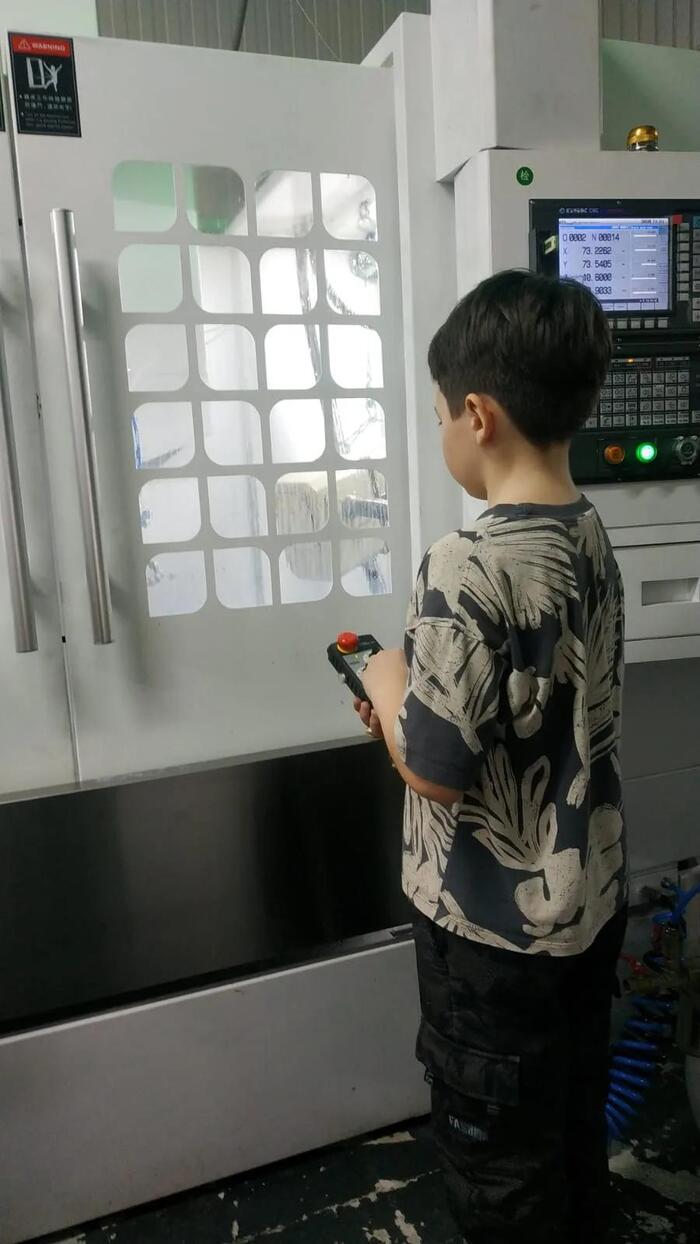
Сын при помощи пульта, фрезерует деталь.
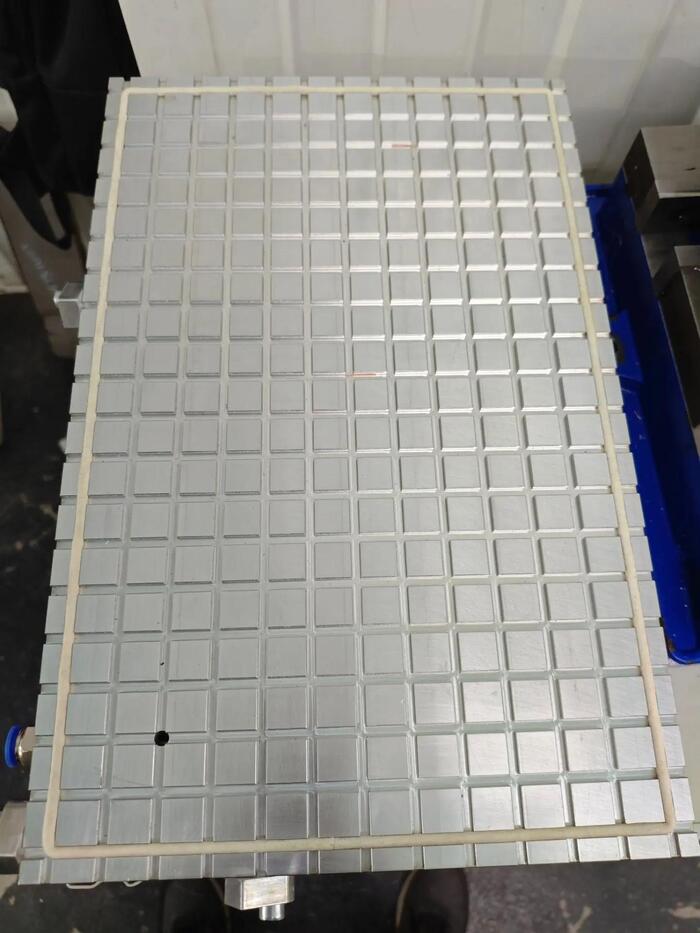
Суть вакуумной обработки в следующем, берем вот такой вакуумный стол и в пазах прокладываем резинку по контуру плиты(листа) заготовки. Чтобы избежать утечек вакуума между заготовкой и столом.
Решетчатый вакуумный стол. Делал сам.
1/2
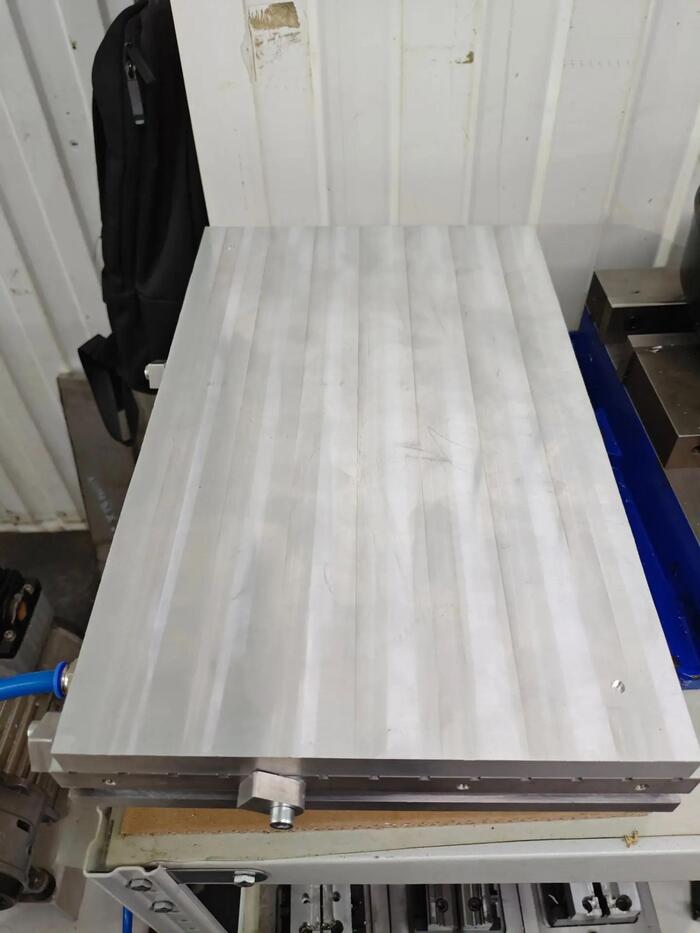
Чем больше площадь заготовки, тем тяжелее оторвать заготовку.
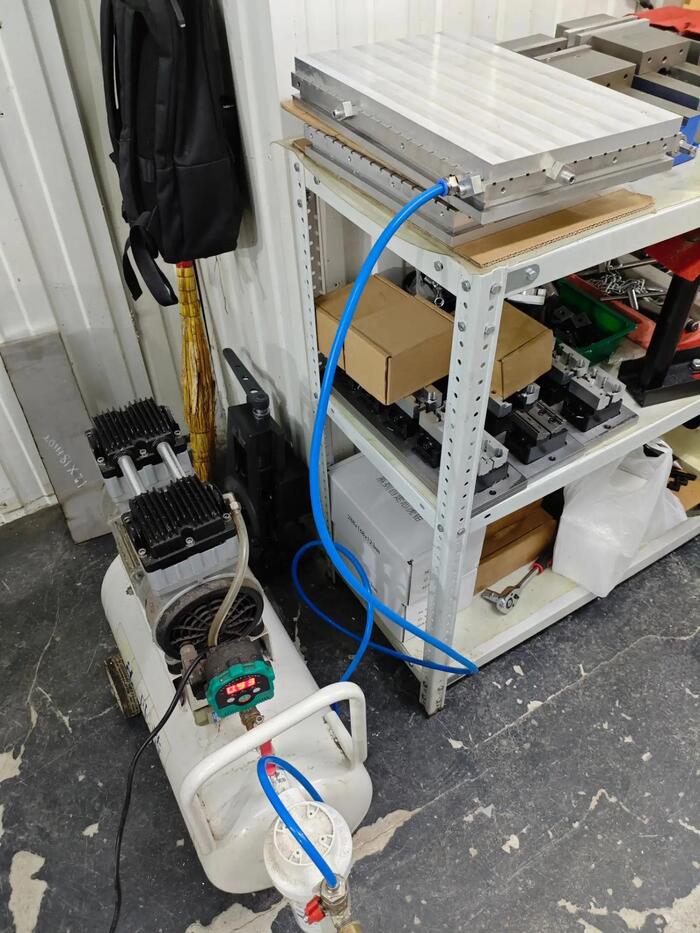
И откачиваем воздух при помощи вакуумного насоса, тем самым присасывая деталь, как пылесос. Оторвать сложно, а сдвинуть уже проще. Поэтому я делаю в заготовки маленькие отверстия и туда вставляю алюминиевые штифты, которые встают в перекрестие пазов. И деталь сидит намертво.
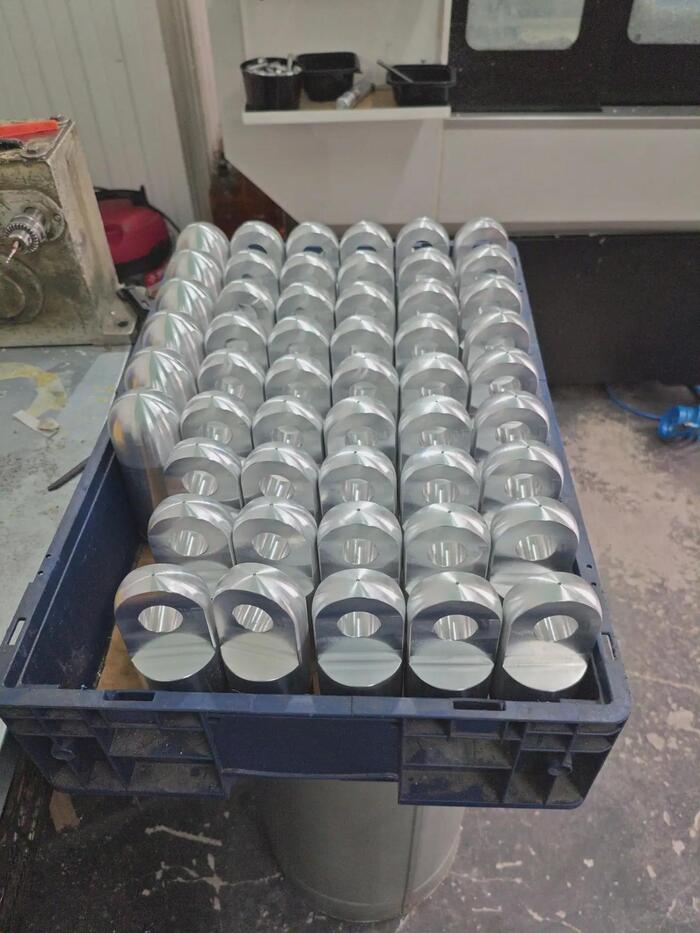
А затем обрабатываем . Главное не дорезать детали до конца, оставив тонкую пленку. Чем меньше, тем лучше. По мне идеальна толщина в 0,15-0,2мм. Но не всегда получается достичь этого. Бывает плиту выгибает и фреза вскрывает пленку, это очень грустно. Каждый с этим борется по своему. Кто-то покупает специальные силиконовые коврики, другие делают толще пленку. Некоторые вообще забивают на эту технологию и делают детали другими способами:) Но для меня это технология одна из основных при изготовлении деталей из плит. А особенно когда надо сделать несколько десятков деталей за раз, это экономит время и позволяет избавится от коротких программ по времени. То есть вместо того, чтобы стоять возле станка и делать по одной детали, которая может идти 2-3 минуты, а то и меньше. Я размещаю 20 деталей в плите и программа будет идти 40-60 минут. А в это время, сам могу сидеть за ПК и писать другие программы или настраивать другой станок.
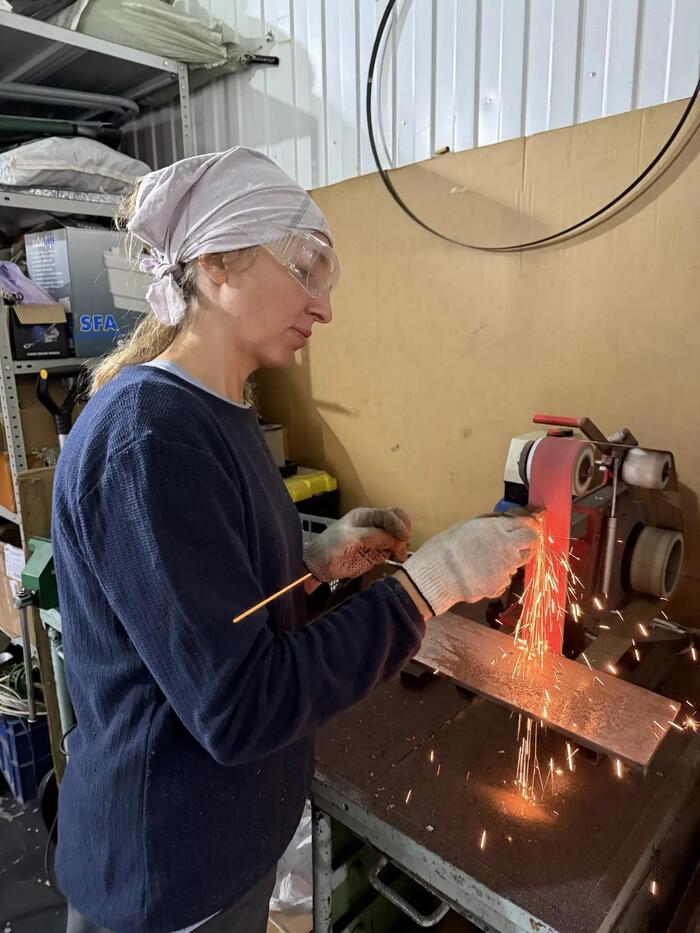
Бывает, что нет возможности избежать коротких программ. И если я не успеваю, то зову Светика, свою жену. Она стоит возле станка и меняет детали, периодически мерит их. Также научил её отрезать заготовки на ленточнопильном станке. Работать на гриндере. И конечно же на вытаскивание деталей из плиты(листа) после вакуума.
Зачищает грат после лазерной резки, чтобы ровно установить деталь в тиски.
Снимала для своих подруг, чтобы показать, что делает. Осторожно, местами может быть громко.
У детей оплата сдельная, а у Светика почасовая. Хоть и говорит, что необязательно платить. Но любая работа должна оплачиваться. Да и чтобы интерес был. Жена у меня вообще филолог и далека от металлообработки. И когда ко мне приезжает друг из Томска, который работает на производстве и отвечает за фрезерную группу станков. И делает все тоже, что и я, только в найме. И мы заводим шарманку про фрезерную обработку ЧПУ. Она сразу уходит, понимая что мирские темы кончились и пора покидать это компанию любителей вакуумной обработки:)
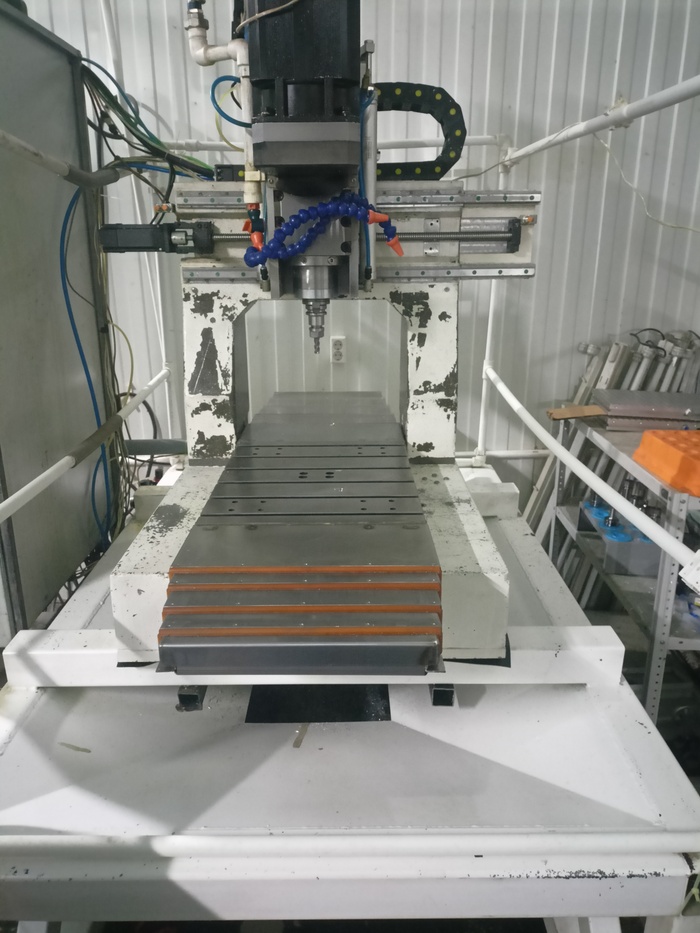
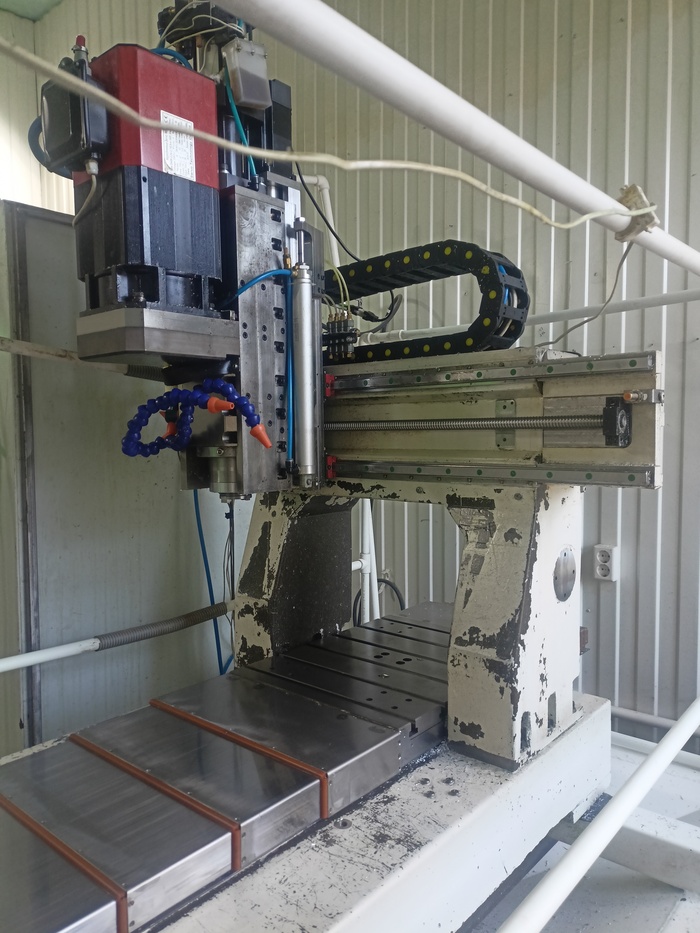
И вот ближе к осени 2025 года, понимаю, что если все будет хорошо, то могу купить еще один станок VMC650. Но комплектацию могу взять лучше. Если текущий станок имеет шпиндель на 8000 оборотов, китайские ШВП и 4 ось. То я могу взять уже со шпинделем на 12000 оборотов, тайваньским ШВП(что точнее, чем китайские) и взять наклонно-поворотный стол и обрабатывать детали одновременно в 5 осях. Что позволит мне обрабатывать детали быстрее и без лишних установок. То есть практически любая деталь за 1-3 установки. У меня бывают детали, которые имеют по 6 установок и короткие по времени. Работая на заводе я писал программы на 5 осевые фрезерные станки, но в основном в формате 3+2. И мне очень хотелось иметь у себя в цехе такой станок, понимая, что это расширит мои возможности. Да в целом это очень интересно.
На вид один в один, как у меня. Отличия только в начинке.
В следующем посте расскажу про его покупку. А также про поломки которые случились с VMC425 и VMC650. Буду рад ответить на ваши вопросы и почитать ваши комментарии!
Всем привет! Работаю токарем в ремонтном цехе. Одна из моих задач — снимать выработку с трубопрокатных валков, которые работают на стане. Хочу поделиться опытом, как я решил упростить этот процесс с помощью собственной параметрической программы.
С чего всё начиналось
Изначально я работал с готовой параметрической программой которая позволяла задавать основные размеры, радиусы, подачу, припуск и другие параметры, а затем автоматически рассчитывала траекторию обработки.
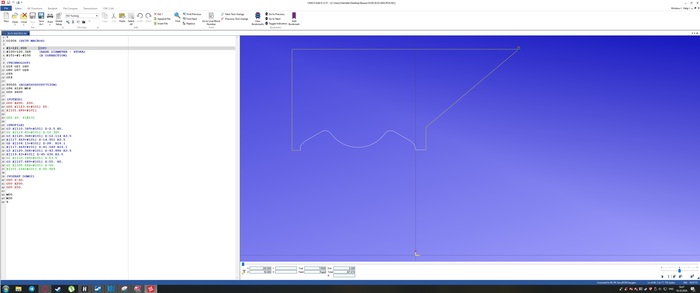
Вот фрагмент исходной программы, с которой я работал: %
Дальше программа рассчитывала геометрию профиля и выполняла обработку с помощью стандартных команд Fanuc. То есть это был полноценный параметрический макрос, а не просто набор координат, написанных вручную.
В чём заключалась проблема
При обработке валков мне периодически требовалось снимать больше металла. Но при использовании коррекции инструмента съём получался не совсем равномерным.
Чтобы проточить немного больше, приходилось заходить непосредственно в программу и вручную изменять параметры DP и DK. После этого нужно было снова проверять программу и продолжать работу.
В результате часть времени уходила не на саму обработку, а на постоянные корректировки управляющей программы.
Мне хотелось найти более удобное решение, при котором не пришлось бы каждый раз вручную изменять эти параметры.
Что я решил изменить
Я начал разрабатывать собственный подход, используя связку Mastercam и Fanuc.
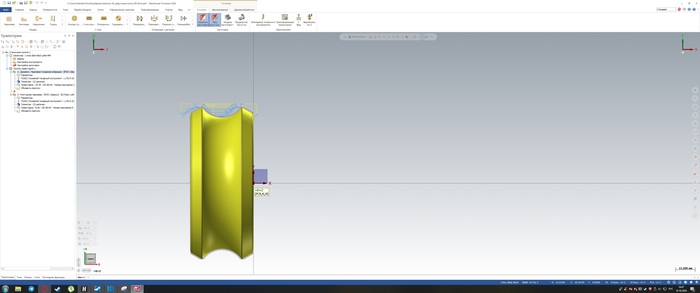
Геометрию валка и траекторию обработки я подготавливаю в Mastercam, а затем использую полученную траекторию в параметрической программе Fanuc.
Основная идея заключается в том, чтобы программа могла адаптироваться под фактический диаметр заготовки без необходимости каждый раз вручную переписывать параметры внутри исходного кода.
Что получилось в итоге
После внедрения моей программы работать стало проще.
Теперь достаточно ввести фактический диаметр валка, после чего макрос адаптирует траекторию обработки. Коррекция инструмента работает так, как и должна, а необходимость после каждого прохода вручную менять DP и DK отпала.
Это позволяет сократить время на подготовку и корректировку программы, а также сделать сам процесс обработки удобнее.
Первую программу по новому подходу удалось внедрить непосредственно на станке. Сейчас постепенно привожу обработку других моделей валков к единому принципу
Коллеги, интересно узнать ваше мнение: кто-нибудь использует связку Mastercam и параметрических макросов Fanuc для обработки сложных профилей? Как вы решаете подобные задачи на своих производствах?