Серия «Дела в моём небольшом цехе.»

1293

Дела в моём небольшом цехе.4⁠⁠

Серия Дела в моём небольшом цехе.

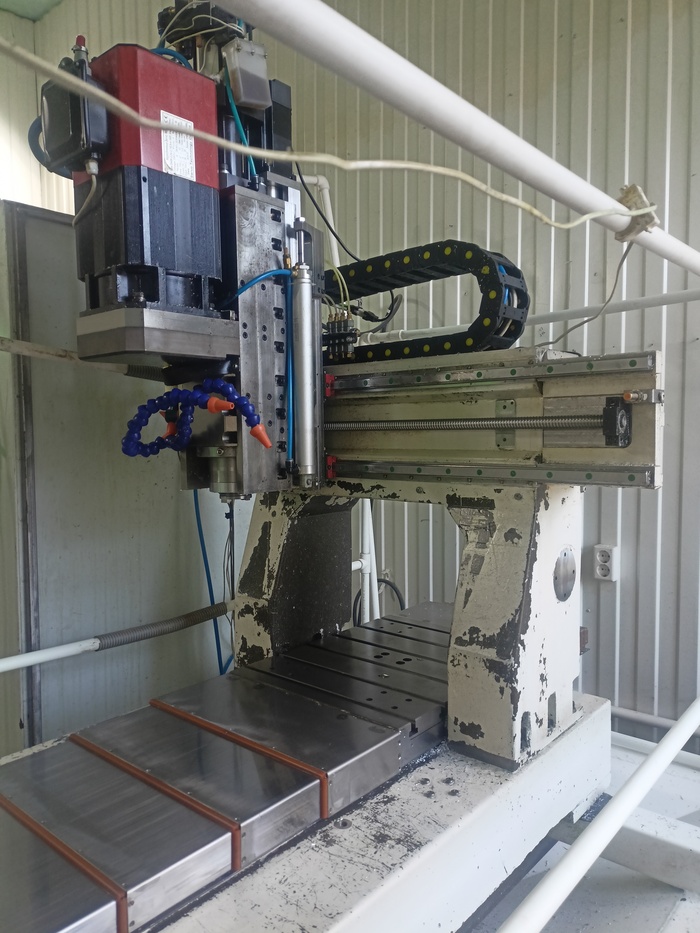
Вот в сентябре 2025г. созрел на новый фрезерный станок с ЧПУ. Аналогичный, что у меня сейчас. Только оборотов больше, механика качественнее и главное наличие наклонно-поворотного стола. Который превращает 3 осевой станок в 5 осевой и позволяет делать разные хитрые детали.
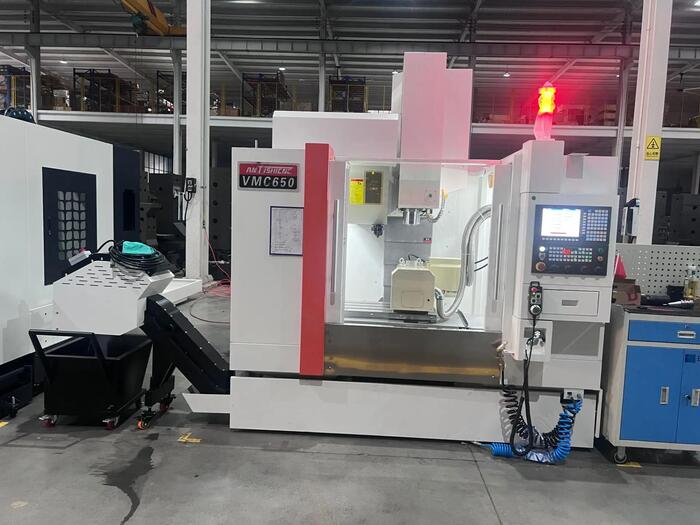
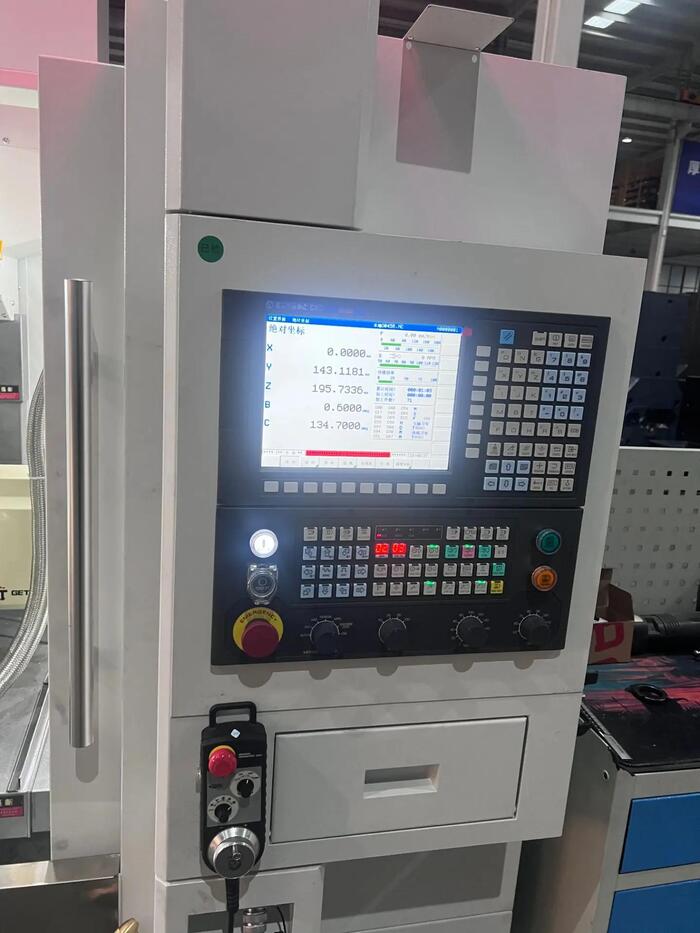
3-х осевой с наклонно-поворотным столом с функцией RTCP. Позволяет работать во всех 5 осях.

3-х осевой с наклонно-поворотным столом с функцией RTCP. Позволяет работать во всех 5 осях.

Связался с китайцами запросил комплектацию и цены. По бюджету он выходил больше, чем прошлый, из-за комплектации. Прошлый обошелся мне в 3,7млн.руб. под ключ. Сюда входит сам станок, доставка, таможенные пошлины, НДС и сертификат. А этот выходил 4,1млн.руб.

Прикинув свои финансовые возможности и что, если со мной рассчитаются мои заказчики, продать станок, который сам собрал и участок в СНТ. Который нам достался вместе с ипотечной квартирой в 2017 году. За все время, мы ничего с ним не сделали. Как инвестиции сомнительный вариант. Цена выросла с 2017 года, но часть прибыли, забрали взносы СНТ за время владения.

Понимал, что денег у меня впритык и полной суммы на руках нет. И что надо будет шевелиться и закрывать объем работ раньше, чтобы успели рассчитать.

Делаю первоначальный платеж в 50%, чтобы станок запустили в производство. Для справки, станок в Китае стоит 2,8млн.руб. Срок сборки станка 2-2,5 месяца.

Параллельно выставляю на продажу участок и станок. И работаю, работаю.

Доделываю партию деталей, что делал 2 месяца. Сообщаю заказчику, чтобы переводил остаток средств и я отправлю детали. Но заказчик говорит, что оплатить не может. Возникли проблемы с покрытием на аналогичных деталях и пусть детали лежат у меня. Тут я занервничал, так как сроков по оплате нет. Забегая вперед, скажу, что оплатил только в марте.

Участок я продал, а вот станок пока еще нет. Но мне повезло и станок купили через пару недель(писал в прошлом посте) и еще дали объем работы, который позволил закрыть выпавшие доходы.

И вот придя как, то утром в цех. Запускаю оборудование на прогрев. А большой станок выдает ошибку на одной из осей. Вообщем методом проб и ошибок, выяснил, что это энкодер двигателя, он служит для определения положения вала серводвигателя.
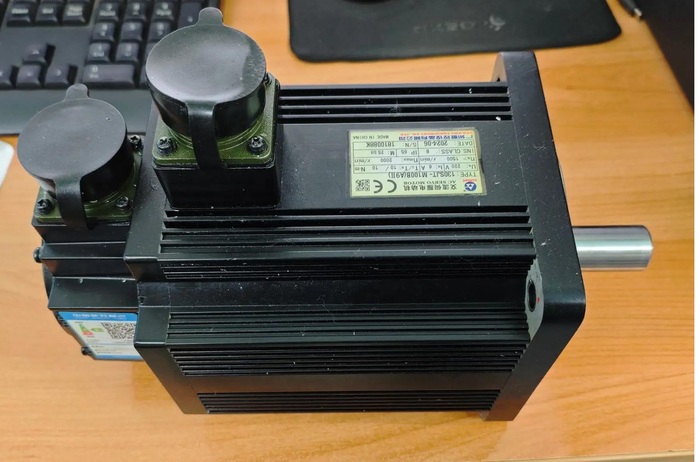
Задняя часть двигателя - это энкодер.

Задняя часть двигателя - это энкодер.

Пишу производителю в Китай, так как станок еще на гарантии и хочу замены двигателя. Присылаю видео, фото и описание. Они соглашаются прислать энкодер, а не двигатель. Что меня очень расстроило. Опытные люди знают, что замена энкодера отдельно, имеет некоторые трудности. А я их не хотел. Немного поспорив с ними, они согласились на замену, если отправлю серводвигатель в Китай.
Понятно, что это может затянуться надолго и прошу выставить счет на новый двигатель. Дают цену 62 000р., а она выше розницы в почти в 2 раза и без учета доставки! Очень негодую на их отношение и жадность.

Нахожу этот двигатель на алиэкспресс по адекватной цене и сроком доставки 2 недели. Но боюсь, что может застрять на таможни. А мне детали делать надо.
Прошу отправить на склад моего экспедитора в Китае и оттуда заказываю авиадоставку до меня. На доставку ушло 10 дней. Сам серводвигатель около 36 000р., а доставка вышла 64 000р.
Сам поменял двигатель и продолжил работать.

Спустя пару недель, на втором малом станке(VMC425) уходит в ошибку серводвигатель на оси Z. Думаю, что за напасть такая?!

Логическим путем понял, что сломался тормоз серводвигателя. Его задача, когда станок выключается застопорить ось Z, чтобы голова станка не улетела вниз и не размолотила все на своем пути.
А сейчас проблема в том, что тормоз стопорит ось, когда станок включен и не дает ходу голове.
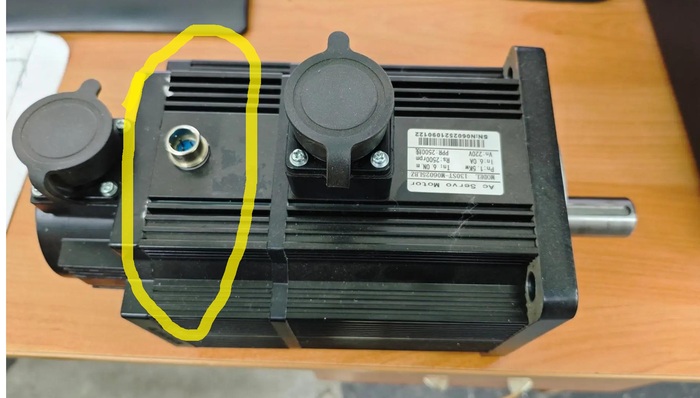
В средней части находится тормоз.
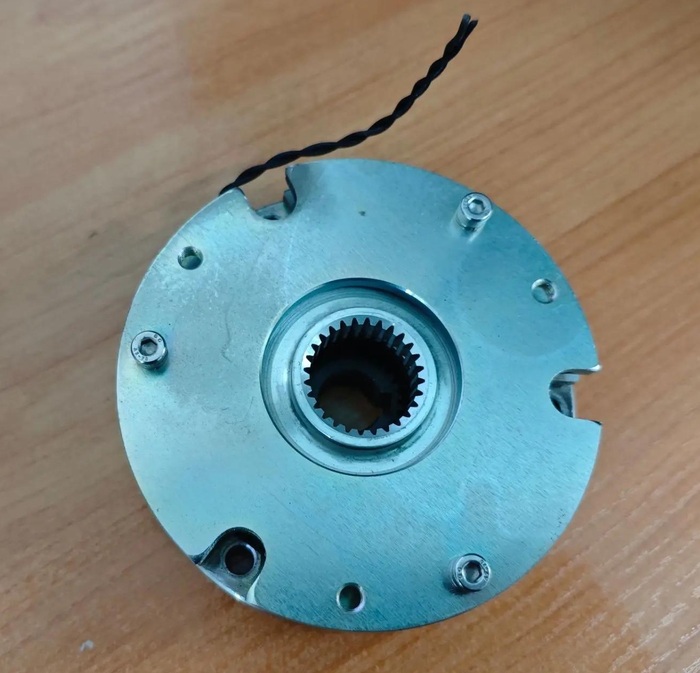
В средней части находится тормоз.

Вот так выглядит тормоз.

Вот так выглядит тормоз.

У меня сроки горят, детали делать надо. В итоге вызываю знакомого электронщика по станкам с ЧПУ. Снимаем серводвигатель, вытаскиваем тормоз из него вообще и собираем обратно. А чтобы голова при отключении не уехала вниз, подставляю упор в виде деревяхи.
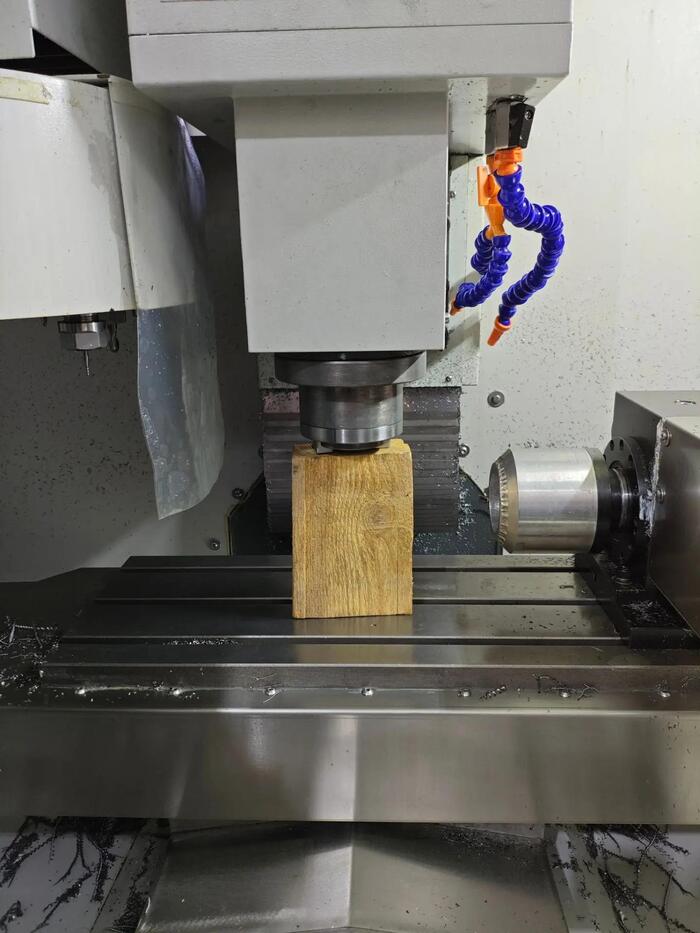
Деревянное приспособление:)

Деревянное приспособление:)

И попутно связываюсь с производителем станка и заказываю новый двигатель. Цена была адекватная, что обрадовало. Доставку и оплату провели через алиэкспресс.
Проработал с этой деревяхой 1-1,5 месяцы, только в январе поменял двигатель.
Тогда же в декабре сломался двигатель на ленточнопильном станке. Я уже начал думать, что меня сглазили с этими двигателями. Но там простой асинхронный двигатель и купил его в Новосибирске.

В декабре пишут китайцы и говорят станок готов. Прошу видео и фото станка в работе и хотелось бы посмотреть замеры по точности.
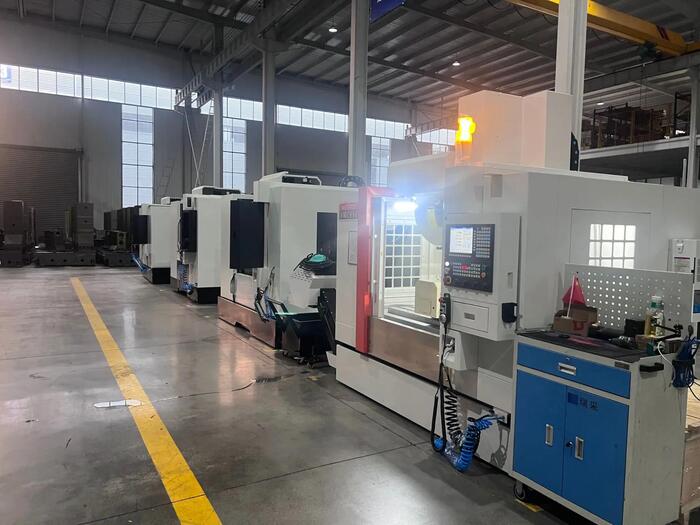
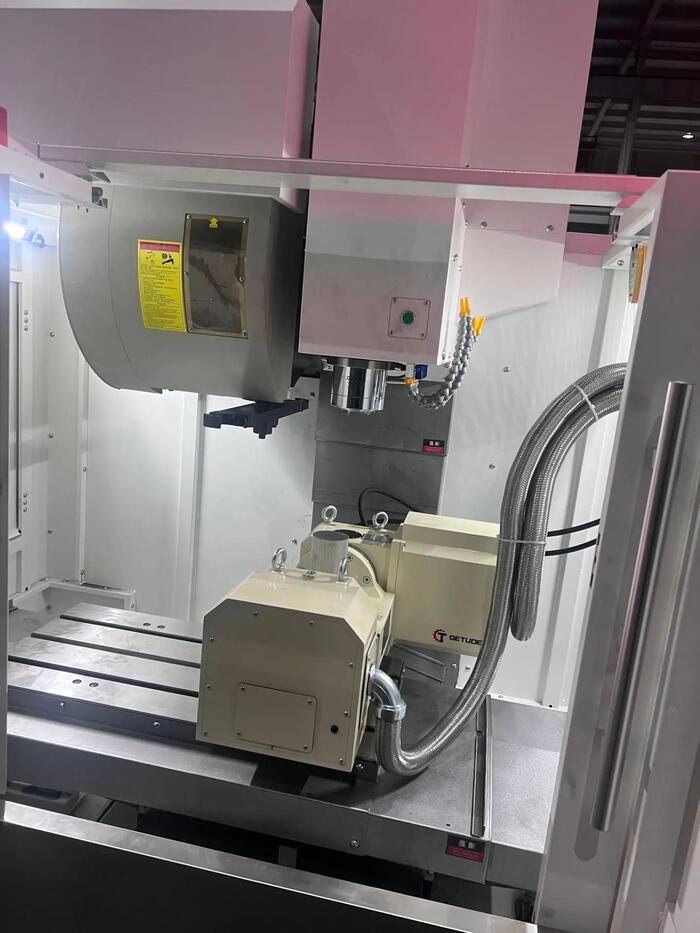
Цех сборки и наладки станков в Китае.

Обрабатывают тестовую деталь типа импеллера. Такие детали, как правило делают на 5 осевом станке. Импеллеры применяются в насосах, авиационных двигателях и т.д.
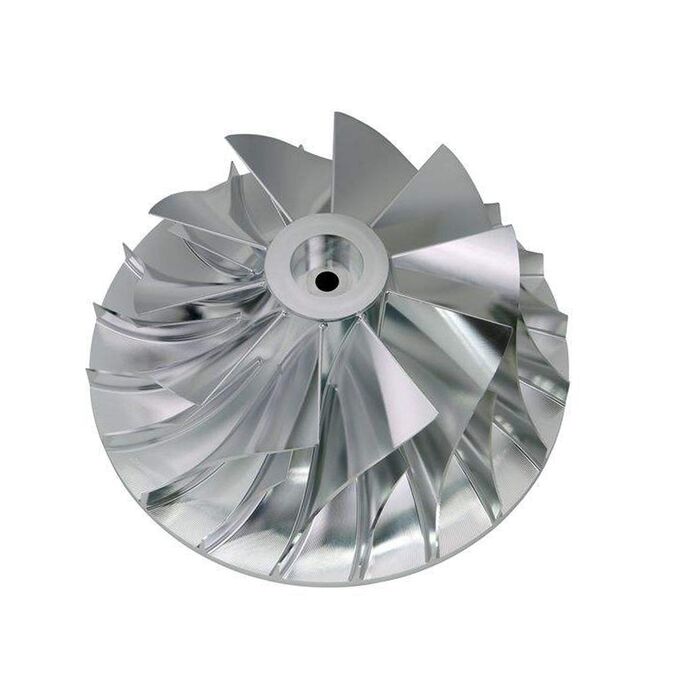
Фото из сети, как он выглядит.

Фото из сети, как он выглядит.

Денег на окончательную оплату есть, но на доставку пока не хватает. Думаю у кого можно будет занять, чтобы оплатить доставку из Китая.
Отправил остаток денег продавцу. Продавец деньги получил и говорит, что станок пока никуда не поедет. Так как товар двойного назначения, плюс ко всему еще 5 осевой и точный. И правительство Китая ужесточило контроль за таким оборудованием и надо подождать, может рассосется и они отправят. Мой экспедитор повторяет слова продавца.

Я жду. Прошел декабрь, затем январь заканчивается, а изменений нет. Деньги на доставку нашел. Начинаю всех трясти, так как узнаю, что российские компании возят станки из Китая и проблем особо нет. Причем круче моего значительно.

Продавец говорит, что мой экспедитор какой-то не такой и просит его поменять. Экспедитор толком объяснить не может в чем дело, грешит на продавца. Обращаюсь в другие компании, цену выставляют выше +700 000 рублей. А у меня нет лишних денег.

Пока искал нового экспедитора, много разговаривал по этой ситуации и понял в чем дело. Продавец не умеет оформлять сертификат экспорта на товар двойного назначения и пытается это спихнуть на экспедитора. Хотя это обязанность продавца оформление экспортных документов.
Кошмарю китайцев, обещают что все оформят, но уже после китайских праздников. Сказали, что на оформлении у них особо точный шлифовальный станок. Если все норм, то потом мой станок. А пока жди.

Ждал февраль, март, апрель и потом пишут, что нужны документы от меня. Кто я такой и зачем станок. И клятва, что не буду делать ничего военного, оформленная на бумаге и заверенная печатью. Просили фото цеха и его местоположение. Сколько оборотов в год и чем занимаюсь. Сделал документы на английском и китайском языке. Отправил почтой оригиналы в Китай и стал дальше ждать.

Прошло еще 2-3 месяца и заявку рассмотрели и дали добро. Экспедитор забрал станок с завода. И повез на таможню и застрял там. Продавец неправильно оформил документы, причем очень глупо. Вместо Новосибирска, написал Новороссийск. Потом свой адрес указал, как-то криво. А исправлять обязанность продавца. В итоге он подавал документы раза 4 и мне влепили неустойку за хранение станка +80 000р.
В конечном счете станок приехал ко мне 20 августа 2026 года, а первый платеж я сделал 10 сентября 2025 года. И окончательная цена вышла вместо 4,1 млн. рублей, 4,45 млн. рублей из-за того, что курс вырос летом. На первый взгляд кажется разница небольшая от общей цены станка. Но на 350 000 рублей, можно много купить оснастки.

Станок я ждал на конец августа, так сказал менеджер. Но числа 17 августа, думаю дай напишу узнаю, где фрезер едет. И говорят, что станок будет 20 августа. Мягко говоря, я в шоке. Ругаюсь, что не предупредили за неделю. Мне надо людей позвать, ворота разобрать и подготовить место, куда его ставить. Начинаю волноваться, что вдруг не успею подготовиться и просто как-то не по себе.

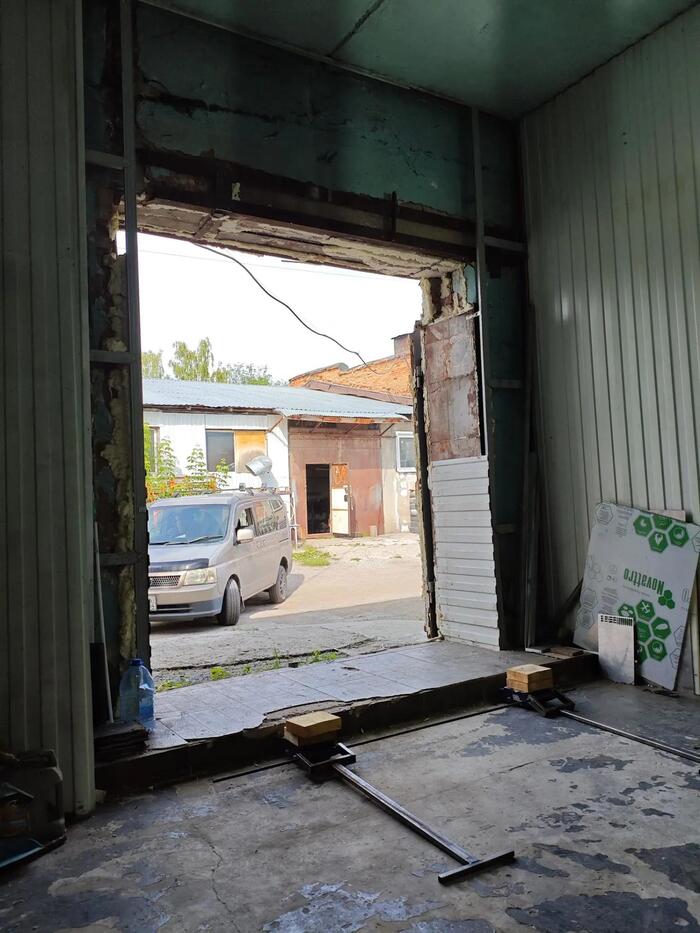
Зову Светика и начинаем перемещать стеллажи и оборудование, чтобы освободить место у входа. Разбираю верх у ворот, чтобы прошел короб станка.
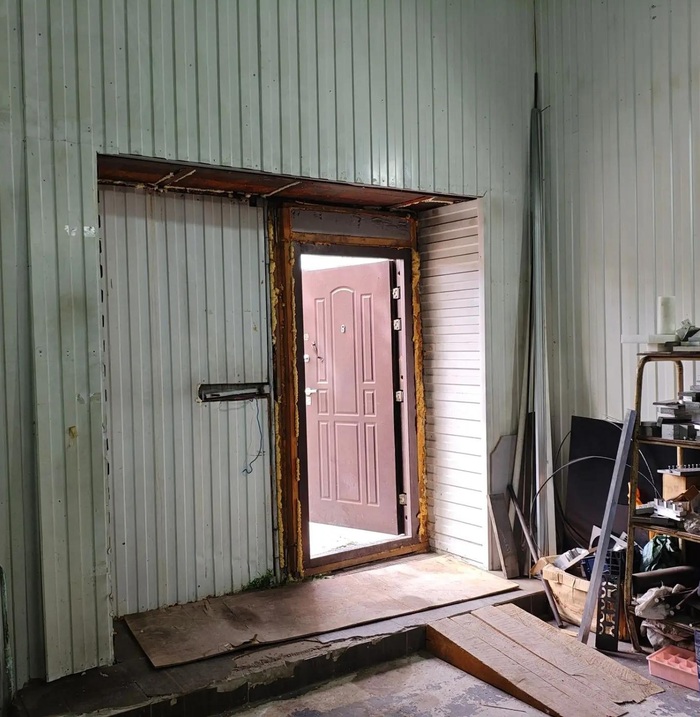
Ворота до разбора.
Ворота до разбора.

Ворота после разбора.

Ворота после разбора.

Взял домкрат и дополнительные подкатные во временное пользования у одного из своего заказчика. Огромное спасибо ему, не первый раз выручает.
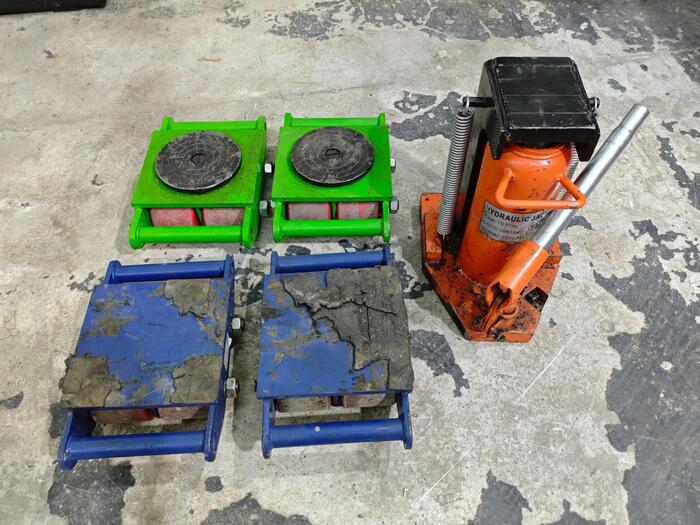
Зелеными можно поворачивать, а синие едут прямо. Домкрат, если надо приподнять короб.

Зелеными можно поворачивать, а синие едут прямо. Домкрат, если надо приподнять короб.

Звоню в Томск своему другу Славе и прошу приехать помочь. Прошлый станок с ним тоже разгружали Дела в моём небольшом цехе.1. Зашел к соседу сварщику и попросил, чтобы помог с разгрузкой и заварил потом верх над воротами.

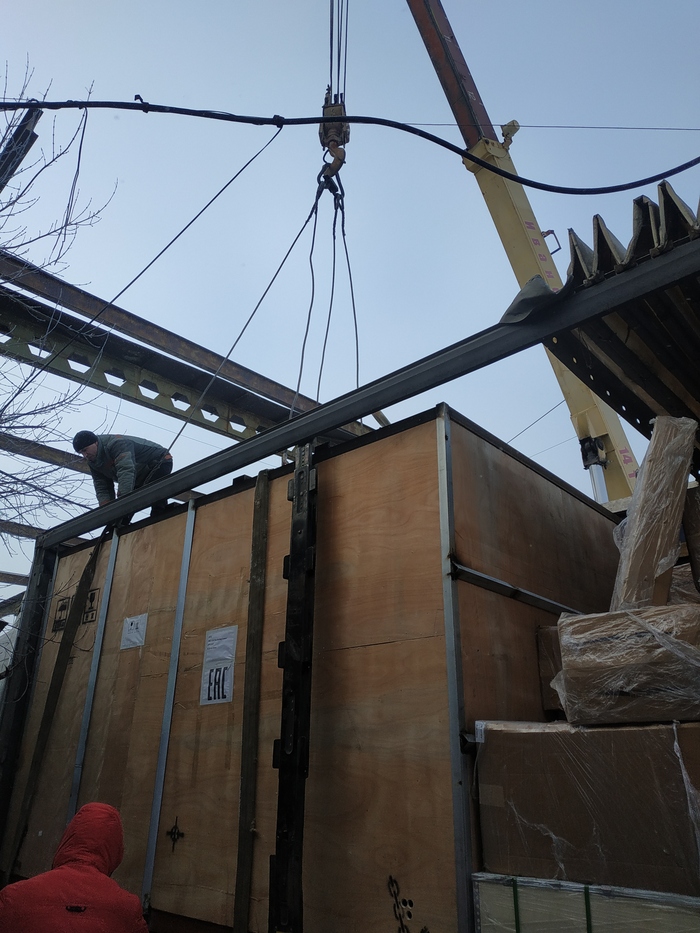
В обед приехала фура, затем и кран подъехал. И начался процесс разгрузки.
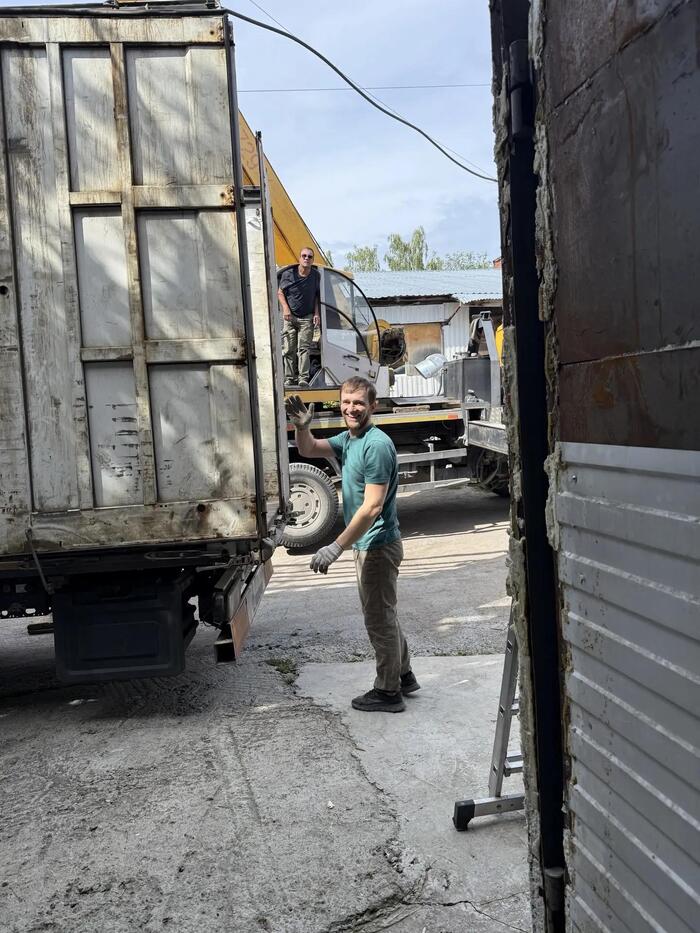
Крановщик опытный. Кстати, похож в темных очках на Медведева Д.А.
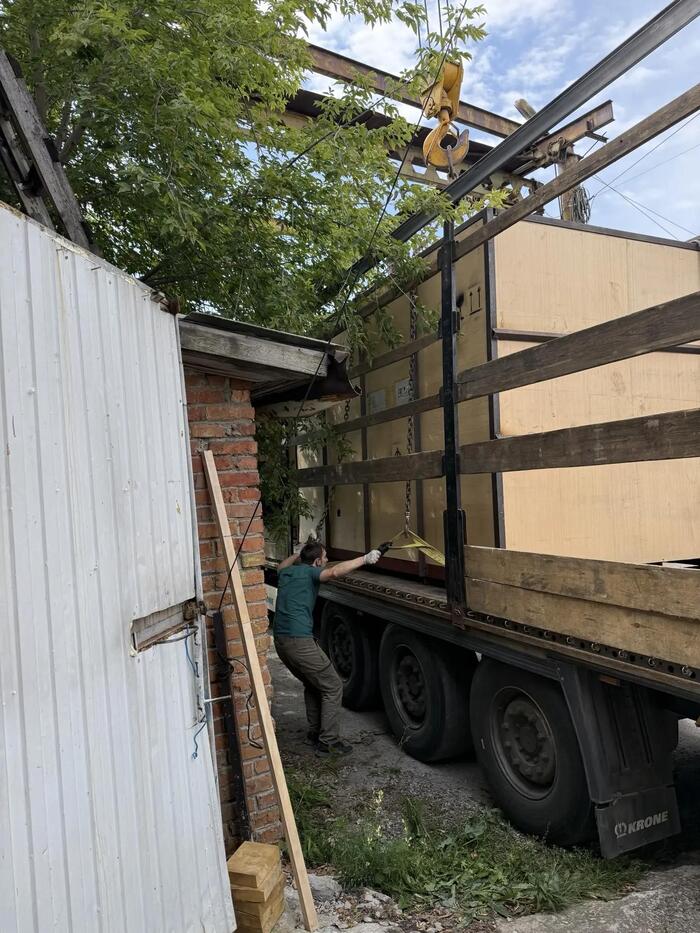
Крановщик опытный. Кстати, похож в темных очках на Медведева Д.А.

Разобрали борт у фуры. Продели стропы через низ короба, одели паука на крюк и пошел процесс.

Разобрали борт у фуры. Продели стропы через низ короба, одели паука на крюк и пошел процесс.

Дальше будут видео, частями.

Основная проблемой был силовой кабель, который весит между зданиями и проходит над воротами, его не видно на видео. Приходилось отцепляться от стрелы, переводить её и заново цеплять короб. Но мы и прошлый раз с этим возились.

Как только ящик завели немного в проем. Цеплял его лебедкой, которая закреплена на рым-болт в полу и тянул.

Как только короб зашел на 1,5 метра в цех, ставил подкатные и орудуя лебедкой затаскивал. С другой стороны ящик висел на стропах.

Затем когда основная часть была в помещении, поставил вторую пару подкатных и затащил окончательно. На все у нас ушло 2 часа.
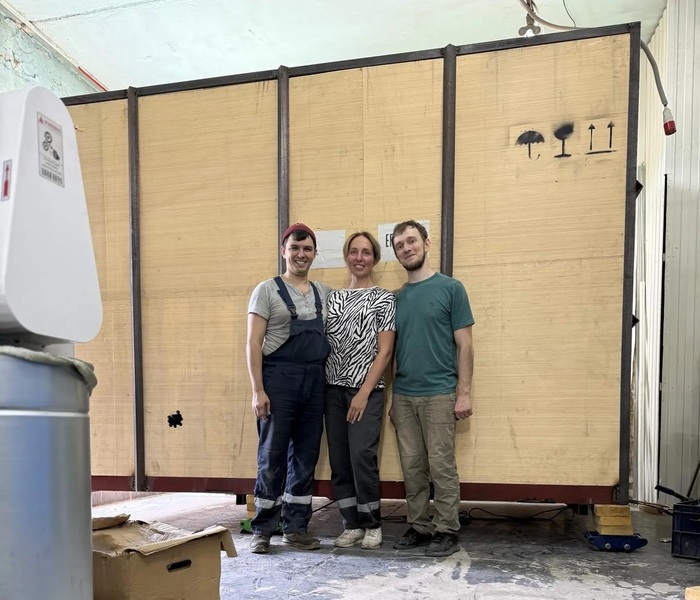
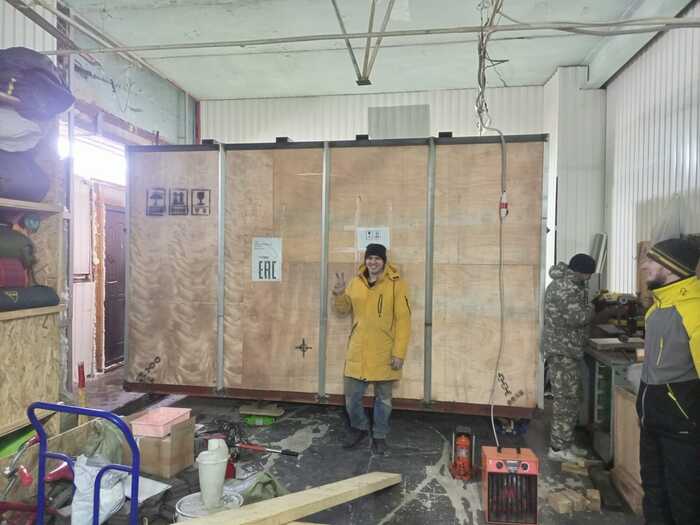
Довольные выполненной работой.

Довольные выполненной работой.

Ну и танец довольного получателя станка:)
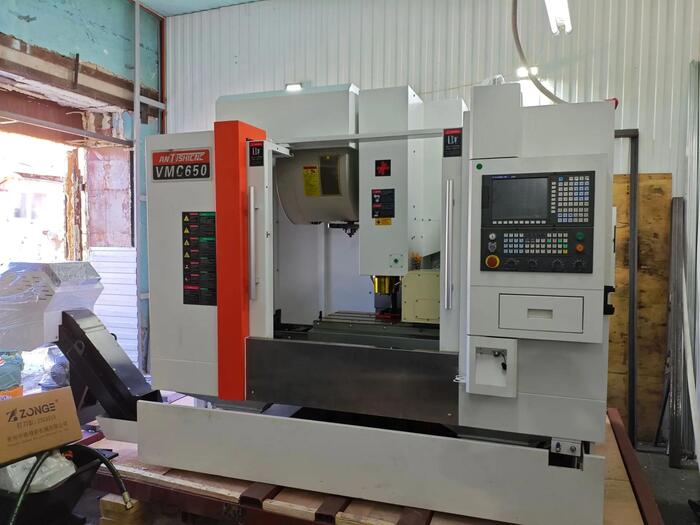
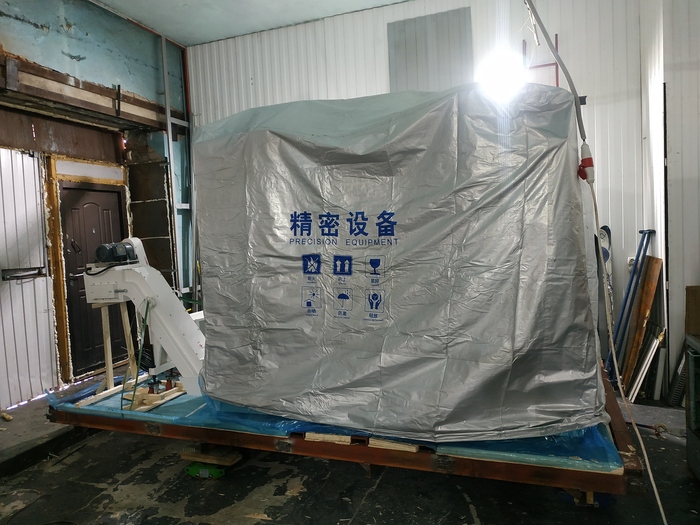
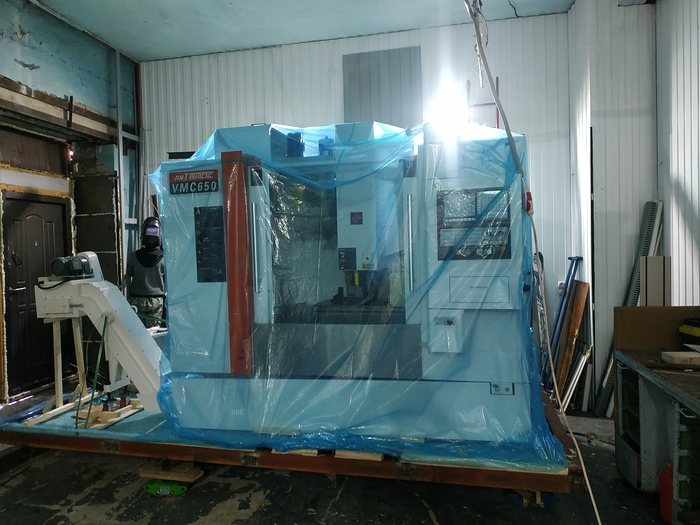
Спустя неделю, распаковал только.

Спустя неделю, распаковал только.

Вообще у меня весь это год прошел в режиме ожидания. И когда наконец фрезер приехал, отлегло. Задача выполнена. Не сказал бы, что вспоминал про него каждый день, но часто. И это мысль, как надоедливый комар жужжит и жужжит над головой. Успокаивал себя, что в любом случае оборудование придет. Ну как край, когда СВО кончится и снимут санкции.

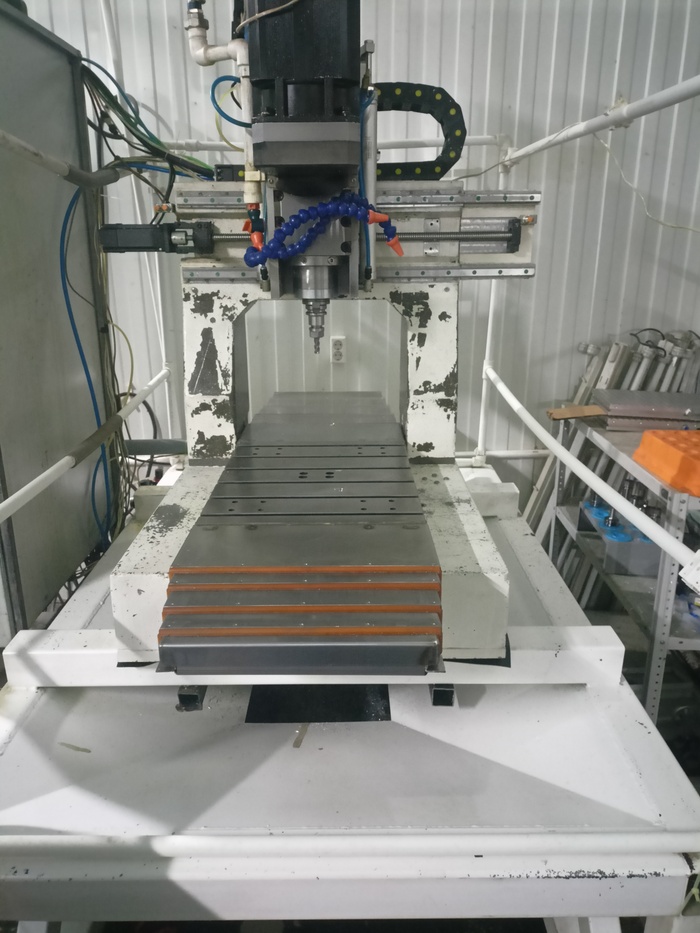
Сейчас станок находится в стадии пуско-наладки. Еще необходим постпроцессор для него. Кто может написать постпроцессор, нашел. Надеюсь, скоро выложу примеры своих работ на этом станке.
Показать полностью 17 8
329

Дела в моём небольшом цехе.3⁠⁠

Серия Дела в моём небольшом цехе.

Прошло немало времени с последнего моего поста. За это время в моем цехе произошли изменения. Продал фрезерный станок с ЧПУ(самый первый), что собирал сам, когда еще работал технологом на заводе.

Станок сделанный мною. Патрон BT30, меняется в ручную. Обороты до 12000об/мин.

Продавать начал с 700 000 рублей и снижал каждый месяц на 100 000 рублей. В итоге продал за 500 000 рублей. Что в целом неплохо. Продал местной компании из Новосибирска, которая производит двери, но параллельно оказывает услуги по токарной с ЧПУ. У них появился очень хороший заказ на изготовление ротаторов для рыбаков, которые занимаются спортивной рыбалкой.

Вот так выглядит ротатор. Грубо говоря, показывает, где рыба при движении лодки.

Вот так выглядит ротатор. Грубо говоря, показывает, где рыба при движении лодки.

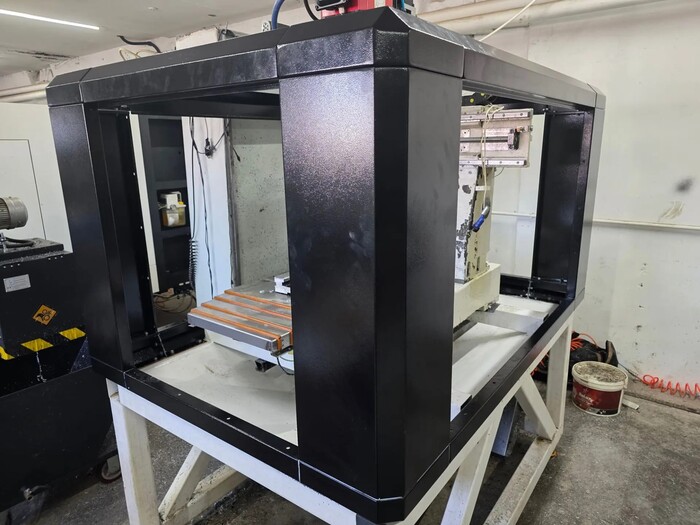
И в изделии было много фрезерной программной обработки. И они искали недорогой вариант программного станка, который мог закрыть эту потребность. Сразу сказал, что им понадобиться некоторое время, чтобы научится на нем работать. Да и кабину надо сделать в целях безопасности. Одно дело когда один работаешь и перепроверяешь все и совсем другое когда работают разные люди. И если заготовка вылетит и угодит в оператора, ну такое себе. Плюс у них не было оснастки(тиски, патроны, прижимы, фрезы и т.д.). А Заказ горел и попросили дать цену, если делать у меня фрезерные работы.
Я был один из нескольких подрядчиков кому скинули детали на расценку. Мне повезло и мои цены оказалась ниже остальных. Сроки были очень сжатые, так как очень долго тянули с запуском 1-1,5 месяца. По итогу работал с утра и до позднего вечера, в выходные и январские каникулы.

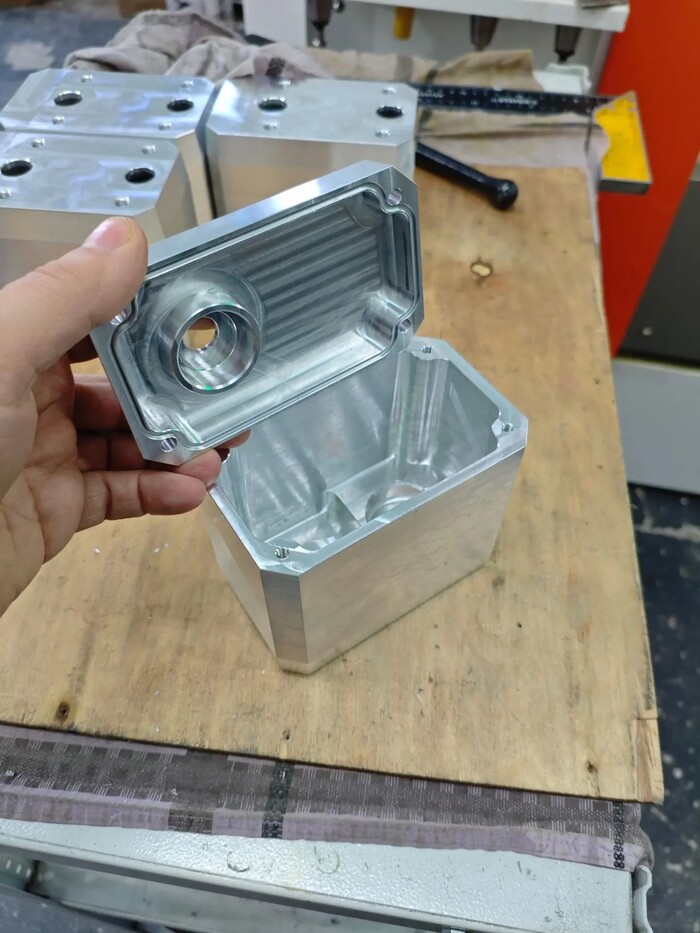
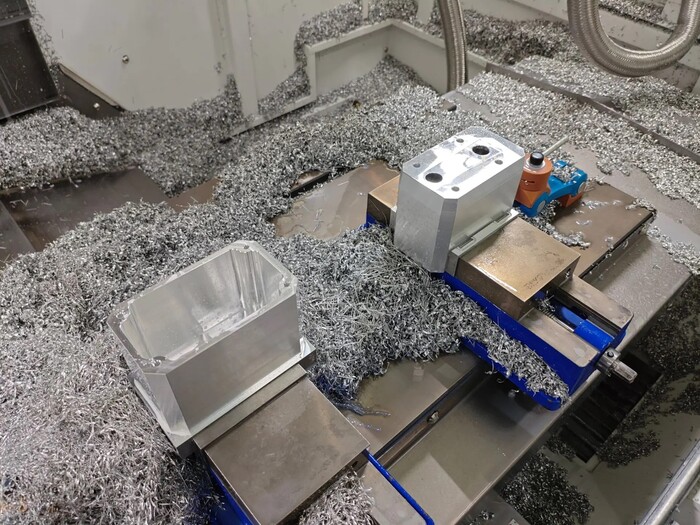
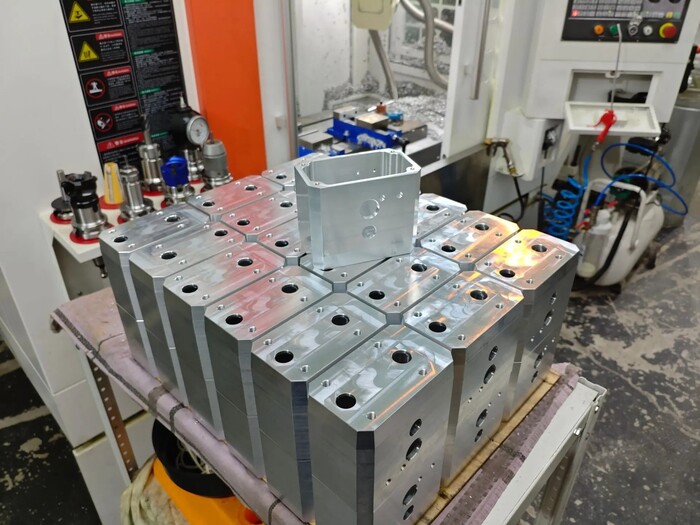
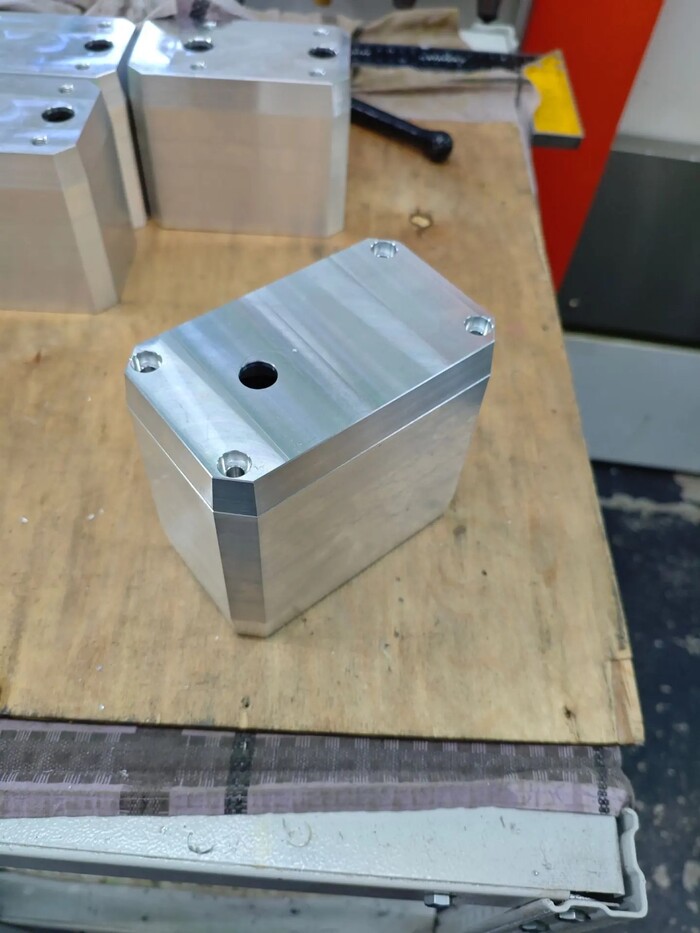
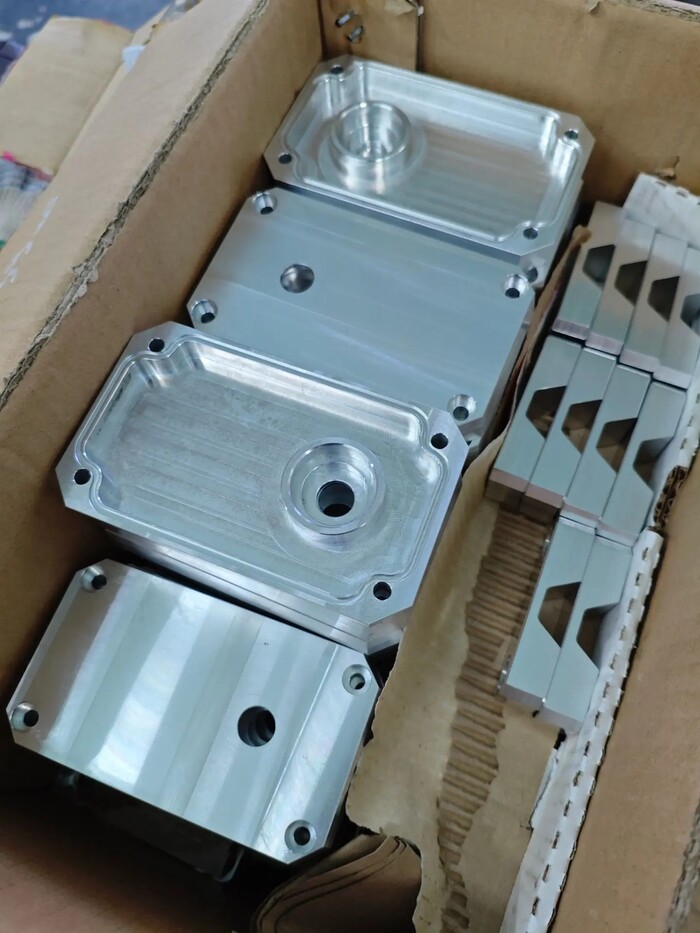
Корпус и крышка ротатора.

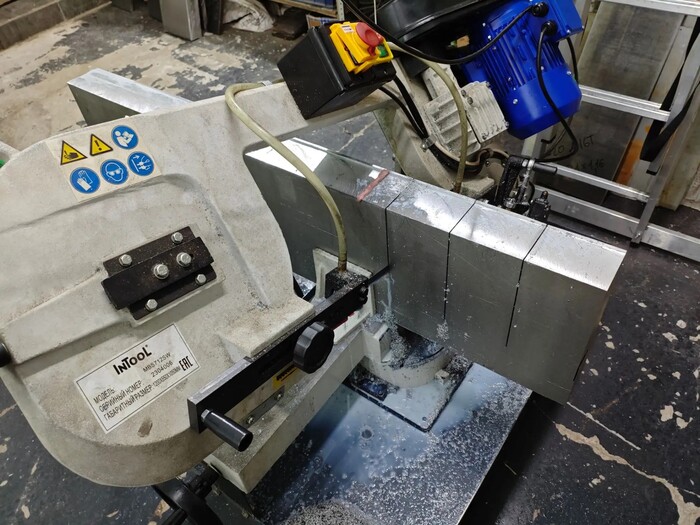
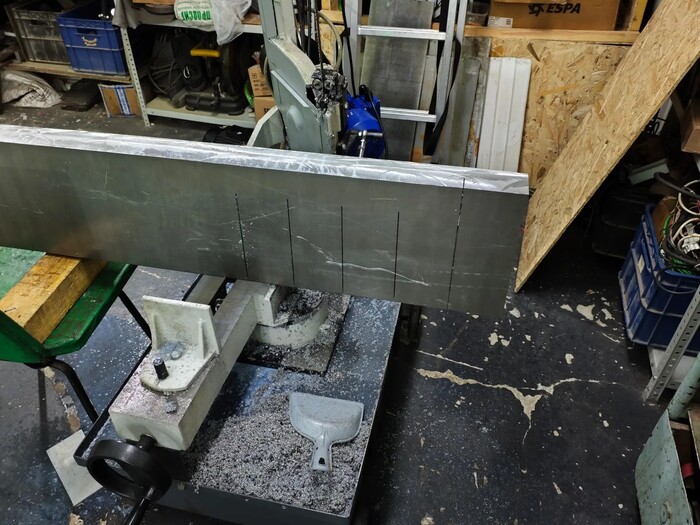
Просвета ленточнопильной пилы не хватило, чтобы отпилить за один раз. Отпиливаю с двух сторон.

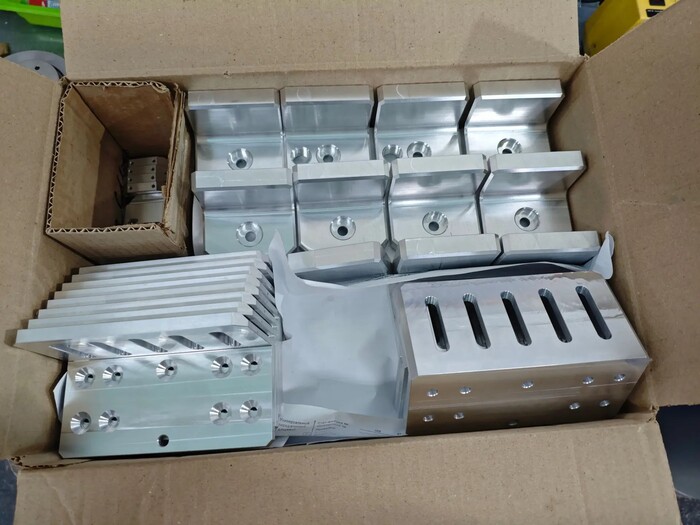
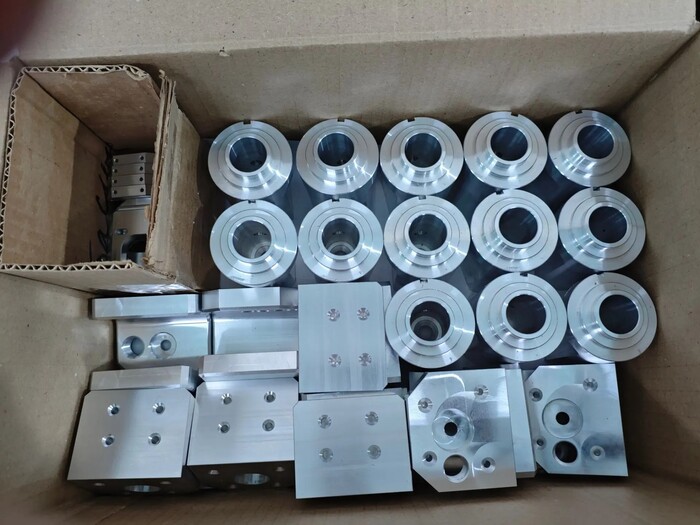
И прочие детали, фото которых сохранились.

Потом уже следующею партию деталей они делали на купленном станке. Но часть осталось за мной. Так как не проходила по габариту, а для некоторых необходима 4 осевая обработка.
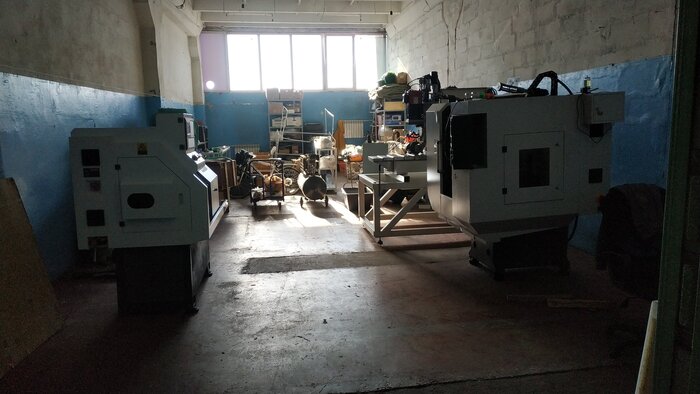
Я был рад, что станок приобрела местная компания. Когда они забрали станок и установили у себя, то я приезжал и делал пуско-наладку и объяснял, как работать на нем и в дальнейшем консультировал по телефону. Хотелось, чтобы станок не разочаровал своих новых владельцев и приносил пользу. Как никак я потратил кучу сил и времени, чтобы сделать его.

Это уже у новых владельцев. Поставили кабину, но пока без дверей.

Это уже у новых владельцев. Поставили кабину, но пока без дверей.

Когда продавал, звонили с других городов и спрашивали, могу ли отправить транспортной. Но это очень проблемно нормально упаковать станок и чтобы он доехал целым и невредимым. И если, что-то не так, то покупатель может грешить на меня, что продал сломанный станок. Запомнился один потенциальный покупатель, который спрашивал за сколько окупит станок и сколько может приносить дохода. А когда спросил у него, есть ли опыт в металлообработке, он ответил нет. Что он вообще грибами занимается, выращивает и продает. При таких вводных, станок вообще можно не окупить, что ему надо все обдумать и взвесить. Можно сказать уговаривал его не ввязываться в это дело:)

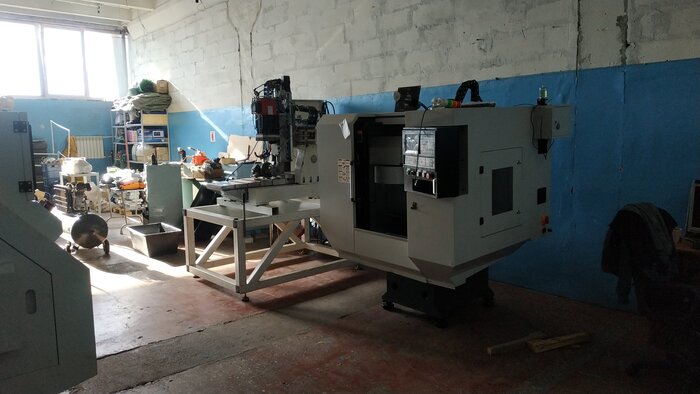
Вообще желание продать станок появилось, после покупки большого фрезера VMC650 весом 4,5 тонны в 2024-2025 году. Весь 2025 год я фактически работал за двумя станками VMC425 и VMC650, они полностью закрывали мои потребности и на них работать на порядок удобнее. Автосмена инструмента, простота отработки программы, да и СОЖ не брызжет в лицо:)))

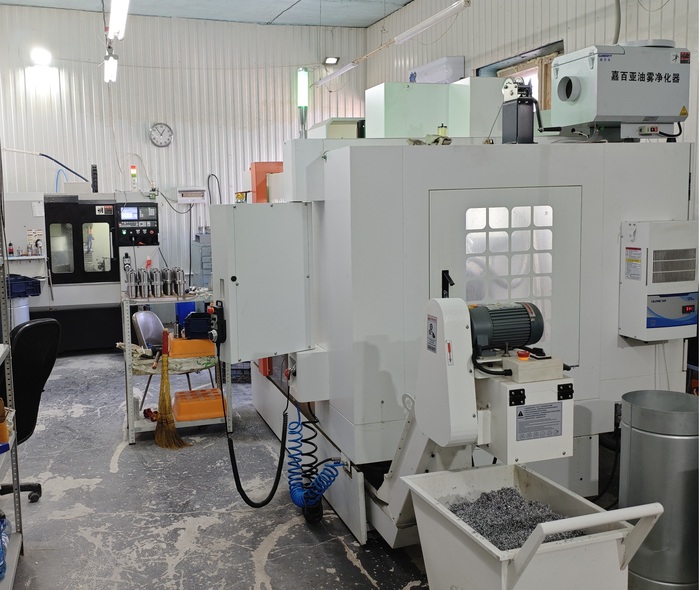
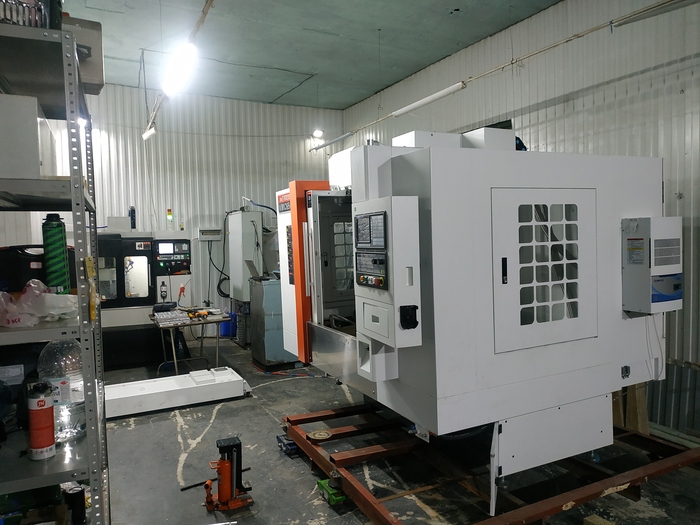
На заднем плане VMC425, а справа VMC650.

На заднем плане VMC425, а справа VMC650.

И настраивать третий станок после профессиональных станков очень не хотелось. К хорошему быстро привыкаешь. Я готов был подождать когда они освободятся и при необходимости выйти в выходной или вечеровать, чтобы не запускать самостоятельно построенный фрезер.
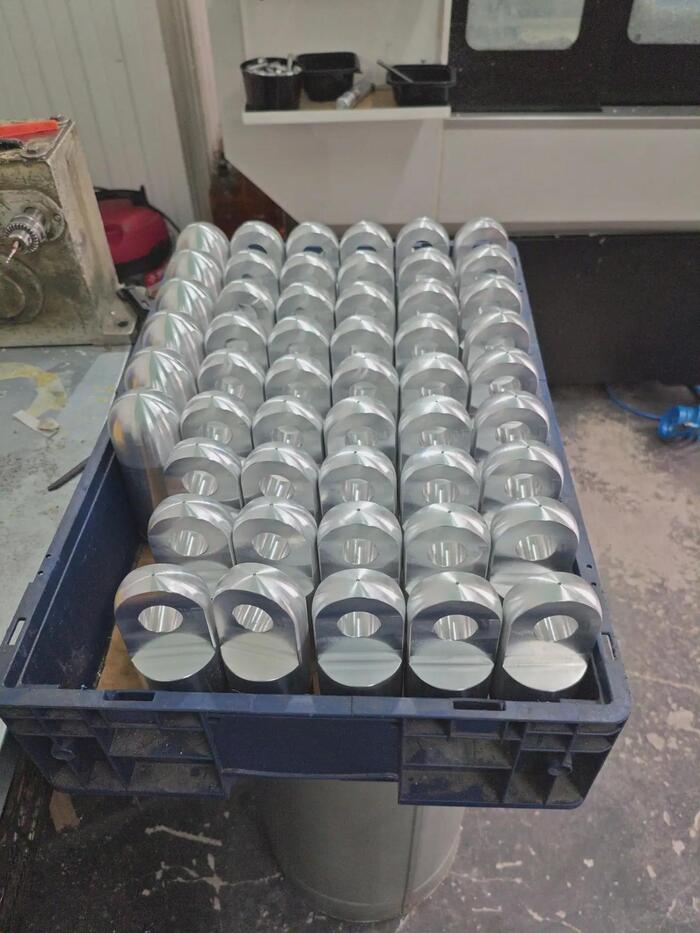
В 2025 году мне повезло и было много серийной работы. В основном зашивался на слесарных операциях, а особенно после обработки на вакуумном столе. Вообще стараюсь сделать по максимуму все на станке, фаски, резьбы и прочею слесарную работу, которую на заводе оставляли на слесарей. Но с вакуумом так не прокатит, хочешь не хочешь, а детали надо выбивать из плиты.
И тут я подключал своих детей за материальное вознаграждение. Ко мне приходили старшая дочь и средний сын. В их задачу входило вытаскивать детали из пленки. К сожалению в связи с атакой БПЛА на дата-центры яндекс, вставить фото и видео работы детей не получается, так как хранил их на яндекс-диске. Но что-то все равно нашел на телефоне.

Обычно я им даю узкое зубило и аккуратно выдалбливают детали по контуру. Но тут сын проявил смекалку, взял сверло и легким движением туда-сюда доставал детали.

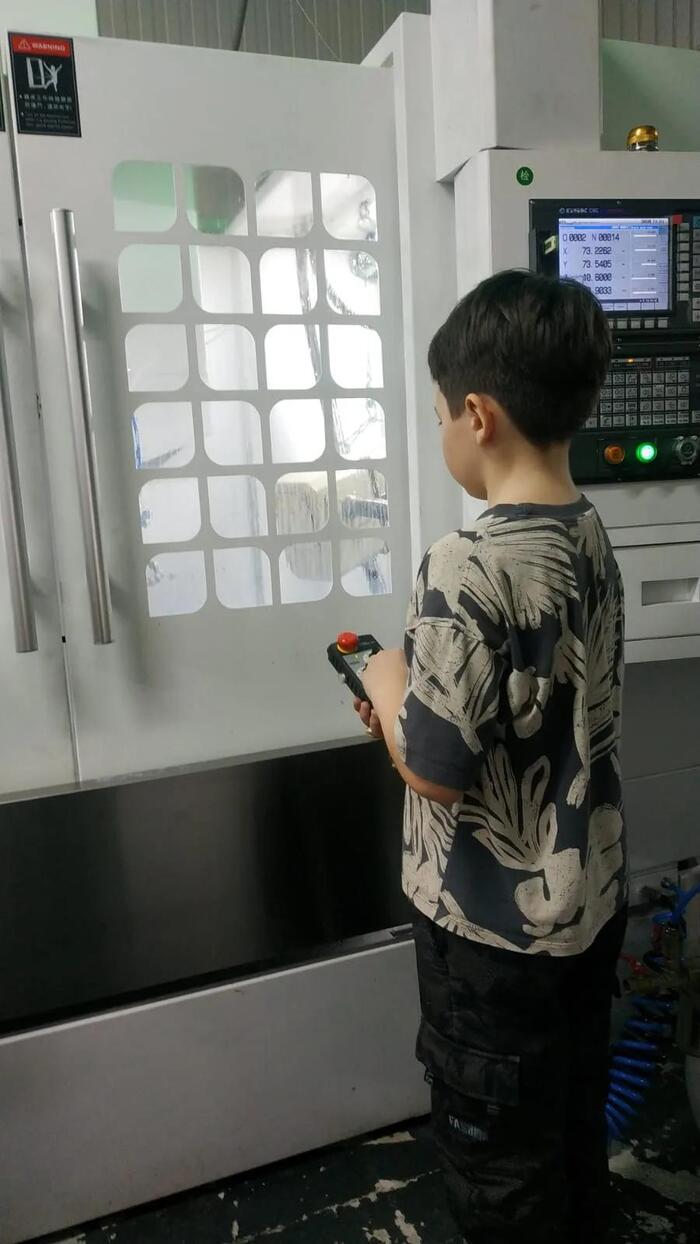
Сын при помощи пульта, фрезерует деталь.

Сын при помощи пульта, фрезерует деталь.

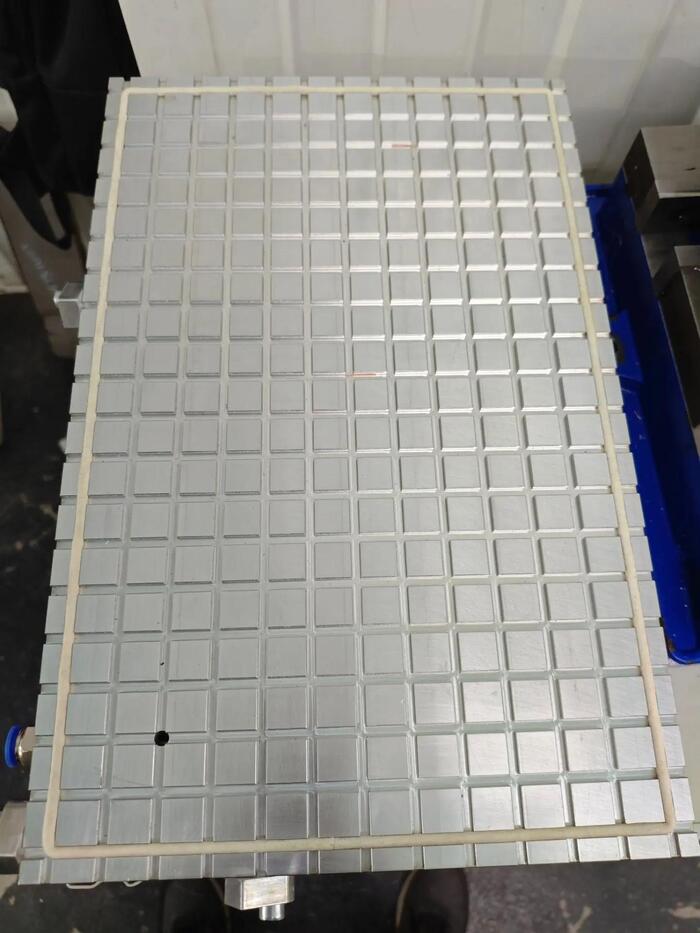
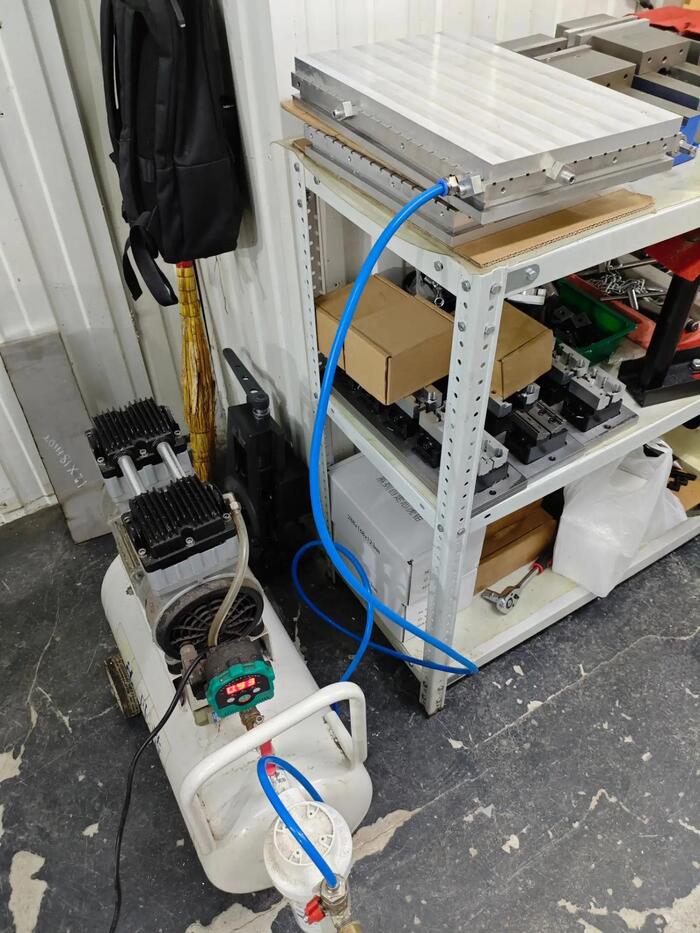
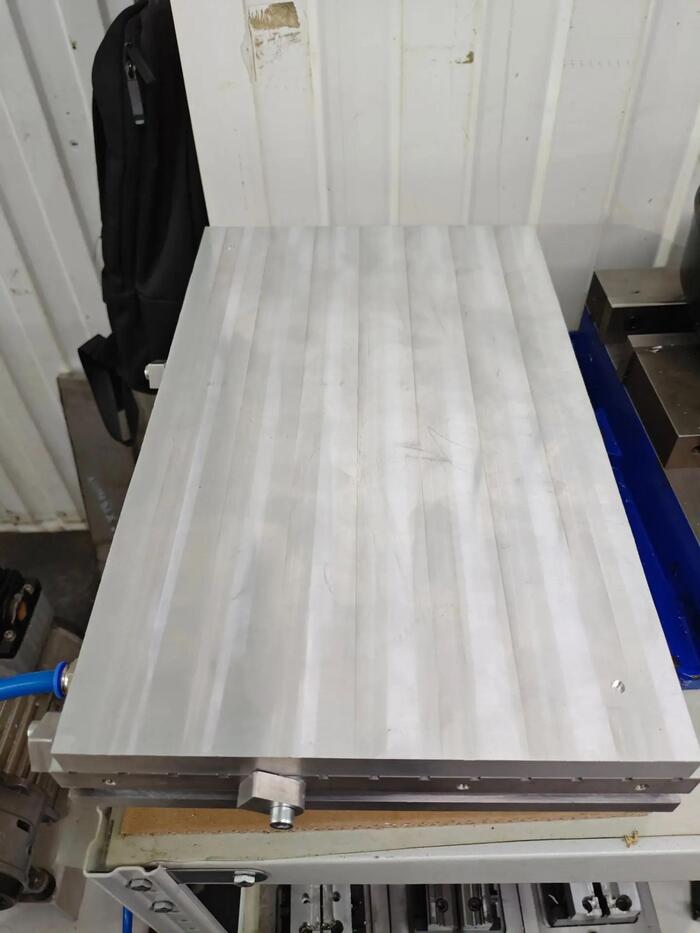
Суть вакуумной обработки в следующем, берем вот такой вакуумный стол и в пазах прокладываем резинку по контуру плиты(листа) заготовки. Чтобы избежать утечек вакуума между заготовкой и столом.

Решетчатый вакуумный стол. Делал сам.

Решетчатый вакуумный стол. Делал сам.

Чем больше площадь заготовки, тем тяжелее оторвать заготовку.

И откачиваем воздух при помощи вакуумного насоса, тем самым присасывая деталь, как пылесос. Оторвать сложно, а сдвинуть уже проще. Поэтому я делаю в заготовки маленькие отверстия и туда вставляю алюминиевые штифты, которые встают в перекрестие пазов. И деталь сидит намертво.

А затем обрабатываем . Главное не дорезать детали до конца, оставив тонкую пленку. Чем меньше, тем лучше. По мне идеальна толщина в 0,15-0,2мм. Но не всегда получается достичь этого. Бывает плиту выгибает и фреза вскрывает пленку, это очень грустно. Каждый с этим борется по своему. Кто-то покупает специальные силиконовые коврики, другие делают толще пленку. Некоторые вообще забивают на эту технологию и делают детали другими способами:)
Но для меня это технология одна из основных при изготовлении деталей из плит. А особенно когда надо сделать несколько десятков деталей за раз, это экономит время и позволяет избавится от коротких программ по времени. То есть вместо того, чтобы стоять возле станка и делать по одной детали, которая может идти 2-3 минуты, а то и меньше. Я размещаю 20 деталей в плите и программа будет идти 40-60 минут. А в это время, сам могу сидеть за ПК и писать другие программы или настраивать другой станок.

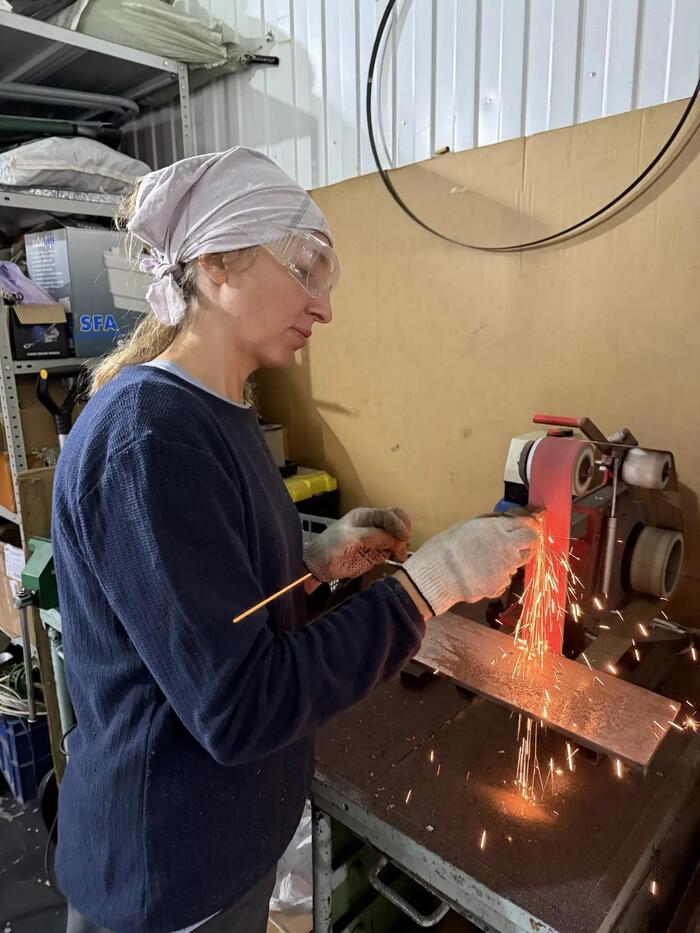
Бывает, что нет возможности избежать коротких программ. И если я не успеваю, то зову Светика, свою жену. Она стоит возле станка и меняет детали, периодически мерит их. Также научил её отрезать заготовки на ленточнопильном станке. Работать на гриндере. И конечно же на вытаскивание деталей из плиты(листа) после вакуума.
Зачищает грат после лазерной резки, чтобы ровно установить деталь в тиски.

Зачищает грат после лазерной резки, чтобы ровно установить деталь в тиски.

Снимала для своих подруг, чтобы показать, что делает. Осторожно, местами может быть громко.

У детей оплата сдельная, а у Светика почасовая. Хоть и говорит, что необязательно платить. Но любая работа должна оплачиваться. Да и чтобы интерес был.
Жена у меня вообще филолог и далека от металлообработки. И когда ко мне приезжает друг из Томска, который работает на производстве и отвечает за фрезерную группу станков. И делает все тоже, что и я, только в найме. И мы заводим шарманку про фрезерную обработку ЧПУ. Она сразу уходит, понимая что мирские темы кончились и пора покидать это компанию любителей вакуумной обработки:)

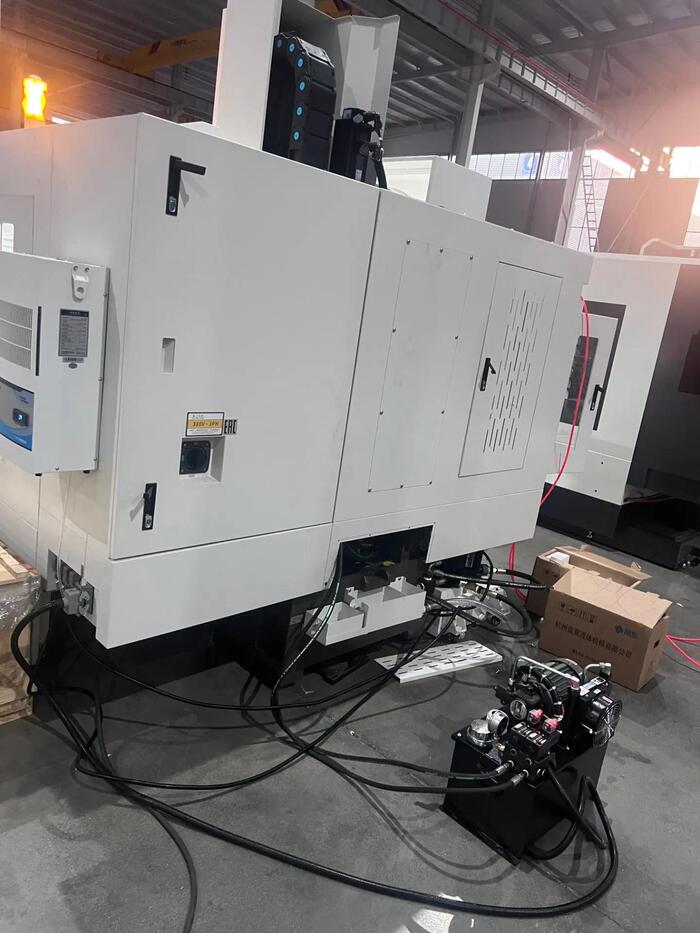
И вот ближе к осени 2025 года, понимаю, что если все будет хорошо, то могу купить еще один станок VMC650. Но комплектацию могу взять лучше. Если текущий станок имеет шпиндель на 8000 оборотов, китайские ШВП и 4 ось. То я могу взять уже со шпинделем на 12000 оборотов, тайваньским ШВП(что точнее, чем китайские) и взять наклонно-поворотный стол и обрабатывать детали одновременно в 5 осях. Что позволит мне обрабатывать детали быстрее и без лишних установок. То есть практически любая деталь за 1-3 установки. У меня бывают детали, которые имеют по 6 установок и короткие по времени.
Работая на заводе я писал программы на 5 осевые фрезерные станки, но в основном в формате 3+2. И мне очень хотелось иметь у себя в цехе такой станок, понимая, что это расширит мои возможности. Да в целом это очень интересно.

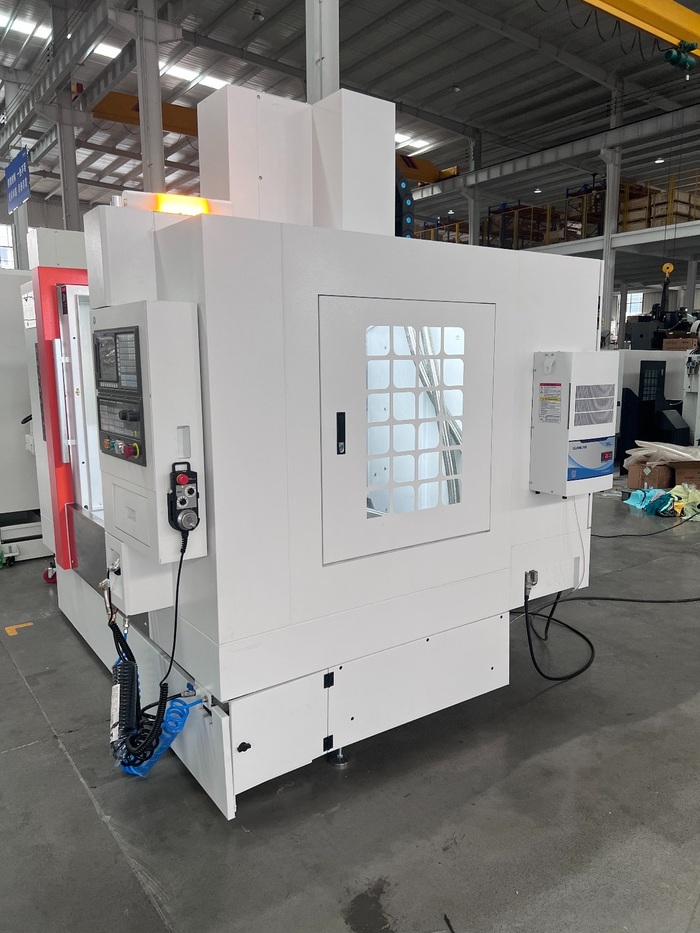
На вид один в один, как у меня. Отличия только в начинке.
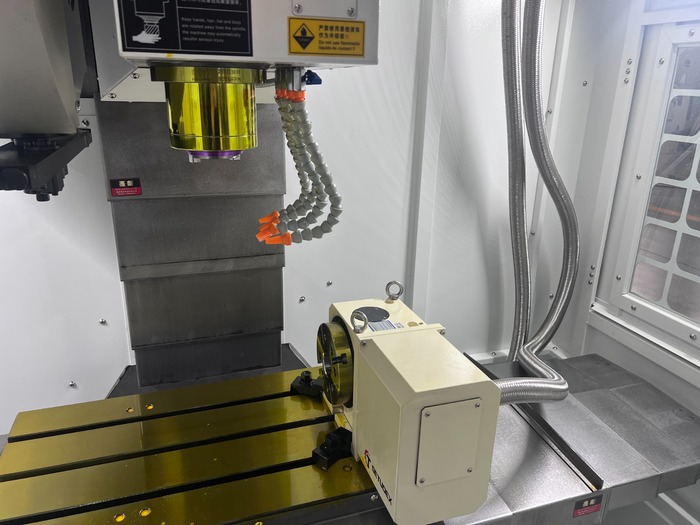
На вид один в один, как у меня. Отличия только в начинке.
В следующем посте расскажу про его покупку. А также про поломки которые случились с VMC425 и VMC650.
Буду рад ответить на ваши вопросы и почитать ваши комментарии!

Показать полностью 22 2
327

Дела в моём небольшом цехе.2⁠⁠

Серия Дела в моём небольшом цехе.
Спасибо за добрые слова и пожелания в прошлом посте. Очень приятно:)
В этом посте будет ложка дегтя в сторону китайской сборки станка.

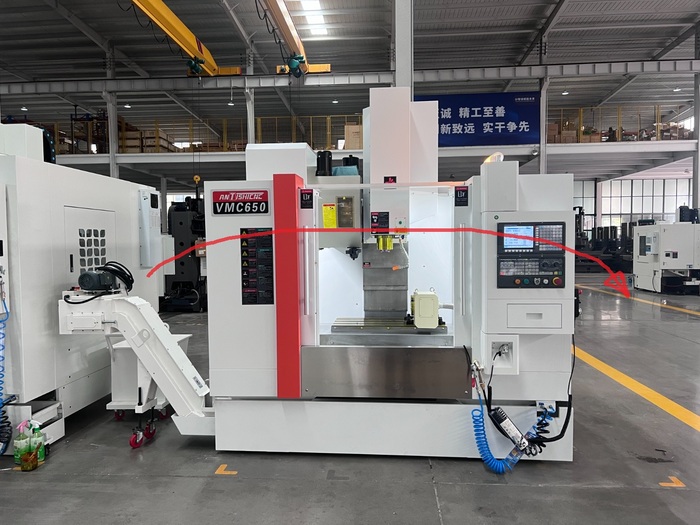
Первое, что оказалось это конвейер, который забирает стружку из под станка. У меня он смотрел влево, а мне надо вправо и вроде посмотрел, что он должен легко перекидываться.

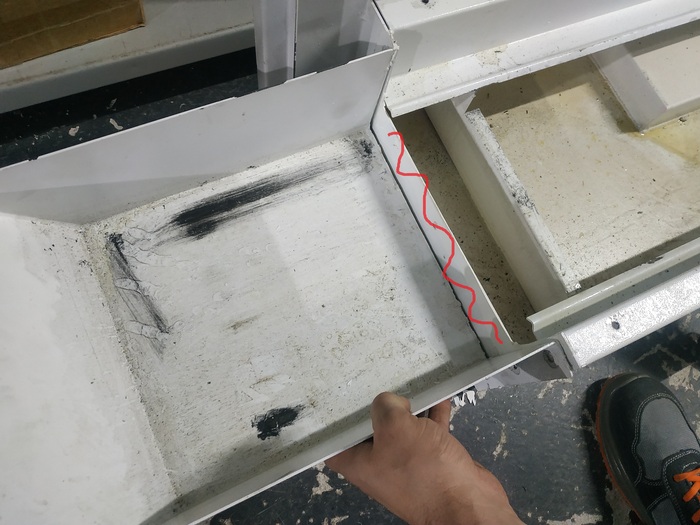
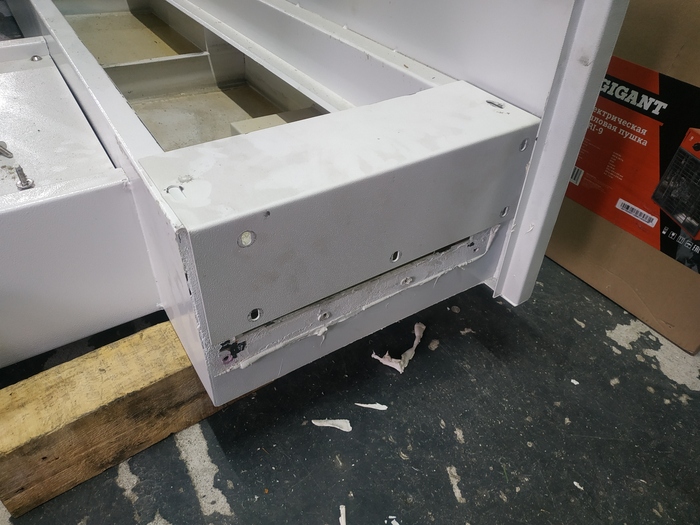
Но не тут то было, пришлось брать болгарку и выпиливать вот этот кусок, так как его не должно быть.

А с другой стороны надо было делать новую пластины, чтобы заглушить. Так как старая короткая!

По сути им надо было сделать одинаковые вырезы с обоих сторон и сделать заглушку длиннее. И можно ставить конвейер с любой стороны. У друга, который работает оператором, он же наладчик, технолог-программист и просто хороший человек, на станках без проблем можно менять положение конвейера.

Второй большой косяк, это винт ШВП(шарико-винтовая пара) по оси У, а точнее гайка которая крепится к столу и заставляет перемещаться стол. Здесь моя оплошность была в том, что не проверил её сразу. Да мне честно, это даже в голову не пришло. Но суть в том, что не затянули болты на ней(откручивались от руки). А обнаружил это не сразу, а только когда делал точные детали. Иногда я слышал глухой стук, но грешил на ось Z.

Часть видео я обрезал, так как там идут маты. Но полное видео отправил менеджеру.

Когда я заметил это на деталях, сразу написал менеджеру и она мне давай говорить +100500 причин, почему так и основная причина, это неправильно выставленный станок и чтобы я проверил давление воздуха:))) И она передала мой вопрос в техподдержку и они действительно присылали ответы, но все равно основная причина это неправильно выставлен станок. Поскольку у меня есть опыт сборки станка, сразу определил три варианта, это либо гайка ШВП, подшипники в опорах или электроника. Но менеджер меня уверяла, что нет смысла разбирать, что надо подождать, что скажет техподдержка. План горит, детали нужны, некогда жевать сопли и я снял кожуха и увидел, что гайка не затянута. Честно был в шоке, но и с другой стороны рад, что причина простая и легко устраняется.

Потом было другое открытие, что люди, кто настраивал станок на заводе знали про этот косяк сборщика. Так как каждый станок имеет люфты в ШВП, на новых станках они малы и составляют микроны, но по мере выработки они увеличиваются и в самой стойке, можно задавать компенсацию этого люфта. После того как я подтянул гайку, то при перемещение на 0,01мм, мой станок перемещался на 0,05мм. То есть, кто настраивал станок добавил компенсацию 0,04мм! Что для ШВП 3 класса точности это мягко говоря недопустимо и такую ШВП надо менять или разбираться почему так. Для примера компенсация на оси Х составляет 0,002мм. Но им проще было не разбираться, а добавить компенсацию и возможно таким образом пройти контроль, если он был:)

Я высказал своё негодование менеджеру. Она извинилась, за такую петрушку. Но опять же, я был рад, что причина проста и легко чинится. На всякий случай проверил другие гайки.

Я знал, что новые станки надо протягивать по электрике, смотреть, чтобы провода не болтались под винтами и гильзы обжаты. Каждый винт проверил, но по гайке ШВП не ожидал.

В целом больше ничего криминального не было, по крайней мере по их вине.

Дальше расскажу про автосмену. Вот видео как она работает. Опытный наладчик, может сразу увидеть, в чем здесь косяк.

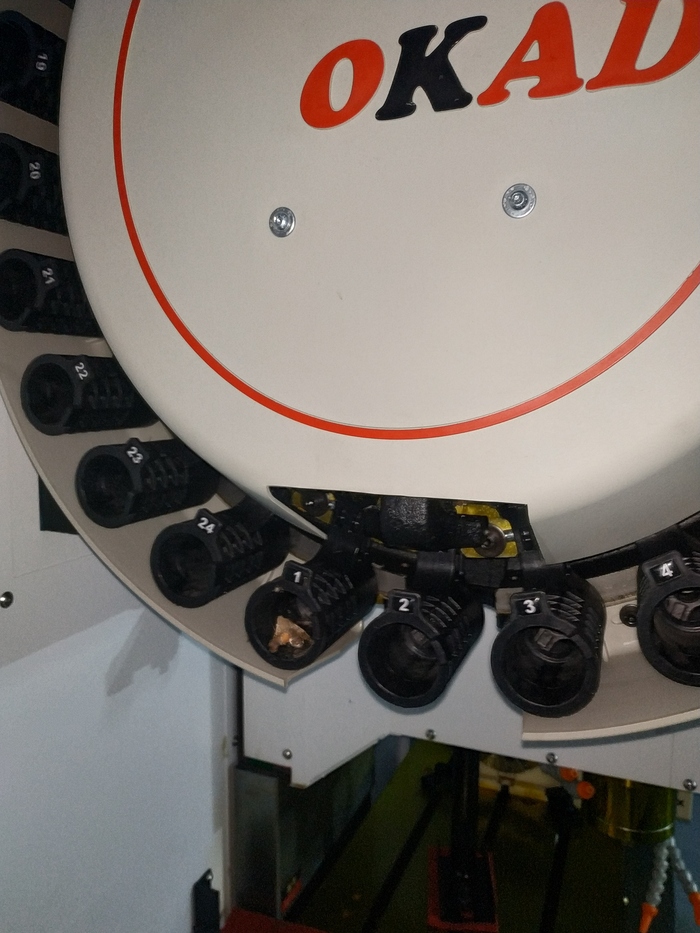
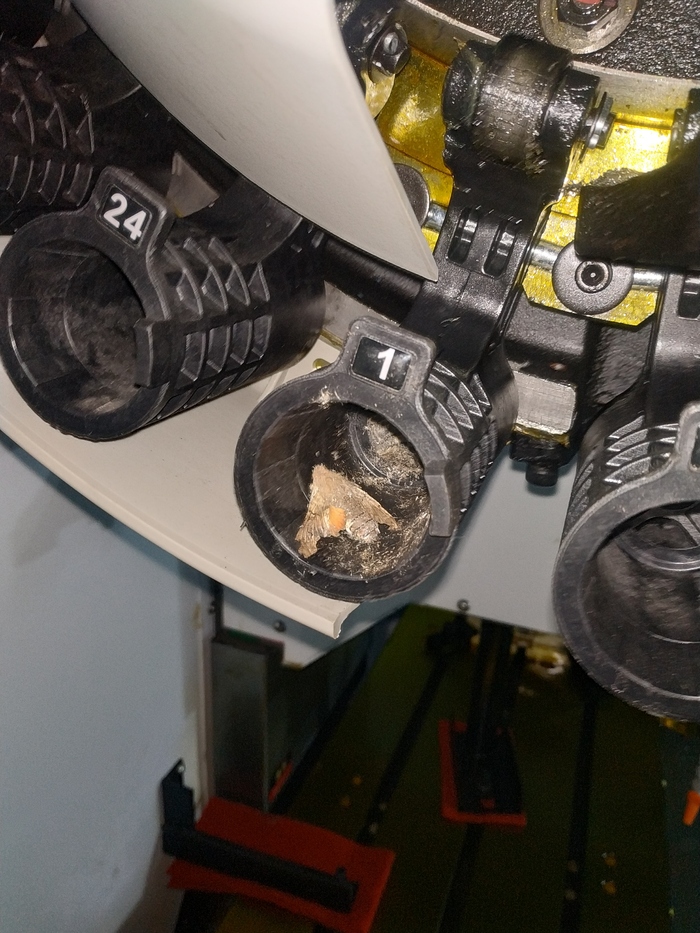
И она периодически отказывалась менять инструмент, просто уходила в ошибку, которая говорила, что-то про датчик на автосмене. Техподдержка говорила залазь наверх и прокрути вал в ручную, пока датчик не погаснет. Ну сделал раз, сделал два, потом три и в один момент автосмена зависла прямо когда вставила патрон в шпиндель и на моих глазах шпиндель уже немного двинулся вниз и остановился и вышел в ошибку. Сработала защита. Я видел на ютубе последствия, когда такую защиты забывали прописать в стойке, шпиндель просто вместе с лапой ехал вниз и вырывал автосмену. Это сразу под замену полностью весь узел автосмены(а это весь этот барабан что весит слева от шпинделя).

Я писал менеджеру, что надо, что-то решать с этим. Писал ей и записывал ролики. Потом она меня включила в чат техподдержки в вичате. Там удобно можно по-русски писать, есть встроенный переводчик, который автоматически переводит для них на китайский. А мне с китайского на русский. И ребята там действительно быстро реагировали. Если не грузить подробностями. Лапу вернули, ошибку убрали и я решил записать им видео, что автосмена работает, что все хорошо(видео, что выше) . И тут мне сразу прилетает сообщение "Поменяй фазы на входе в станок, у тебя лапа не в ту сторону крутится".

Это было фиаско, думаю вот лопух! Хотя я знал про значение фазировки и когда подключал станок ориентировался на насос СОЖ, что если он крутится не в ту сторону, то напор должен быть слабым. Но он поливал нормально. А потом когда поменял фазы, напор стал намного сильнее.

После этого у меня проблем в целом со станком не было. Он работает по сей день, лапа ни разу не зависала. Повторяемость прекрасная. Станком доволен.

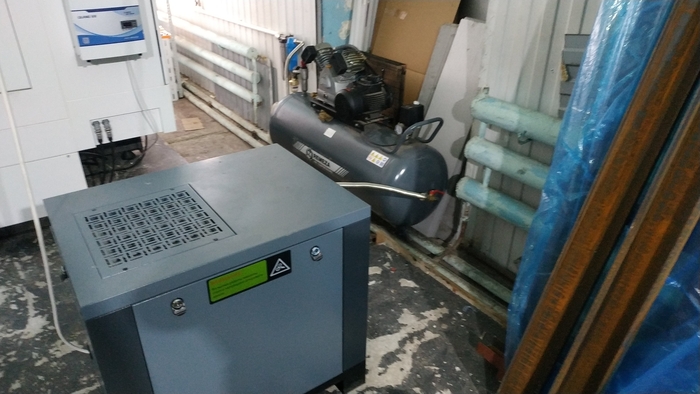
Единственное пришлось купить винтовой компрессор, так как когда работает шпиндель у него включается продув шпинделя. Я так понимаю в зоне подшипников, что-то типа защиты от СОЖ.

Здесь я ремезу оставил, как запасной и использовал его как ресивер для винтового.

Здесь я ремезу оставил, как запасной и использовал его как ресивер для винтового.

А у меня стоял обычный компрессор 2,2квт ремеза(на фото выше, возле стены), который включался слишком часто. А он тарахтит так, что уши в трубочку сворачиваются. А иногда пишешь программу, погружен в процесс и тут как затарахтит. Подскакиваешь. Тяжело привыкнуть к такому.

Потом когда поменял на винтовой и сказал об этом соседу, он говорит, что мой ремеза их тоже достал:) Зато теперь тишь, да гладь.

Пришлось еще докупить рефрижераторный осушитель воздуха для компрессора. Так как в пневмомагистрали появилась вода. Особенно, если вести обработку металла с воздухом, вместо сож на станках. В какой то момент, можно было из воздушного пистолета мыть деталь:)

Всем спасибо, кто дочитал до конца!

Показать полностью 4 2
1167

Дела в моём небольшом цехе.1⁠⁠

Серия Дела в моём небольшом цехе.

Давно ничего не писал. А тем временем прошло уже больше года с последнего поста. В одном из постов писал, что купил токарный станок с ЧПУ и переехал в новое помещение. Но после я продал свежекупленный токарный станок и купил фрезерный станок с ЧПУ и снова переезд. Но все по порядку.

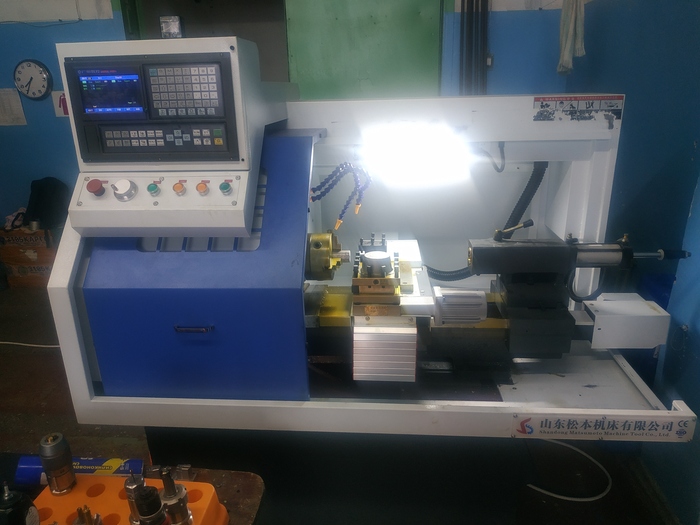
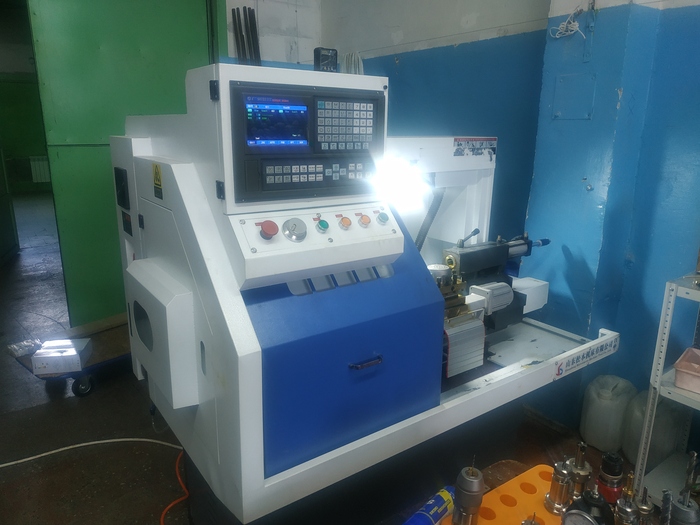
Это новый токарный станок с ЧПУ, который я купил и продал. Основной мотив его покупки был, расширить свои возможности. Ну и внутри меня, был небольшой страх, что вдруг на фрезеровку работы станет меньше. Хотя сколько работаю и до сих пор работы не стало меньше, а местами зашиваюсь.

Лампа немного испортила фото.

Лампа немного испортила фото.

Этот токарный станок с ЧПУ CK0640 с пневматическим цанговым патроном и пневматической задней бабкой. Но также попросил поставить ручной трехкулачковый патрон. Система ЧПУ GSK.

На фото видно косяки(потертости) внутри кабины, так как производитель плохо закрепил синюю дверь и она скакала по корпусу всю дорогу из Китая. А в остальном рабочий станок. Единственное на нем я толком так и не поработал:) Так как фрезерной работы было много и не до освоения токарного ремесла. На простом универсальном я работал, но на программном опыта ноль. Он простоял у меня 2-3 месяца, я даже не разу его не включил:) Просто фрезерной работы много и просвета не было видно.

Он бы наверное так и стоял, если бы один мой знакомый не попросил его продать. Вот тогда станок и включил, посмотрел, что по осям катается, шпиндель крутится, пневматика работает и ошибок нет. Цена продажи была хорошая. Что толкнула меня на мысль, а не купить ли фрезерный 3 осевой станок типа VMC600 весом 4,5 тонны. Это уже можно было обрабатывать железо на более менее серьезных режимах и не заморачиваться с подбором режимов на маленьком китайце VMC425. Скажу сразу, на VMC425 обрабатывал все подряд: сталь, титан, нержавейку и цветные сплавы. Но это требовало, постоянно подбирать режимы и инструмент, учитывая его ограничения в жесткости и возможности.

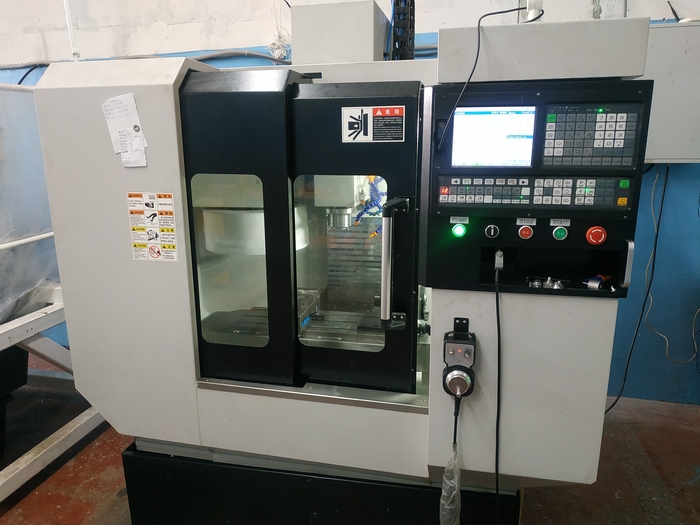
4 осевой фрезерный станок VMC425.

4 осевой фрезерный станок VMC425.

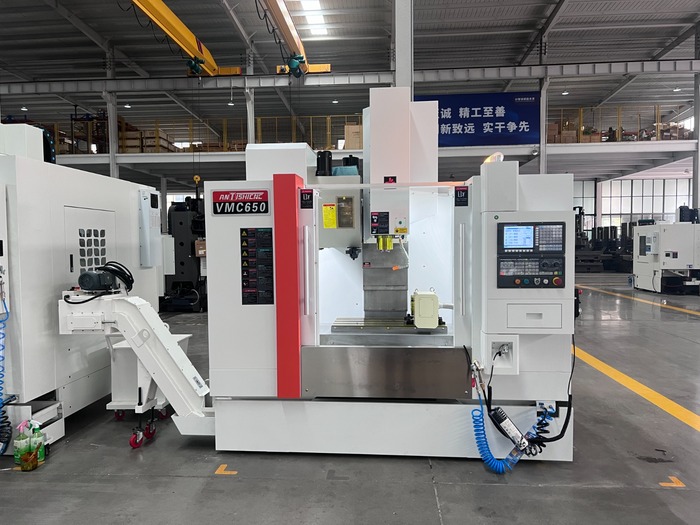
Прикинув по финансам и заказам, которые предстояло делать в ближайшие 2-3месяца. И что если все сложится, то вполне реально взять VMC600 с 4 осью в комплекте, прямиком из Китая. Запрос на него я делал и цену знал, но без доставки и растаможки. А вот фото самого красавца.

Поскольку я снимал помещение на 3 этаже(самый верхний этаж), это означало, что надо будет переезжать куда-то поближе к земле. А я только переехал, как пару месяцев. И опять тараканить весь свой хабар, очень не хотелось, хотя переехал из соседнего помещения, но все равно хлопотно. Плюс ко всему в здании, где снимал, постоянно шла какая-то канитель с продажей половины здания в которой находился мой цех. То будут продавать, то не будут. Могут оставить, а могут не оставить.

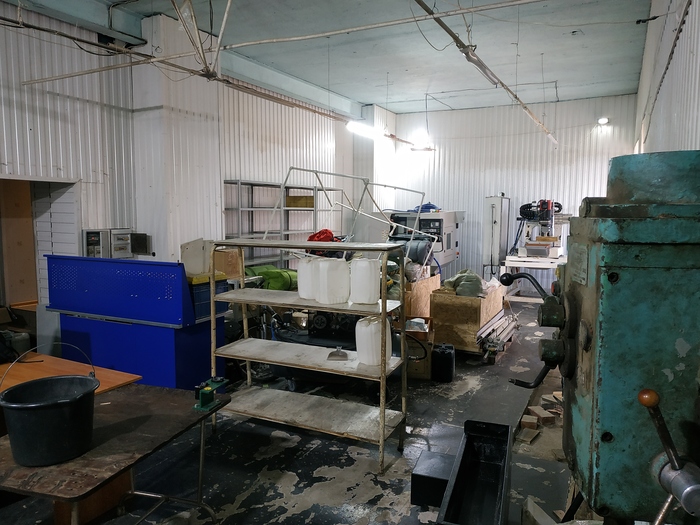
Пара фоток с того помещения, когда перевез своё добро из соседней комнаты.

Слева стоит токарник, прямо станок, который собрал сам, справа от него китайский VMC425.

Слева стоит токарник, прямо станок, который собрал сам, справа от него китайский VMC425.

И я решил, что как только внесу предоплату за станок, то займусь поиском помещения, все равно рано или поздно попрут с помещения. Да и не удобно поднимать железо на третий этаж, хоть и лифт грузовой.

Покупка нового фрезерного станка VMC600, это отдельная песня. Очень много вопросом возникало, а особенно в плане доставки. Она выходила довольно дорогой, если везти контейнером по морю. Мой бюджет это не тянул и начал искать варианты. И он нашелся, некоторые знакомые, кто работал с Китаем, возили товар фурами. Один возил сварочную проволоку для своего цеха. Другой возил лазерное оборудование и широкоформатные фрезерные станки с ЧПУ.

Пытался к ним присоседится, но не срослось в силу, того, что не хотели дополнительной мороки. Но цену один мне назвал, сколько бы взял и это 200т.р. Что меня очень взбодрило, если учесть, что контейнер выходил около 1млн. По итогу решил копать в этом направлении и искать фирмы, кто возит из Китая фурами сборные грузы и занимается их таможенным оформлением. Мне повезло в Новосибирске, оказалась нужная мне контора и они с радостью согласилась сделать все под ключ. По итогу доставка от производителя в Китае до Бердска без растаможки вышла 450тыс.рублей и 7500 юаней по Китаю. Конечно это не все затраты, но остальные траты у перевозчиков похожи, то есть агентское вознаграждение, комиссия за перевод в Китай, комиссия за таможенное оформление и т.д.

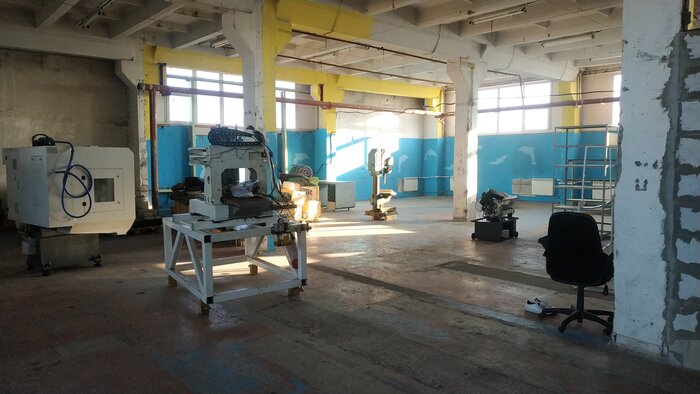
Внес предоплату(30%) и станок начали собирать на фабрике в Китае. А я тем временем приступил к поиску помещения. У меня было 2-3 месяца на поиск и переезд в новое помещение. Скажу сразу поиск небольшого помещения 80-100м2 в котором есть мощности по электричеству, отопление, водоснабжение, туалет и чтобы 1 этаж с удобным подъездом и широкими воротами, это задача со звездочкой. Мне повезло и я нашел такое и еще рядом с домом, пешком за 15-20минут дохожу. А летом вообще на велике махом доезжаю.

И я начал готовится к переезду. Поскольку вещей много и разного размера, решил сколотить ящики из ОСБ в размер поддонов и разместить на них же. Чтобы легко можно было их катать на рохли. Очень хотел переехать быстро, дешево и без геморроя, поэтому старался по максимуму упростить работу грузчикам, чтобы они не таскали по одной вещи, а перевозили ящиками. Вот кстати фото, но на нем нет ящиков, так как их спустили уже вниз на лифте(слева находится, в кадр не влез) осталось только оборудование.

А это уже на новом месте.

В итоге переезд занял весь рабочий день. Основная проблема была в перевозке китайского станка, так как его нельзя брать стропами, у него кабина сразу начинает деформироваться. Проверил на личном опыте, когда он только приехал ко мне, мы взяли его стропами, когда он был в ящике и повредили кабину:( В некоторых местах лопнула сварка и движениями корпуса срезало провода энкодера на оси Z. Поэтому в этот раз пришлось заморочиться на погрузчик, чтобы его взять за основание и погрузить на газель. Хорошо, что станок легкий 1200кг. В старом месте погрузчик был у моего заказчика на первом этаже, погрузили без проблем, а в новом пришлось побегать по промзоне и искать подходящий погрузчик. И он нашелся. Конечно все заранее делал.

Но один фиг, когда переезжаешь, что-нибудь да сломаешь. В основном это делают грузчики, когда перевозят оборудование. Не доглядел и часть кнопок, которые выпирают на панели станка снесли, когда заталкивали станок в грузовой лифт. Потом купил новые и заменил.

Переезд оказался очень вовремя, так как половину здания продали через месяц и арендаторы пошли искать себе место, куда притулится. Можно сказать сработал на опережение.

Разложившись в новом месте и подключив оборудование, принялся за работу. Нужно было закрывать заявки, чтобы получить деньги и оплатить остаток денег за сам станок 70% китайскому производителю и оплатить растаможку и доставку. Работал много и допоздна. У меня был план, что если не смогу вовремя набрать нужную сумму, то возьму кредит. Хотя ставка не радовала, но задача была перехватится на 1-2 месяца. Хорошо, что это все растянуто по времени и деньги нужны не сразу, а по мере прохождения каждого этапа. В конечном итоге, пришлось попросить одного постоянного заказчика, которому должен был закончить изготовление деталей в течении пары недель, рассчитать заранее. Мне немного неловко просить о таких вещах. Вроде, как не сделал окончательно детали и просишь оплату. Но для него это было несложно и он легко согласился. За что, ему безмерно благодарен.

Фабрика закончила сборку станка и прислали фото готового станка.

И я перевел остаток. Мне прислали фото станка и как его упаковали и это был обычный деревянный короб. А зная по опыту, что если такую коробку просто взять стропами, то можно деформировать кабину станка. Я спросил у своего перевозчика, есть ли у них траверса или погрузчик? Они сказали нет, что они просто возьмут протянут стропы внизу под поддоном и поднимут станок.

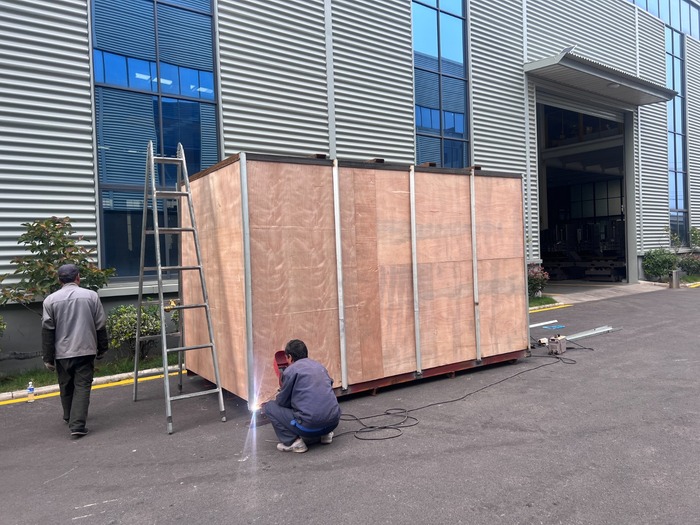
В итоге попросил китайского менеджера с которым общался обварить в железный каркас короб. Без проблем сделали в течении 3 дней. И взяли за это 300 юаней! Что вообще почти даром. Я сильно парился с этим вопросом, как разгружать у себя такой короб, это надо погрузчик, который может поднять 4,5-5тонн или траверсу. Сама траверса стоит от 15-20тыс. рублей. Аренда погрузчика в Новосибирске, это минимум 8 часов по 3500руб./час плюс доставка до места. А погрузчик возят на специальной платформе, которую тащит тягач.

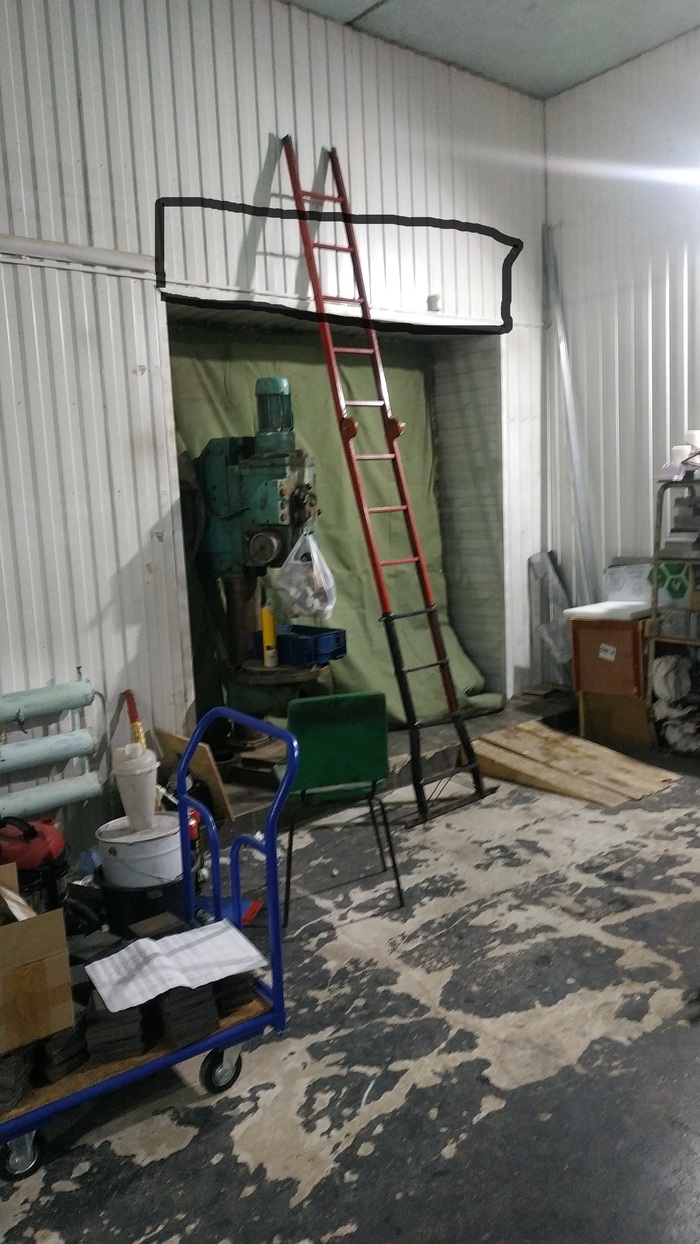
Единственное, что меня теперь беспокоило, это высота короба. Так как в мои ворота он не входил. И было два варианта, либо распаковать станок на улице заталкивать его в ворота. Но тогда его надо было катить по снегу в довольно крутой уклон, а на улице декабрь и заниматься этим на холоде вообще не хотелось. Хотелось быстро и несложно. И второй вариант это разобрать верх над воротами, чтобы увеличить проем по высоте. И мне повезло, ворота по высоте изначально были маленькими и буквально полметра над ними,была пустота заполненная пенопластом и пеной, а со стороны улицы заварено листом железа. Вот так выглядит изнутри ворота. Отметил черным пустоту под профилем.

По итогу убрал профиль, убрал пенопласт. И в день приезда станка срезали листы железа и верхнею часть проема железных ворот. Позвал на помощь знакомых и друзей.

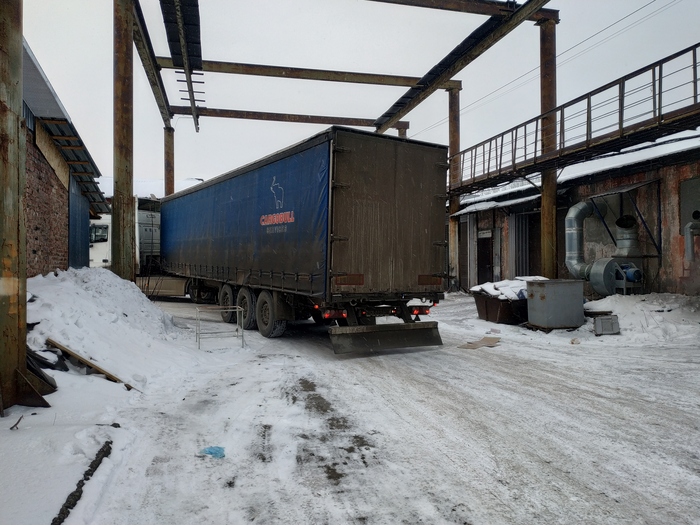
Это фура въезжает в проулок, он тупиковый. Очень много было обсуждений и разговоров, как и куда.

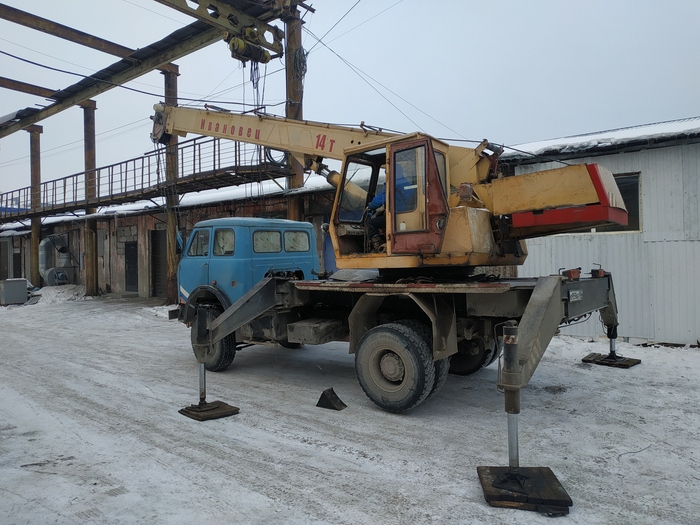
Это наготове кран принимать посылку.

Одна из основных проблем это провода. Крановщик перематерился конечно. Но он сразу, как приехал начал возмущаться. Хотя я предлагал, приехать заранее посмотреть, чтобы не было неожиданностей. В итоге пару раз перецеплялись и сняли с фуры груз.

Дальше будет немного видео. Как это все разгружали и затаскивали в цех. Осторожно возможно громкий звук.

А вот что было внутри помещения.

По итого сколько могли завели краном в помещение. Кстати почти больше половины зашло таким макаром. А дальше цеплял ручной лебедкой, один конец за короб, другой за анкерный болт с проушиной, установленный в полу напротив и спокойно закатили короб полностью в цех.

Разобрали короб, срезали стальную обрешетку. И вот она радость новой покупки.

В одном из колодцев автосмены обнаружил путешественника, правда он уже немного устал и подсох:)

Затем где-то неделю я потратил, чтобы срезать часть поддона и установить станок на его место в цехе. Заделал верх над воротами, так как зима и задувает нормально.

На сегодня пожалуй все. Про проблемы с которыми столкнулся расскажу в следующем посте.

Показать полностью 22 4
Отличная работа, все прочитано!

Темы

Политика

Теги

Популярные авторы

Сообщества

18+

Теги

Популярные авторы

Сообщества

Игры

Теги

Популярные авторы

Сообщества

Юмор

Теги

Популярные авторы

Сообщества

Отношения

Теги

Популярные авторы

Сообщества

Здоровье

Теги

Популярные авторы

Сообщества

Путешествия

Теги

Популярные авторы

Сообщества

Спорт

Теги

Популярные авторы

Сообщества

Хобби

Теги

Популярные авторы

Сообщества

Сервис

Теги

Популярные авторы

Сообщества

Природа

Теги

Популярные авторы

Сообщества

Бизнес

Теги

Популярные авторы

Сообщества

Транспорт

Теги

Популярные авторы

Сообщества

Общение

Теги

Популярные авторы

Сообщества

Юриспруденция

Теги

Популярные авторы

Сообщества

Наука

Теги

Популярные авторы

Сообщества

IT

Теги

Популярные авторы

Сообщества

Животные

Теги

Популярные авторы

Сообщества

Кино и сериалы

Теги

Популярные авторы

Сообщества

Экономика

Теги

Популярные авторы

Сообщества

Кулинария

Теги

Популярные авторы

Сообщества

История

Теги

Популярные авторы

Сообщества

Недвижимость и ремонт

Теги

Популярные авторы

Сообщества