12

Продолжение поста «Нужна помощь! Горизонтальные полосы»⁠⁠

Коллеги! Всех приветствую!

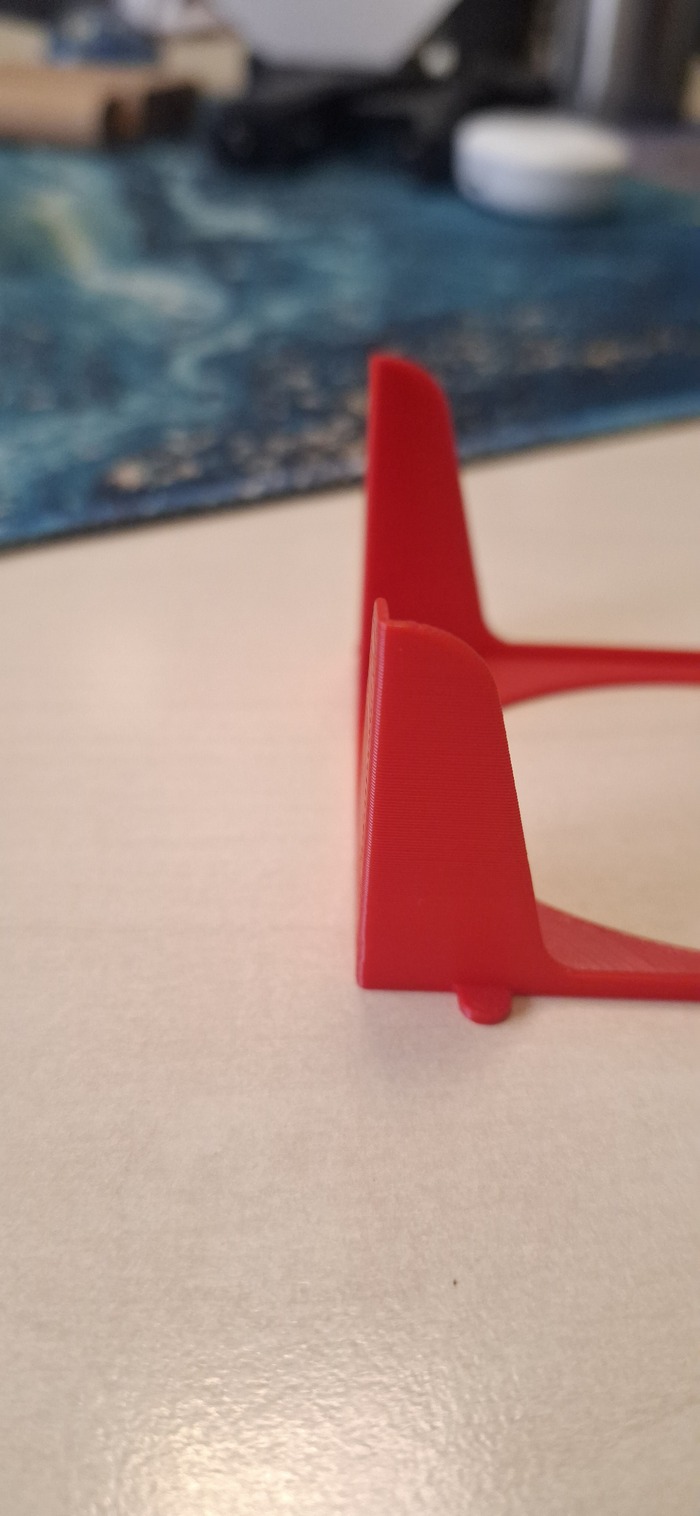
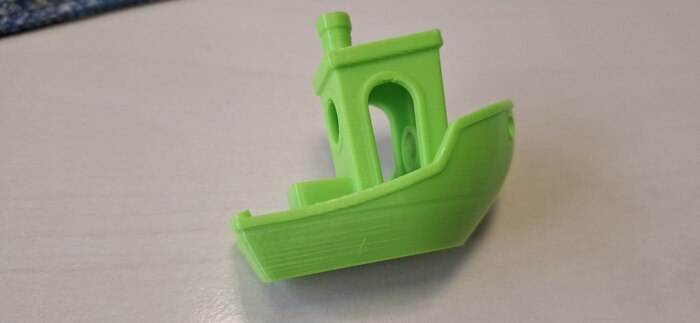
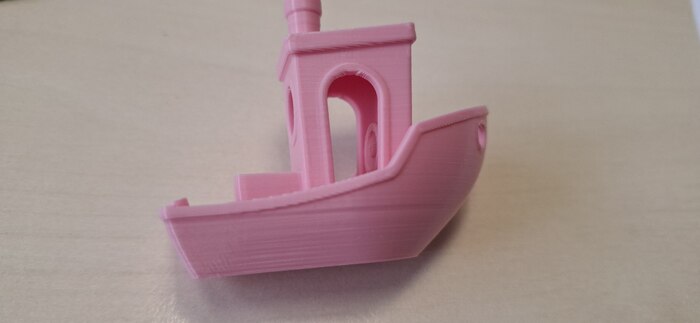
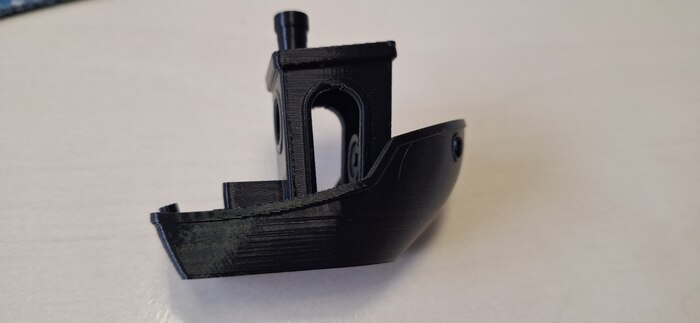
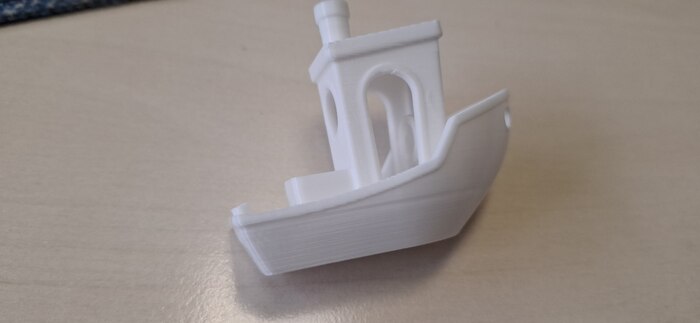
Очень боюсь загадывать, но с заменой фидера (экструдера) на Phaetus DXC 2 проблемы кажется ушли. Отпечатал уже несколько моделей, часть на 0,8 сопле, часть на 0,4, как малых, так и достаточно объемных, пока все отлично. Настройки принтера и филамента все стоковые, модели по большей части тоже. Дверь закрыта, материал - PETG от НИТ.

Как перешел на 0,4 вообще был удивлен качеством поверхностей в сравнении с прошлым экструдером. На высоте слоя 0,2 вертикальные поверхности более гладкие и однородные, чем были до этого, слои на ощупь почти не чувствуются.

Далее буду проводить стандартные температурные тесты, скорости, потока и тд, чтобы настроить все под себя.

Всем огромное спасибо, кто помогал и накидывал варианты возможных проблем/их решения!

Надеюсь, продолжения этого поста не будет...

18

Ответ valera2203 в «Нужна помощь! Горизонтальные полосы»⁠⁠

Печатаю говном самодельным из бутылок из-под кваса или пива с кошачьими волосами.
Из плюсов - получаются красивые карамельные, словно конфетки детальки.
Из минусов - нужно постоянно следить за процессом, чтобы поймать момент, когда нужно заменить заканчивающийся пруток. Бульшую модель не напечатаешь, обязательно что-то пойдёт не так. Принтер Elegoo Centauri Carbon.
Так вот, к чему я, если ловлю засор, то делаю cold pull - холодную протяжку нейлоновым прутком. Весь накопившийся микромусор вытягивает и дальше печатает отлично. Переодически приходится это делать. Раньше тоже менял хотэнды и шестерни, оказалось достаточно переодически чистить колдпулом и будет счастье.

10

Продолжение поста «Нужна помощь! Горизонтальные полосы»⁠⁠

Итак. Заменил шестерни подачи филамента в экструдере на новые, цельнометаллические, более агрессивные. Запустил печать, одну маленькую модель напечатал, она была двухцветная и при смене филамента поймал опять засор. В остальном вроде печаталась норм, засор устранил, продолжил печать, модель получилась нормально, без критичных моментов, скопость печати 100%.

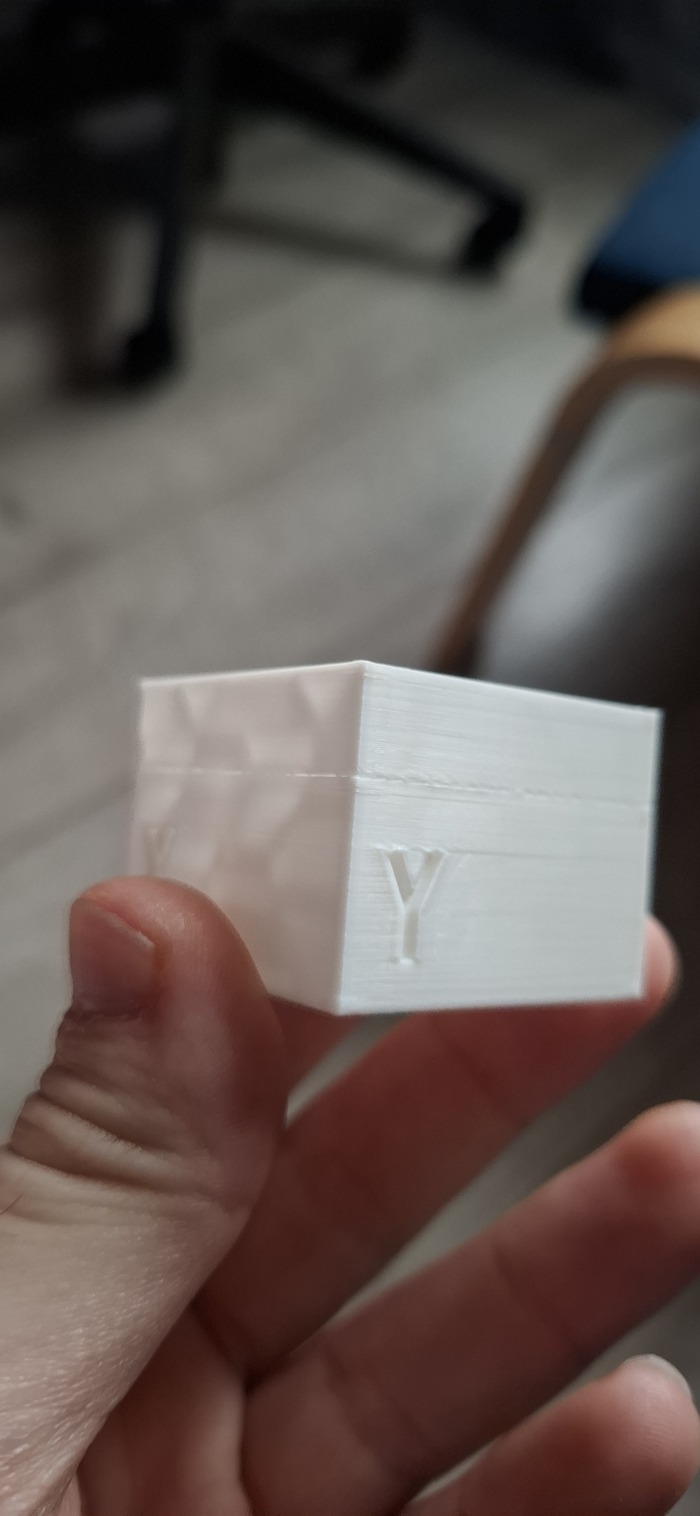
Решил пустить на печать XYZ кубы разных размеров одновременно (100%, 150% и 200%) на стандартной скорости. Филамент вообще другой, на котором дефектов еще не ловил, предварительно просушил 8 часов. Сопло тоже новое, 0,4 мм. Вот итог на самом большом кубе:

Сдвига слоя как раньше нет, но поймал пропуск слоя и на 88% поймал закупорку сопла.... СУКА!!!!!!

Решил попробовать новое сопло 0,8. Все настройки в слайсере и принтере в стоке. Пустил на печать ту модель тем же пластиком, с которых все началось. Еще раз - все настройки стандартные для сопла 0,8, без самодеятельности. Шестерни новые, сопло новое, термопастой намазано по инструкции, весь хотэнд тоже новый. PID отколиброван, все автоколибровки проведены перед печатью (выравнивание по высоте, резец, компенсация вибраций, поток). Печать началась. Все вроде идет по плану, понаблюдал 40 минут, проблем не замечал. Ушёл готовить завтрак, поел, вернулся к принтеру и вот чтотвижу:

Печать без экструзии.... СУКААААА!

ВОТ ЧТО ЭТО?! Сдвига слоя вроде нет (хз что повлияло на решение), но теперь проблема с экструзией. Разные сопла, разные филаменты, разные хотэнды, даже шестерни новые злые. Вот что за нах?!?!?!

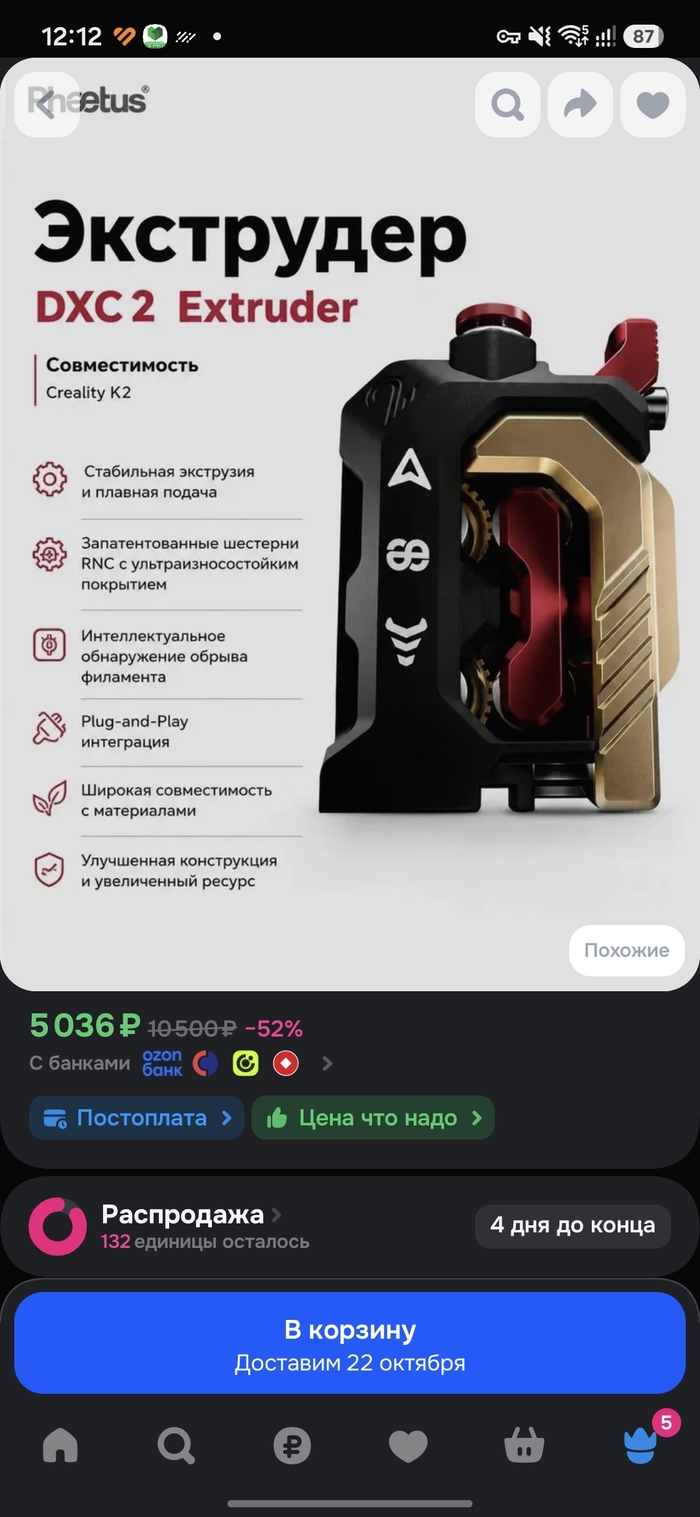
П.с. заказал вот такой экструдер, жду ко вторнику.

Показать полностью 2 1
6

Продолжение поста «Нужна помощь! Горизонтальные полосы»⁠⁠

Итак... на связи злой хозяин Creality K2 Pro

Во первых - прошу прощения, что последние пару дней ничего не писал, на работе было много геморроя, времени свободного практически не было.

Во вторых - веток комментариев много и чтобы не дублировать ответы, делаю отдельным постом.

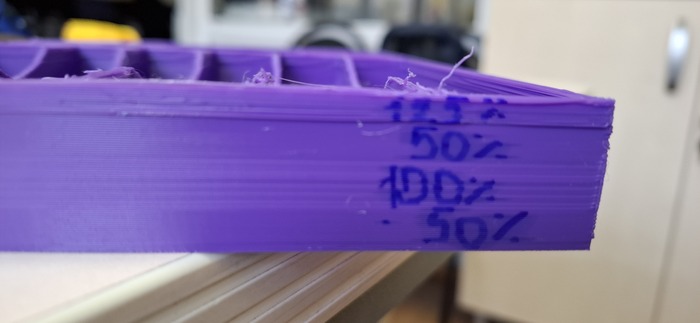
В третьих - распечатал утром 3 xyz квадрата в скорости 50%, все прошло отлично, грани и поверхности ровные. Вечером решил напечатать модель, начал печатать на 50%, когда примерно на 25% печати убедился, что всё ровно, переключил скорость на стандартные 100% и начались дефекты (видно на фото). Подождал, пока напечатается половина модели и обратно вернул 50% скорости, чтобы виден был контраст. Печать опять пошла ровная, все приемлемо (то, что на грани - шов, но сама грань ровная на 50%). Когда модель отпечаталась на 3/4 высоты, врубил ускорение до 125%, чтобы и эту гипотезу проверить (где-то в интернетах встречал, что у человека наоборот, пропадали дефекты при ускорении) и начался полный П. Пропуски местами, сдвиг, волосы во все стороны. Все видно на фото.

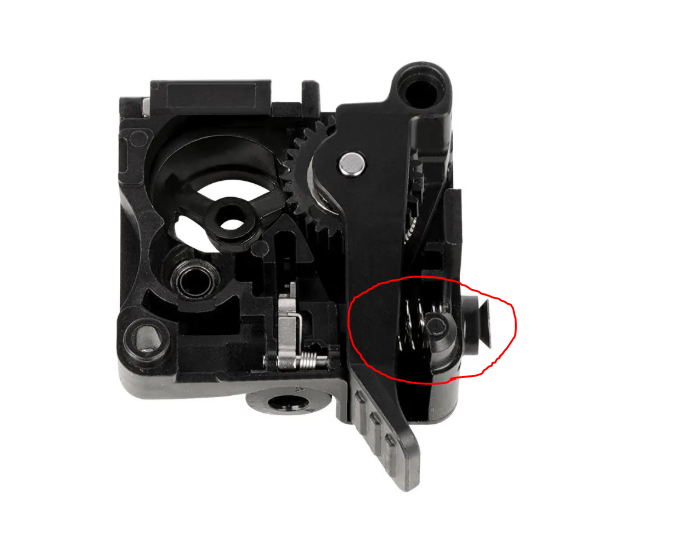
Итак, подумал, что снижение скорости решит проблему (хоть и костыль, но до устранения причины печатать можно). Запускаю другой проект, который хотел напечатать еще с начала недели и на старте ловлю закупорку сопла. Закупорку устранил, но обратил внимание, что на шестернях экструдера было немного шелухи фламина, этакая цветная пыль. Решил почистить их иголкой + щеткой и........ Происходит ПЗДЦ, вылетает прижимная пружина одного из роликов....

Вот эта.

Вот эта.

При этом вылетает в неизвестном направлении.... Искал час в комнате, где стоит принтер, не нашел. Нашел в загашниках пружин одну единственную, которая подошла по размеру, но прижим хуже. Ни одного запущенного проекта после не удалось напечатать, вначале экструзия идет, а минуты через 2-3 перестает печатать. Закупорка. Устраняется легко, но происходит каждый раз, при том на разных пластиках и на разных температурах (235, 245, 250). Менял и сопла, и хотэнды полностью, и на проверенные, и на абсолютно новые, результат один.

Теперь жду новую пружину с озона, приедет примерно 20ого. После этого продолжу "упражнения" с данным принтером.

Теперь вопросы:

1) Как думаете, о чем говорит то, что на вдвое сниженной скорости принтер печатает корректно, а на стандартной и на 125% идет брак (при этом ранее все было отлично на этих скоростях).?

2) Может быть проблема с тем, что шестерни были загрязнены шелухой пластика и за счет этого филамент на высоких скоростях проскальзывал и была проблема с экструзией и за счет этого такой брак? Первый слой печатался нормально всегда, потому что он всегда печатается медленней, чем остальные слои.

П.С.: если честно, я уже в ахуе... В детстве я бы кайф испытывал от того, что ковыряюсь с чем то подобным, а сейчас, когда помимо этого хобби еще есть куча остальных дел, это угнетает. Хочется пользоваться инструментом, а не вечно ковыряться, выясняя, что не так. Я свою вину не отрицаю, рукожоп, с пружиной так вообще, но все же.....

Показать полностью 3
6

Продолжение поста «Нужна помощь! Горизонтальные полосы»⁠⁠

(фото взяты с интернета, так как пишу пост не из дома, но суть полностью отражают)

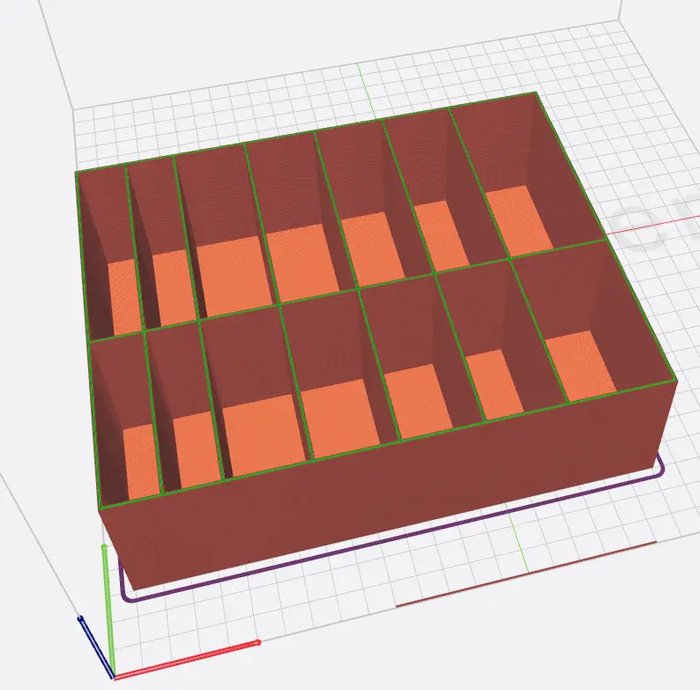
Итак, сразу писать не стал, проблемы опять начались. После замены сопла произвел калибровку, опять напечатал 3 кубика и вроде проблема ушла. И я на радостях пустил на ночь печать органайзер для складных ножей, все настройки дефолтные, только выставил 3 периметра. Примерно вот такая модель:

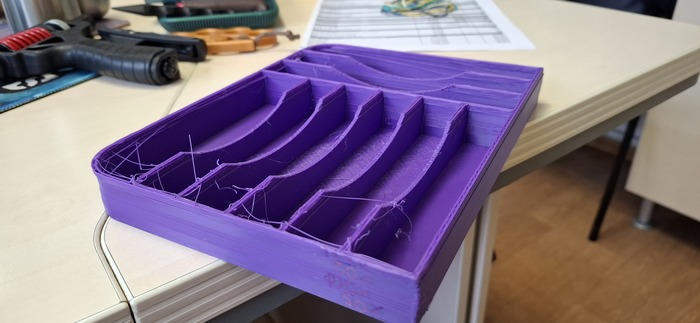
Как итог итоговую модель повело, слои сдвигает по Х и Y, то вперед, то назад много раз с разным шагом, нет повторяемости. Получается что то типа такого:

Первый слой печатает отлично, адгезия превосходная, а потом начинается танец. При этом, если я ранее связывал это со скоростью или потоком, то модель, которую я печатал, печаталась на одной и той же скорости и с одним и тем же потоком (смотрел в слайсере при нарезке).

Что было сделано/проверено за выходные. После каждой операции печатал органайзер снова этим же пластиком, но останавливал, если видел, что дефекты пошли.

  1. Заменен весь хотэнд на полностью новый, так как мне показалось, что прошлый немного люфтил. Эффекта не дало.

  2. Сбросил настройки пластика не дефолтные - эффекта не дало.

  3. Поставил в слайсере порядок печати - внешние периметры/внутренние периметры. Эффекта не дало.

  4. Сбросил настройки до заводских, откатил прошивку на 2 шага назад, провел калибровку. Эффекта не дало.

  5. Залез под дно принтера, где ремни, ролики и мотор оси Z, проверил на наличие мусора, натяжение, как ходит ремень и вращаются валы, шкивы и тд. Все в норме, ремень натянут как струна, всё ходит без заеданий и пропусков. Стол поднимается и опускается равномерно и плавно. Мусора небыли нигде. Вроде все нормально.

  6. Снял заднюю крышку, проверил на наличие мусора, проверил ход ремней, моторы, шкивы и всё остальное. Также проверил все кулеры, вращаются без заеданий и проблем. Вроде тоже дефекты не нашел, все нормально, голова ходит свободно. Чуть чуть подтянул ремни Х и Y, потому что показалось, что натяжка не до струны. Провел калибровку. Эффекта не дало.

    И самое противное - такое ощущение, что с каждым разом печатается все хуже и хуже. Нет повторяемости дефектом, сдвиги происходят на разных слоях, нет закономерностей. Утром решил Бенчи напечатать и если раньше была просто полоса (как и у всех), то в этот раз слой прям сдвинут и по Х, и по Y. Прям пальцем ощущается. На нижнем слое сдвига смещение в одном направление, потом пару миллиметров слои ложатся ровно относительно сдвига, а потом сдвиг в обратном направлении и далее все нормально.

    Я уже не знаю что делать и куда копать.

Показать полностью 3
2

Продолжение поста «Нужна помощь! Горизонтальные полосы»⁠⁠

Ну штош....

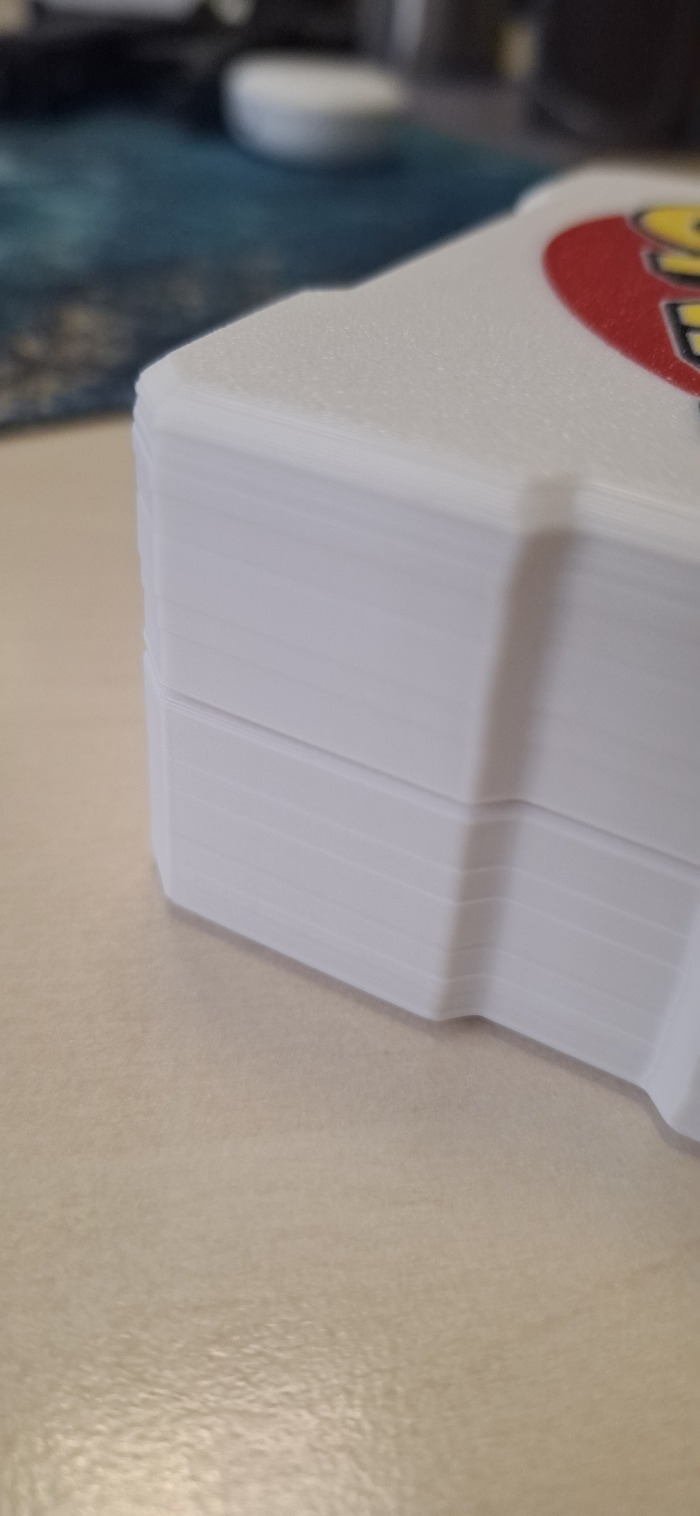
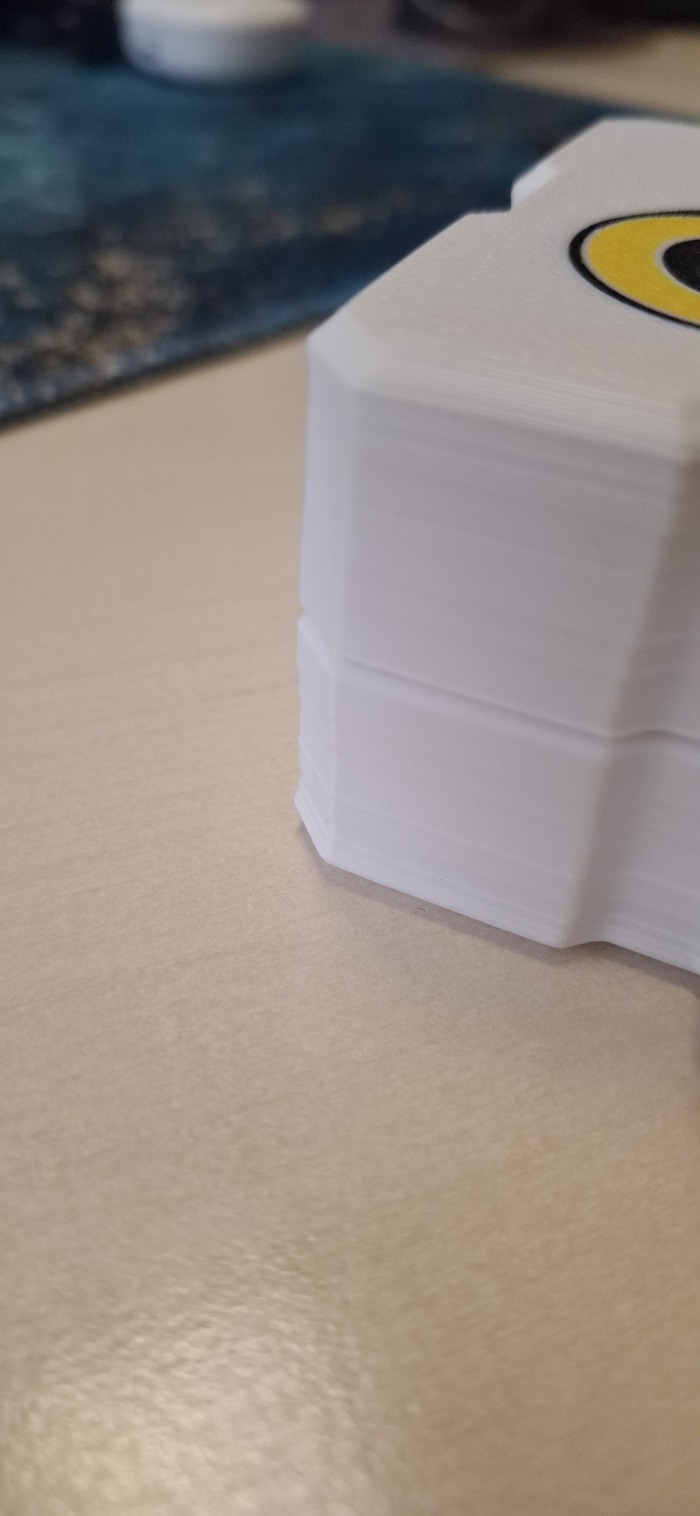
Проблема повторилась. Печатал 3 дня всякое разное, все было в порядке. Вчера для знакомого печатал коробку для карт UNO и вот, что получилось:

Отлипания от стола нет, кажется из-за фаски снизу, к столу модель была приклеена намертво. Сдвиги происходят на абсолютно рандомных высотах, смотрел в слайсере, в этих местах нет изменения скорости или потока или еще чего то.

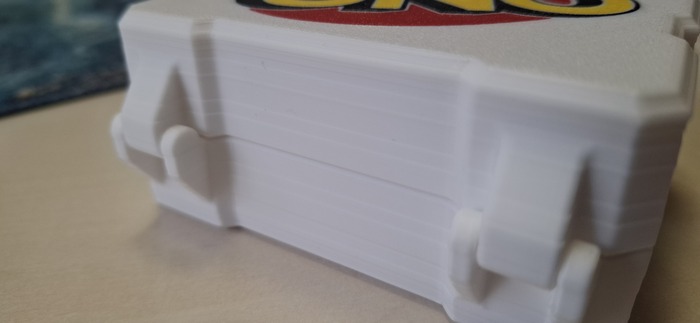
Но при этом внутренняя часть напечаталась без проблем, да, есть шумы, но сдвигов нет:

Коллеги! Товарищи! С новыми вводными можно сделать какое либо заключение? Экструдер ходит свободно, ось Z вращается без затыков (и правая, и левая), отрыва от стола нет.

П.с.: После напечатал 2 бенчи в красном и желтом, все отлично, как и на предыдущих образцах. То, что я принял на них за сдвиг - просто увеличение потока, которое заложено в самой модели. На первых бенчи не видел, так как делал их матового ПЛА, а на нем слои плохо различимы в принципе.

Показать полностью 4
9

Нужна помощь! Горизонтальные полосы⁠⁠

Всем привет!

Кратко: Принтер Creality K2 Pro, появляются горизонтальные полосы в одном и том же месте на разных пластиках, на разных моделях из разных источников подачи. Что это может быть и как с этим бороться?

Подробно: В апреле купил принтер Creality K2 Pro, произвел автоматическую калибровку и с кайфом печатал. На текущий момент напечатал почти 800 часов. Примерно 99,5% времени печатал PETG без широкоизвестного бренда, а 0,5% PLA. Проблем с техникой как таковых не было, 1 раз забил сопло, заменил. Были косяки из-за влажного пластика, но решилось все покупкой Creality Space PI, а в дальнейшем установкой CFS dryer kit. В остальном если и были проблемы, то в первый месяц и исключительно по моей невнимательности/незнанию в слайсере - отключенные поддержки, наличие критических нависаний, малое пятно контакта модели с платой и тому подобное. Но со временем разобрался и теперь настройка модели более менее понятна. Но тут у меня возникла проблема, с которой я пока не знаю что делать и решил обратиться к Вам.

Итак - примерно 2 недели назад распечатывал шахматы из Гарри Поттера, пластик PETG, печатал этими катушками без дефектов ранее, все было ок. Этот пластик был хорошо предварительно просушен, влажность в CFS 6-8%. Сопло 4мм. Модель брал c makerworld, настройки глобально не менял, только изменил тип пластика и цвета. Вначале отпечатал белые фигуры - со всей партией все отлично. Затем черные и по ним заметил небольшой сдвиг на первом сантиметре на примерно 0,5 мм. Так как печатаю для себя и в виду особенности структуры модели фигурок, этот дефект сильно не заметен и для меня результат был приемлемы. Далее отпечатал саму клеточную доску, декоративные панели, все не более 5 мм в высоту, все распечаталось отлично. И в последнюю очередь отправил на печать саму коробку, куда складываются фигурки и крепится поле для игры, и как оно допечаталось, я ужаснулся - сдвиги были на разной высоте, в разных направлениях, от 0,1 до 1 мм. При этом, на внутренних ячейках это было не заметно, но на внешних - очень сильно. Также хочу отметить, что первый слой был отлично приклеен к кровати и никуда не двигался. Сразу начал изучать вопрос, проверил натяжение ремней (в норме), ход печатной головы - тоже плавный во всех осях, без заеданий и тп. В процессе проверки прилетело обновление прошивки и слайсера - я все обновил, произвел калибровку и решил, ради интереса просто распечатать высокую модель - все отлично на всех слоях, на всех высотах, сдвига нет. Я выдохнул, прекратил диагностику, так как подумал, что косяк был программный и прошивка все решила. С того момента примерно полторы недели печатал всякое, проблем не наблюдал. В эту пятнику перед сном поставил на печать модель (небольшая полка) высотой примерно 10 см (по Z оси), шириной 20 см (по Х оси) и глубиной 15 см (по Y оси), печатал из Creality Space PI через трубку. На утро модель напечаталась, но было 4 сдвига по X и Y, от 0,3 до 0,6 мм. Я подумал, что возможно что то с пластиком, так как намотка у катушки была неровная (впервые такое попалось, как будто руками наматывали) и возможно где-то что то закусывало. Попробовал напечатать другим пластиком, который уже был в CFS эту же модель, все прошло отлично. Потом пустил на печать еще одну другую модель, тоже из CFS и опять один сдвиг где то на 0,5 мм, то есть дело не в пластике. Произвел визуальный осмотр, вроде все внутри в норме, ремни натянуты, голова ходит свободно, запустил автоколибровку и напечатал 4 кораблика пластиками, которые уже стояли сухие в CFS. Вот результат - очень небольшой сдвиг на всех 4х моделях на одном и том же слое (примерно 1 см от стола). До этого на корабликах такого не было.

Вопрос - что это может быть и куда копать? Я в этом деле новичок, буду очень благодарен за дельный совет.

Показать полностью 4
Отличная работа, все прочитано!

Темы

Политика

Теги

Популярные авторы

Сообщества

18+

Теги

Популярные авторы

Сообщества

Игры

Теги

Популярные авторы

Сообщества

Юмор

Теги

Популярные авторы

Сообщества

Отношения

Теги

Популярные авторы

Сообщества

Здоровье

Теги

Популярные авторы

Сообщества

Путешествия

Теги

Популярные авторы

Сообщества

Спорт

Теги

Популярные авторы

Сообщества

Хобби

Теги

Популярные авторы

Сообщества

Сервис

Теги

Популярные авторы

Сообщества

Природа

Теги

Популярные авторы

Сообщества

Бизнес

Теги

Популярные авторы

Сообщества

Транспорт

Теги

Популярные авторы

Сообщества

Общение

Теги

Популярные авторы

Сообщества

Юриспруденция

Теги

Популярные авторы

Сообщества

Наука

Теги

Популярные авторы

Сообщества

IT

Теги

Популярные авторы

Сообщества

Животные

Теги

Популярные авторы

Сообщества

Кино и сериалы

Теги

Популярные авторы

Сообщества

Экономика

Теги

Популярные авторы

Сообщества

Кулинария

Теги

Популярные авторы

Сообщества

История

Теги

Популярные авторы

Сообщества

Недвижимость и ремонт

Теги

Популярные авторы

Сообщества