Всем снова здравствуйте! Долго меня не было, конечно, но отпуск заканчивается и я снова прибежала рассказывать вам о том, как и чем (или кем) живет неьбольшая крафтовая пивоварня. Сегодня у нас продолжение небольшой экскурсии по пивоварне!
Я уже показала вам производство, солодовую, коптильню, бочковое и склад. Но давайте на чистоту: без людей все это работать не будет. Поэтому я хочу рассказать вам о тех безумцах, которые не только варят пиво, но и тестируют, продают, грузят и рекламируют его.
Моя любимая и самая застенчивая часть - пивовары.
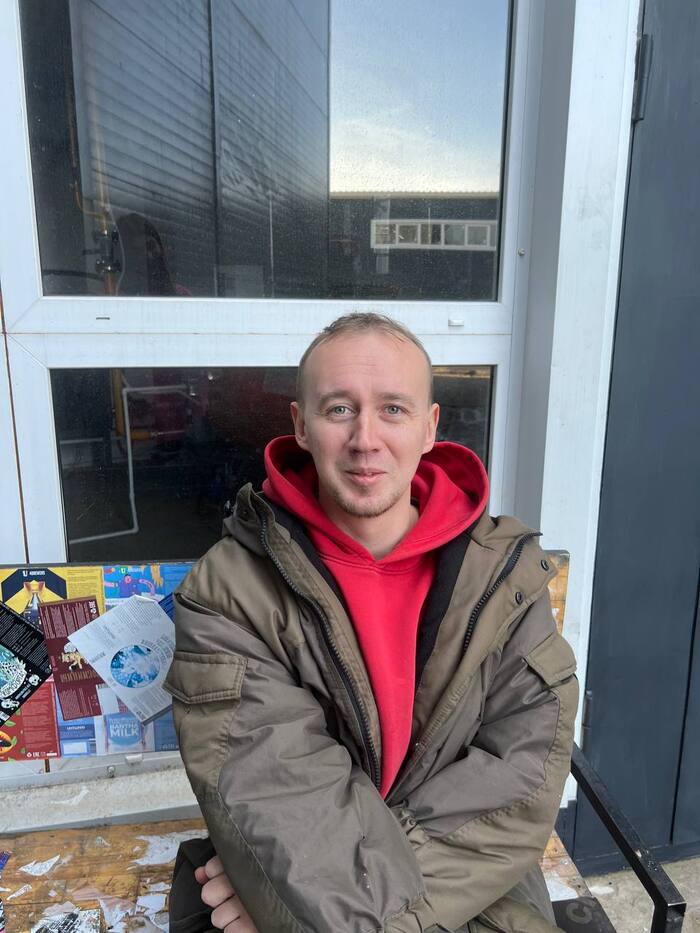
Димка
Это Дима, он наш операционный директор и директор по R&D. Он следит за тем, чтобы танки были полны пивка, работа выполнялась вовремя и еще придумывает новые сорта пива. Всегда занят, всегда в работе, но с радостью отвечает на любые мои вопросы.
Миша
Это Миша - царь и бог бочкового отделения. Именно он придумывает, смешивает и пробует всю ту амброзию, которая годами стоит в бочках. Может бесконечно рассказывать о бочковой выдержке, бретаномицетах, вайлдах, мидах. Милейший человек на свете.
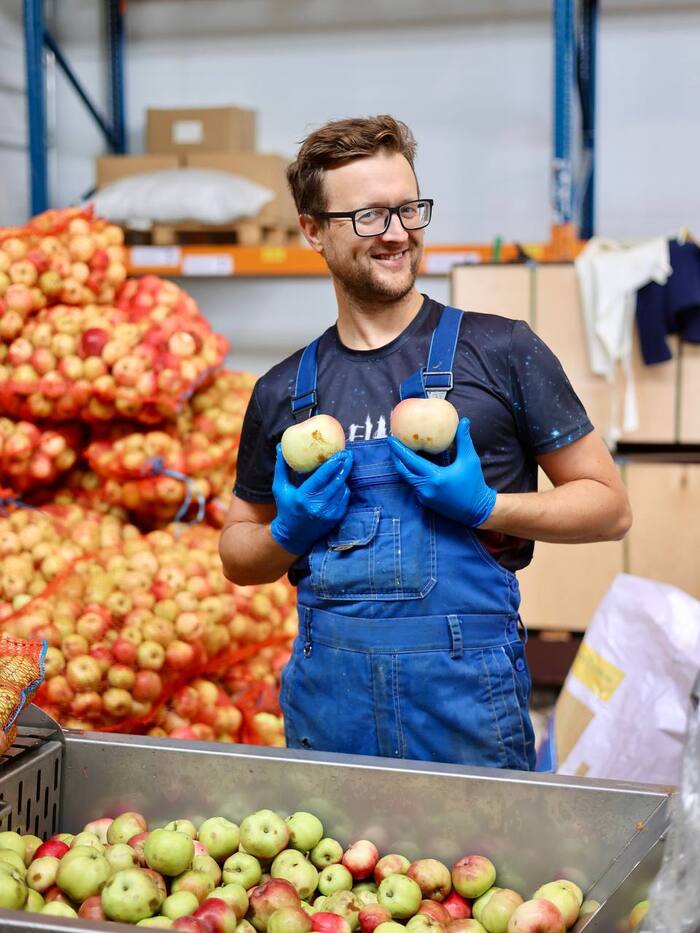
Сергей и его яблочки
Это Сергей. Сергей один из основателей пивоварни, почти не принимает участия в разработках нового сорта, но зато он потрясающих инженер. Может закостылить любую шайтан-машину из синей изоленты, мата и отвертки. Если что-то не работает, то можно обратиться к нему. Очень олюбит отжимать сок из яблок для сидра.
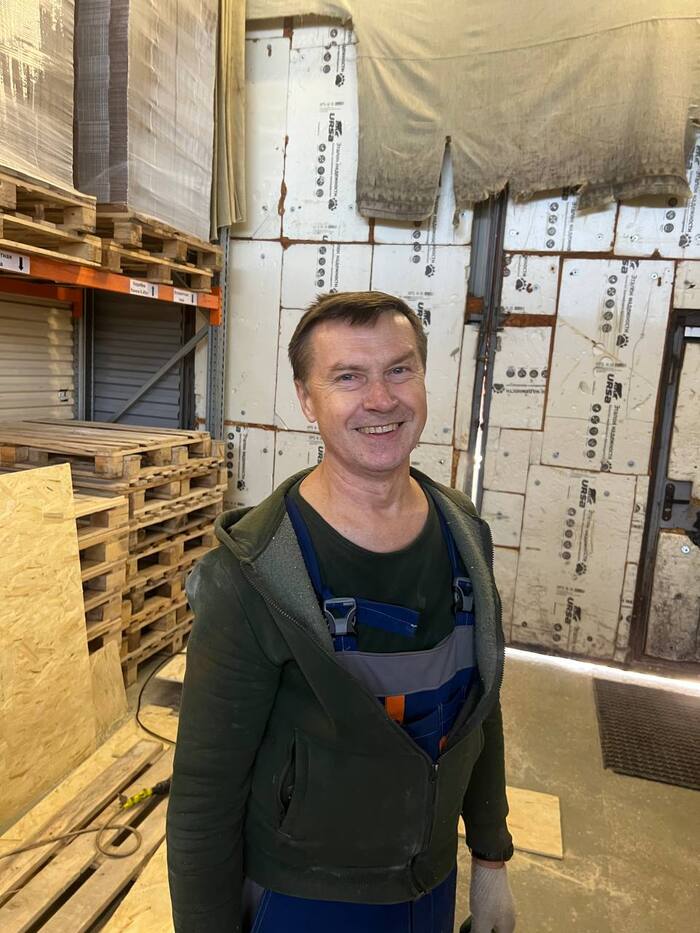
Дядя Сережа
Это дядя Сережа - человек-копчение. Он заведует коптильней (рыбу коптить все-еще не разрешает), но может и кондиционер починить и пиво сварить и борщ на кухне в офисе зафигачить потрясающий. Самый старший на пивоварне, отлично играет на гитаре.
Многие пивовары отказались сниматься, а я не стала их мучить.
Даня
Едем дальше. Это Даня - он у нас оператор линии розлива. Тот самый человек, который следит за тем, чтобы ваши баночки были полны, красиво заэтикечены и упакованы в фирменные коробки. Любит компьютерные игры.
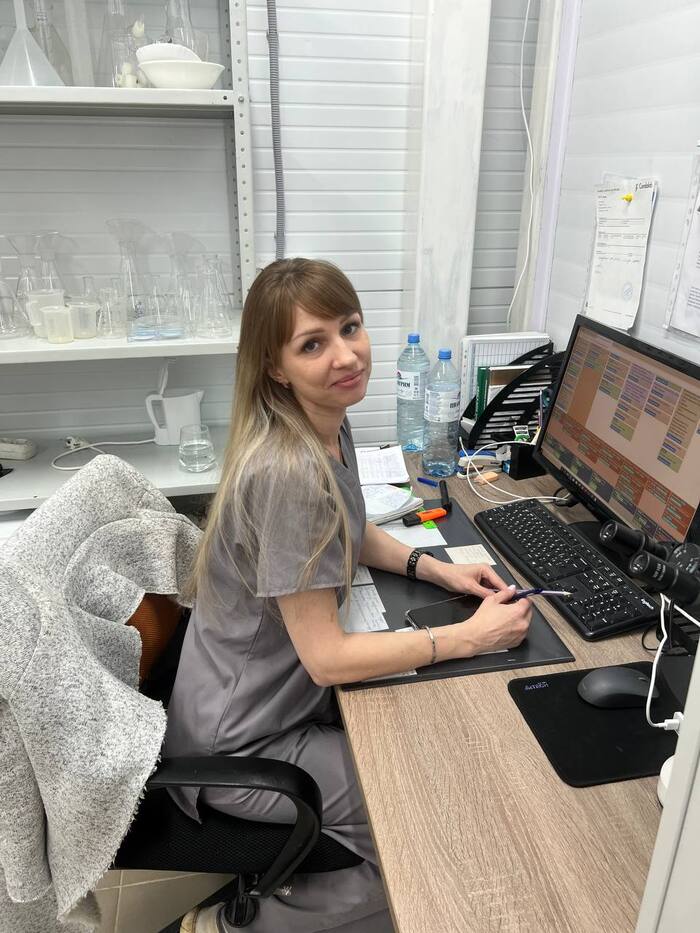
Юля
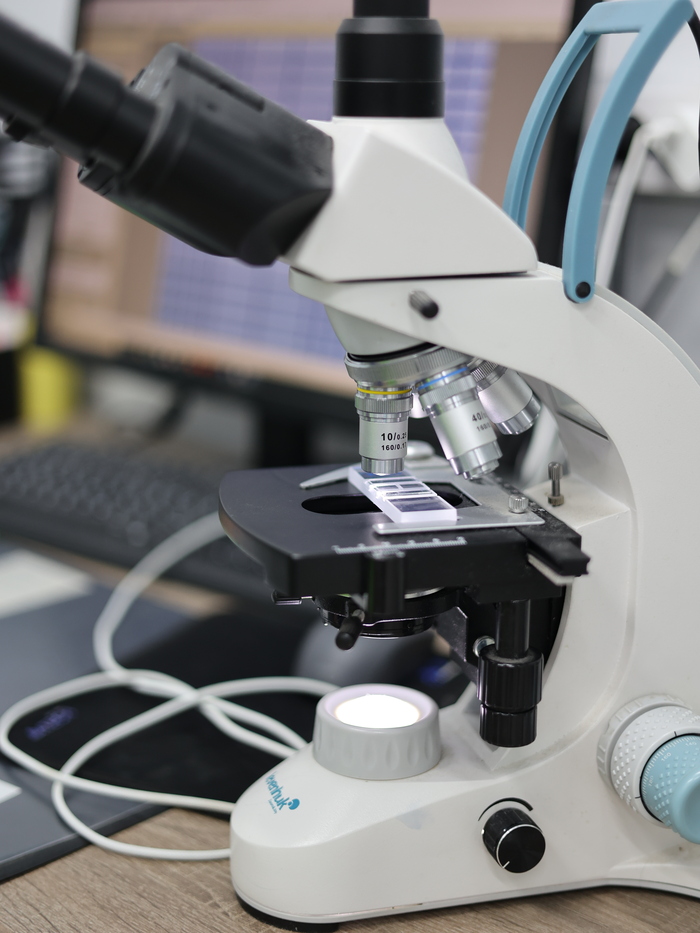
Это Юля, она наш микробиолог. Каждый день она отбирает пробы со всего, до чего можно дотянуться. Контролирует микробиологическую чистоту танков, трубок, банок, шлангов и прочего. У нее в лаборатории всегда тепло и уютно.
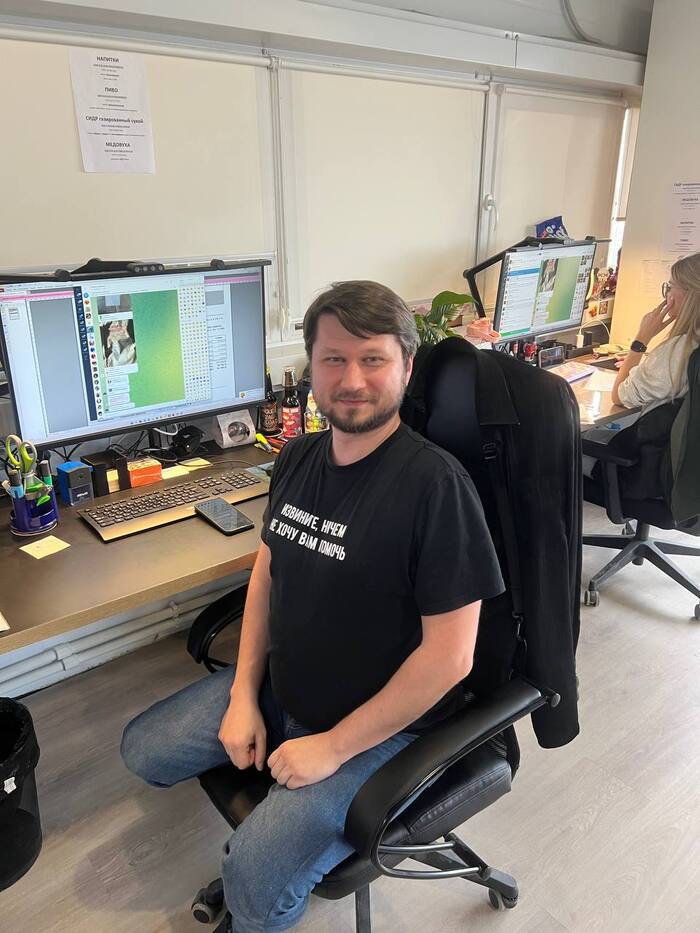
Дима (без погрузчика)
Это Дима - завскладом. Он бережно хранит готовые к отправке банки и кеги. Выписывает мне профилактические пиздюли, если я забуду прибраться в маркетинговом уголке и бдит, чтобы клиентам уехало именно то пиво, которое они заказывали. Классно водит погрузчик.
Миша
Это наша бухгалтерия и Миша. Миша - гуру ЭДО (электронный документооборот) и номенклатур. Следит, чтобы все декларации, этикетки, и прочие важные бумаги заполнялись без ошибок. Игрок в героев, кстати.
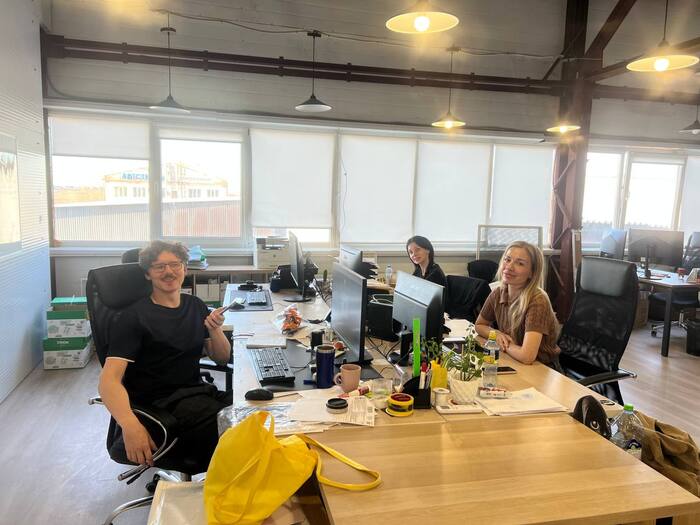
Отдел продаж - что тут скажешь, они все крутые и благодаря им у нас пиво продается почти везде. Даже не знаю, что еще добавить.
Маша
Это Маша - мой босс, руководитель отдела маркетинга. Генератор классных идей, человек-оркестр, который может почти все. Уверена, если ее попросить, как следует, она и пиво сварит без проблем. Классно разбирается в настолках.
Андрей
Андрей - наш дизайнер. Автор множества этикеток, карточек, баннеров, презентаций, плакатов, мерча, еще и нейроролики пилит в перерывах. Никогда не перестану удивляться его творческому видению всего на свете.
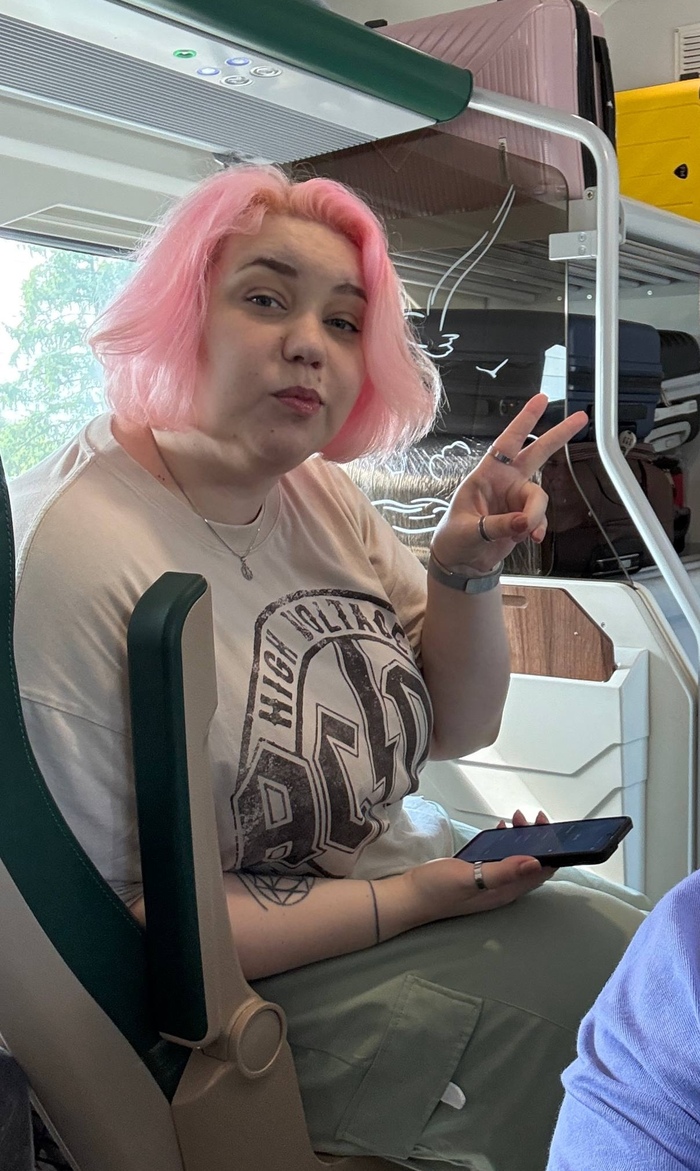
А это Саша - она наш рилсмейкер. Тот самый человек, который с камерой в руках ходит за всеми на производстве или в офисе и просит сняться в новом рилсе. Она милашка, так что отказываются ее жертвы редко.
А это я, Вероника, человек, который пишет для вас эти тексты.
Конечно, сотрудников у нас гораздо больше. Но у кого-то выходной, кто-то занят, кто-то просто не хочет фотографироваться, но все мы работаем для того, чтобы вы каждый день пробовали разное и вкусное (надеюсь) пиво. Спасибо вам за внимание, тут я точно не напиздюнькала, и с коро вернусь с новыми историями.
Всем привет дорогие, с вами Вероника, которая работает на крафтовой пивоварне, и продолжает про нее рассказывать. В прошлый раз я обещала постепенно разбирать отдельные этапы производства подробнее, и сегодня добралась до штуки, название которой звучит странненько, приступим.
Пропагация дрожжей.
Пропагация - это размножение. Берём относительно небольшое количество дрожжей, создаём им подходящие условия и выращиваем столько клеток, сколько понадобится для сбраживания конкретного объёма пива.
Звучит не так уж и сложно, но несколько миллиардов грибов, живущих в металлической ёмкости, всё ещё немного настораживают.
Дрожжи - это одноклеточные грибы. Они делают большую часть работы, ради которой вообще затевается вся эта история с варочным порядком, суслом и танками.
Во время брожения дрожжи перерабатывают содержащиеся в сусле сахара, образуя алкоголь, углекислый газ и множество других соединений. Последние во многом участвуют в формировании вкуса и аромата готового пива.
Но есть проблема: дрожжей должно быть достаточно для всего этого веселого процесса.
Универсального количества в стиле «два пакетика на танк» не существует. Сколько клеток понадобится, зависит от объёма и плотности сусла, используемого штамма, стиля пива и других параметров.
Именно здесь на сцену выходит пропагация. Её задача - получить достаточное количество здоровых дрожжевых клеток для нормального брожения.
Как мне рассказал наш микробиолог Дима, полный цикл размножения дрожжей можно разделить на две большие части: лабораторную и производственную разводку. Спокойно, сейчас все объясню.
В лаборатории можно получить чистую культуру дрожжей - ЧКД. Это небольшая популяция клеток определённого штамма, которую затем постепенно переселяют во всё большие объёмы стерильного сусла.
Причём, начинаться весь этот процесс теоретически может буквально с одной клетки.
Одна становится несколькими, несколько - десятка, сотнями, миллионами, затем миллиардами и триллионами. Такой очень успешный сетевой маркетинг, только в итоге получается реальный продукт.
Для полного цикла нужны лаборатория, оборудование, знания, время и люди, которые понимают, что они делают. У нас сейчас лабораторную разводку не проводят. Для производственной пропагации мы используем либо сухие активные дрожжи, либо готовые жидкие культуры, выращенные специализированной лабораторией.
А дальше начинается уже наша часть работы цеха пропагации.
Сначала с варки отбирается необходимое количество сусла. Его отправляют в стерилизатор, где нагревают и кипятят.
После этого стерильное сусло проходит через пластинчатый теплообменник: там оно охлаждается до температуры, комфортной для выбранных дрожжей, и поступает в пропагатор.
Пропагатор - это цилиндроконическая ёмкость с теплообменной рубашкой, в которой есть необходимые условия для размножения культуры. Именно туда и вносятся дрожжи.
Сначала дрожжи адаптируются к новой среде, а затем начинают размножаться. Когда культура достигает нужной стадии и необходимого количества клеток, её перекачивают в ЦКТ с основным объёмом сусла.
То есть пропагатор нужен не для того, чтобы каким-то особенным образом изменить дрожжи. Его задача оч простая: из небольшого количества получить большое.
У нас используется полунепрерывная схема. После перекачки можно оставить в пропагаторе примерно 10–15% культуры, добавить к ней новую порцию свежего сусла - и погнали дальше, весь процесс стартует заново. Так цикл можно повторить несколько раз.
Кстати, дрожжи надо кормить. В нашем случае эти малютки хомячат то, чем им предстоит питаться дальше - суслом.
Для пропагации используется то же самое сусло, которое затем будет находиться в ЦКТ (там где пиво, не путайте). Это удобно потому, что дрожжи заранее оказываются в условиях, похожих на те, в которых им предстоит работать во время основного брожения.
А еще дрожжам надо дышать.
Во время пропагации наша основная задача - не получение веселого алкоголя, а нарастить биомассу (или количество) дрожжей. Поэтому содержимое пропагатора периодически перемешивают и аэрируют.
При достаточном количестве кислорода дрожжи эффективнее размножаются. Если живительного воздуха дрожжам станет не хватать, то вся эта жижа начнет невесело бродить, а нам это в пропагации на пивоварне пока не нужно.
Дополнительно могут использоваться специальные дрожжевые подкормки. Они содержат вещества, необходимые культуре для нормального роста и жизнедеятельности.
Получается своеобразный санаторий: тепло, еда, кислород, регулярное перемешивание. Правда, в конце всех постояльцев перекачивают в огромный стальной танк и заставляют работать.
А еще пропагация - не самый быстрый процесс.
Конкретные временные рамки зависят от штамма, исходного количества клеток, объёма и условий.
Если говорить именно о нашем производстве, один этап занимает в среднем около 24 часов.
За это время концентрация клеток может увеличиться примерно с 10 миллионов в миллилитре до 100 миллионов.
Если считать полный путь от выделения чистой культуры до количества, необходимого для большого ЦКТ, речь уже о нескольких днях. Причём прыгнуть сразу из маленькой лабораторной ёмкости в огромный танк нельзя.
Обычно стараются придерживаться отношения текущего и следующего объёма примерно 1:10: условные 50 мл превращаются в этап на 500 мл, 100 литров — в 1000 литров и так далее.
Наш микробиолог сравнил это с коробкой передач: никто не разгоняется на первой и после не втыкает сразу пятую.
Мне кажется, это вообще самое понятное объяснение пропагации.
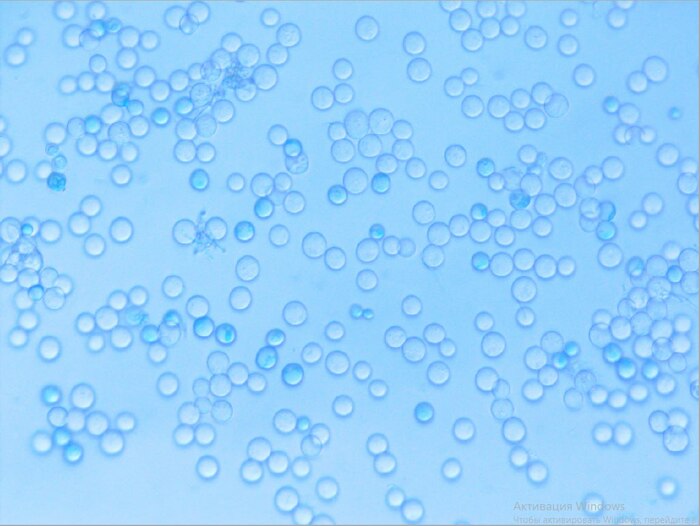
Вот так считают количество клеток. Синие полосы - камера Горяева.
Нюансов множество - просто посмотреть на ёмкость и сказать: «Ну, вроде дрожжи довольные, го в ЦКТ» - недостаточно.
Количество дрожжевых клеток контролируется, культуру проверяют на отсутствие нежеланных пассажиров (всякие мезкие микробсы) и обязательно считают долю погибших клеток (да, и такое случается). Кстати, тоже процесс занятный - культуру окрашивают специальным раствором, который называется метиленовый синий и натурально считают сколько отошло в мир иной.
Синие точки - мертвые клетки, а белые - живые.
Поэтому огромное значение имеет санитария: чистота оборудования, помещений, инвентаря, трубопроводов и шлангов.
Особенно опасны операции, во время которых культура перемещается между ёмкостями. Соединения, изгибы трубопроводов, шланги и всё, что трудно нормально вымыть или что может контактировать с окружающей средой, - потенциальные места для загрязнения. Которые моются с особенной тщательностью (про мойку оборудования тоже обязательно расскажу).
Если же положить слишком мало дрожжей, то ничего хорошего ждать не стоит.
При недостаточном количестве культуры брожение может стартовать позже, идти дольше или вообще остановиться раньше необходимого. В результате появляется риск недоброда и увеличивается вероятность развития нежелательных микроорганизмов.
В конечном итоге мы можем получить совсем не то пиво, которое планировали.
Слишком большое количество дрожжей тоже способно изменить ход брожения и органолептику пива (не тот цвет, запах, вкус). На практике же необходимое количество клеток рассчитывают заранее, поэтому задача пропагации как раз и заключается в том, чтобы прийти к нужной концентрации дрожжей, а не выращивать их по принципу «чем больше, тем потешнее».
Если говорить про влияние пропагации на вкус, то сама по себе пропагация не должна придавать пиву какой-то особенный вкус или делать дрожжи «лучше». Дрожжи, выращенные в пропагаторе, сохраняют свойства своего штамма.
В нашем случае смысл технологии прежде всего в другом: взять меньше исходной культуры и постепенно получить необходимое для конкретной варки количество здоровых клеток.
Это позволяет избежать проблем, связанных с недостаточной нормой внесения дрожжей, а заодно даёт приятный экономический бонус (в условиях подорожания всего на свете - ой какая важная штука).
Мы можем покупать меньше готовых дрожжей у производителя и размножать их самостоятельно. В некоторых случаях это позволяет использовать более дорогие и интересные штаммы, которые, покупай мы нужное количество у поставщика, удорожало бы производство и конечный продукт.
Тема сложная и интересная, конечно. Да, я не микробиолог и довольно сильно все упростила (видели бы вы мое лицо, когда Дмитрий объяснял мне все с самого начала…), но мне не хотелось вас сильно грузить и, традиционно, старалась не напиздюнькать.
Всех обнимаю, пойду дальше для вас писать что-нибудь новенькое. Благодарю за ваше время и внимание, панамка наготове))
На самом деле, ничего страшного не случилось (хотя, как посмотреть) и эта тема была обсосана со всех сторон еще пару лет назад. Тем не менее, я считаю необходимым прояснить ее еще разок, лишним точно не будет.
Итак, куда пропали банки 0.5 и почему мы все теперь вынуждены покупать бгмерзкие 0.45. Я только сразу обозначу, что не стану строить из себя эксперта, экономиста, теоретика шринкфляции (или как там эта проклятая практика "потребительского литра-хуитра" называется). Буду все расписывать с точки зрения работника крафтовой пивоварни и потребителя. Погнали.
Если верить СМИ (пруф), то эта история стартовала еще в 2016 году. По заявлению главного производителя алюминиевой тары в РФ (и, к слову, монополиста этого рынка) компании "Арнест Упаковочные решения", спрос на банки 0,5 постепенно падал. Потрясающее заявление, конечно... Ни графика падения спроса, ни каких-либо других данных, подтверждающих заявление компании, мы не получили. Упал спрос и все. По информации той же "Арнест", спрос на алюминиевую банку объемом 0.5 в 2024 году составил 1%... 1, мать его, %. Простите, но здесь приличных слов у меня просто не находится, но продолжим.
Небольшой ресерч подсказал, что еще один крупный (насколько, не берусь судить) производитель банок для пива, компания "КэнПак" также отказалась от производства поллитровок по тем же самым причинам. Приведу шикарную цитату, откопанную на просторах комсомолки:
"- Тот же производитель банок идет за потребностями клиентов. Это определенное следствие процессов, происходящих в экономике. Чтобы сделать повышение цен для потребителей незаметным, производители идут по пути сокращения объемов тары, - объяснил в эфире радио «Комсомольская правда» Михаил Бурмистров, генеральный директор компании «Инфолайн-Аналитика».", - пруф.
Я, например, в отеле маркетинга нашей пивоварни, в соцсетях, просто в разговорах с биргиками чот не услышала жгучего желания покупать пиво в таре 0.45...
Как пивоварня выкручивалась.
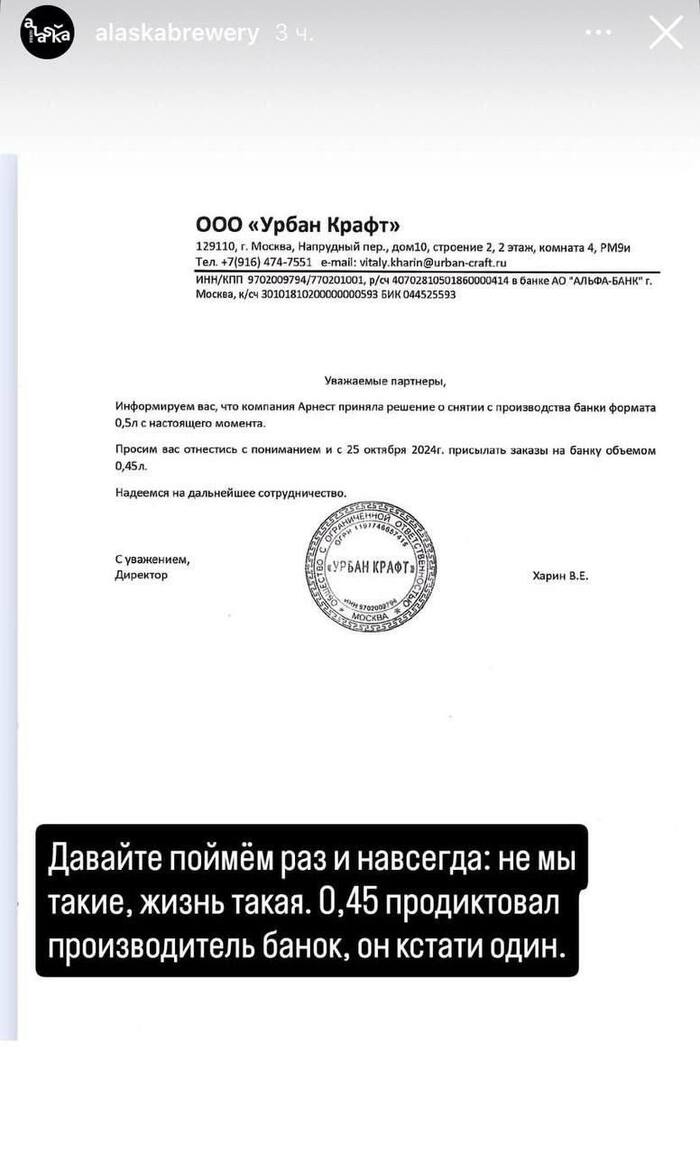
то самое "письмо счастья"
Ох... Оч важная оговорка сейчас: КРАФТОВЫЕ ПИВОВАРНИ НЕ ПРОИЗВОДЯТ БАНКИ САМИ. Я не ору на вас, зажала shift для акцентирования внимания. Мы, как и другие производства закупаем банки у поставщиков. И, в октябре 2024 года нам всем прилетело веселое письмецо, в котором говорилось, что банки 0.5 все. Поставщики - компании "Урбан Крафт" или "Акнаб", забрали себе последние остатки со складов и уведомили нас, простых смертных, о том, что банок больше не будет. Финита ля 0.5.
Логисты нашей пивоварни совершили буквально чудо, и за пару дней выскребли со складов последние запасы поллитровок - 300 000 банок. Мы до последнего разливали пиво именно в них, пока тара банально не закончилась. А потом все. Поллитровки перестали существовать и сейчас все разливают 0.45 не потому, что пивовары злобные и жадные пиписьки, а потому, что альтернативы у нас нет. Поставка тары из Китая - тот еще логистический геморой, который удорожил бы конечную цену для потребителя. Да и качество китайской тары, не всегда приемлемое.
В завершение отмечу только то, что "Арнест" во всех заявлениях ссылался на "невостребовательность тары 0.5 производителем пива". Официальный сайт "Арнеста" очень легко гуглится, и на этом сайте представлены крупнейшие партнеры компании. Загляните на досуге и делайте выводы.
Еще раз благодарю всех, кто дочитал этот небольшой крик души. Панамка наготове, но я старалась не напиздюнькать вам. С любовью, Вероника, работник пивоварни.
Честно говоря, я немного охренела от вашей реакции на первый пост. В хорошем смысле.
Спасибо огромное всем, кто дочитал его до конца, ставил плюсы, реакции и особенно писал комментарии. Я рассчитывала примерно на «ну, человек двадцать посмотрят», а в итоге получила кучу вопросов, обсуждений и даже отдельный пост-ответ.
Мама, я добилась успеха.
Как и писала в прошлый раз, первый пост был вводным и не претендовал на глубокое погружение в тему. Текст не был рассчитан на биргиков и этот будет примерно таким же.
Сегодня закончим небольшую прогулку по производству и посмотрим, какие ещё помещения здесь есть и зачем они вообще нужны.
ВАЖНО.
Спасибо всем, кто накидал вопросов о производстве. Обязательно распишу подробнее про интересные вам темы из комментов.
Про оборудование — будет.
Про хранение — будет.
Про тесты — будет.
Про лабораторию — будет.
Про пропагацию дрожжей — обязательно будет.
И про то, почему мы все теперь покупаем банки пива по 0,45 обязательно будет. Больная тема, честное слово. Нужно будет немного времени, чтобы собрать всю инфу, уточнить детали, вытравить кучу мата и не напизьдюнькать в процессе.
Итак, продолжаем экскурсию.
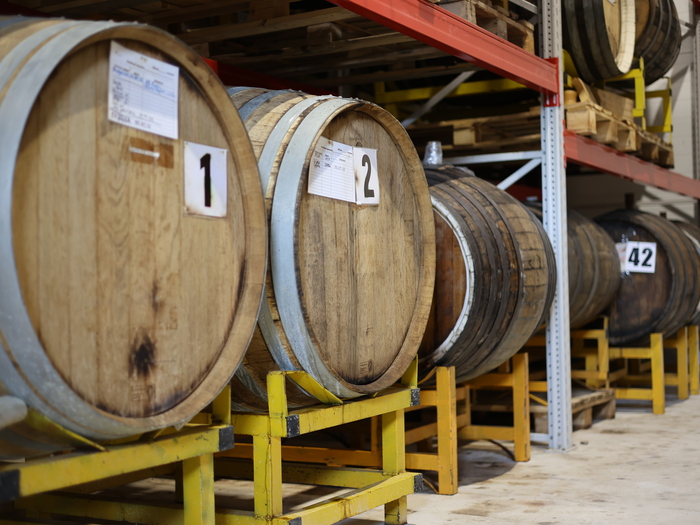
Бочковое отделение
На мой взгляд, это одно из самых атмосферных мест на всей пивоварне. Здесь темно, стоят ряды деревянных бочек, внутри которых что-то месяцами и годами живёт своей жизнью. Буквально.
В бочках выдерживаются всякие интересные сорта, а некоторые штуки вроде вайлдов и барливайнов ждут своего часа годами.
Некоторые бочки очень старые, и все они из-под чего-то. Есть бочки из-под вина, бренди, коньяка, виски и хереса. Предыдущий напиток оставляет после себя в древесине дрожжевые культуры или различные бактерии, которые затем участвуют в формировании характера уже нашего пива и делают его вкус сложнее.
В бочковом отделении необходимо поддерживать определённую температуру и влажность. Если воздух будет слишком сухим, древесина начнёт пересыхать, а бочки могут потрескаться.
Идем дальше.
Линия розлива
Линия розлива у нас полуавтоматическая. Депаллетайзер подает паллет с банками наверх, после чего они по специальному желобу отправляются дальше.
Там они несколько раз ополаскиваются и переворачиваются.
Причём переворот вверх-вниз нужен чтобы убедиться, что внутри ничего нет и никакой посторонний предмет не отправится дальше вместе с пивом.
После этого банки попадают в бокс розлива.
Туда по трубкам подаётся пиво, банка заполняется, сверху на неё опускается крышка.
1/2
С этого момента перед нами уже практически та самая банка, которую потом кто-нибудь поставит в холодильник. Дальше банка отправляется на вальцовку — крышку герметично соединяют с корпусом. Затем этикетировка и «Честный знак». У нас на производстве код «Честного знака» клеится сверху, прямо на крышку с ключом.
На некоторых пивоварнях вместо наклеек используют лазерную гравировку. Звучит технологично и круто. Выглядит технологично эстетично и тоже круто. Стоит тоже очень технологично и вообще не круто.
Поэтому у нас пока наклейки.
Теперь немного дрожжей
И напоследок мельком покажу ещё одну комнату.
Это цех пропагации. 100% буду рассказывать подробнее, уже запросила инфу у микробиолога.
Здесь выращиваются и культивируются дрожжи, необходимые для конкретных сортов пива. Да, те самые дрожжи, про которые я раньше знала примерно следующее:
они были у моей бабули и зачем-то нужны;
бывают ещё хлебопекарные (продвинутый уровень - есть винные дрожжи);
наверное, на этом все.
У разных дрожжей свои характеристики, а сама работа с ними — отдельный производственный процесс.
Финальная часть и любимое место всей пивоварни в жару
Склад готовой продукции. Здесь хранятся уже запакованные и маркированные коробки с пивом и кеги. По сути — это огромный холодильник, где круглый год поддерживается температура 4-5 градусов (летом кайф просто, никто оттуда уходить не хочет).
Именно отсюда коробки с банками грузятся в машины и развозятся по вашим любимым барами магазинам.
Очень постараюсь рассказывать вам про пивоварню хотя бы раз в недельку, делать побольше фото и отвечать на вопросы и комменты.
Спасибо, что дочитали, что подписались (у меня мимими зашкалило) и до встречи!
Меня зовут Вероника, и я работаю на пивоварне. Да, прямо на заводе, где делают пиво. Не в смысле «иногда захожу туда по работе», а вот прям работаю, прям потрогать могу технологов, танки и все остальное.
Меня аж распирает от обилия информации и, немного, от желания потренироваться писать, так что представляю вам краткую текстовую экскурсию по пивоварне.
Если спросить обычного человека, как делают пиво, то скорее всего, получится примерно такая схема: — взяли воду; — что-то там насыпали; — что-то там поварили; — помешали, подождали; — готово.
В целом, не то чтобы совсем неправда. Но между первым и последним пунктом происходит ещё некоторое количество магии, химии, инженерии и производственного мата.
Сразу дисклеймер для биргиков. Я понимаю, что среди вас наверняка есть люди, которые могут на глаз определить сорт хмеля по фотографии гранулы размером с горошину, а по звуку с производства назвать температуру сусла. Это очень круто, правда, но сегодняшний пост не для вас.
Это короткая вводная для тех, кто смутно представляет, как вообще получается пиво.
А если у вас есть вопросы — задавайте. Я с ними пойду к пивоварам, буду приставать и и потом перескажу вам ответы. Заодно проверим, сколько раз меня обматерят и попросят не отвлекать от работы.
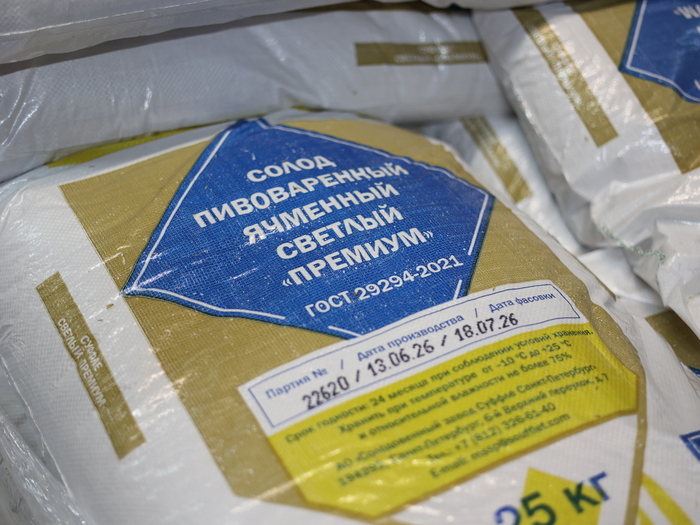
Soooooo... Всё начинается с солода. Вот с такого.
Самый популярный у нас.
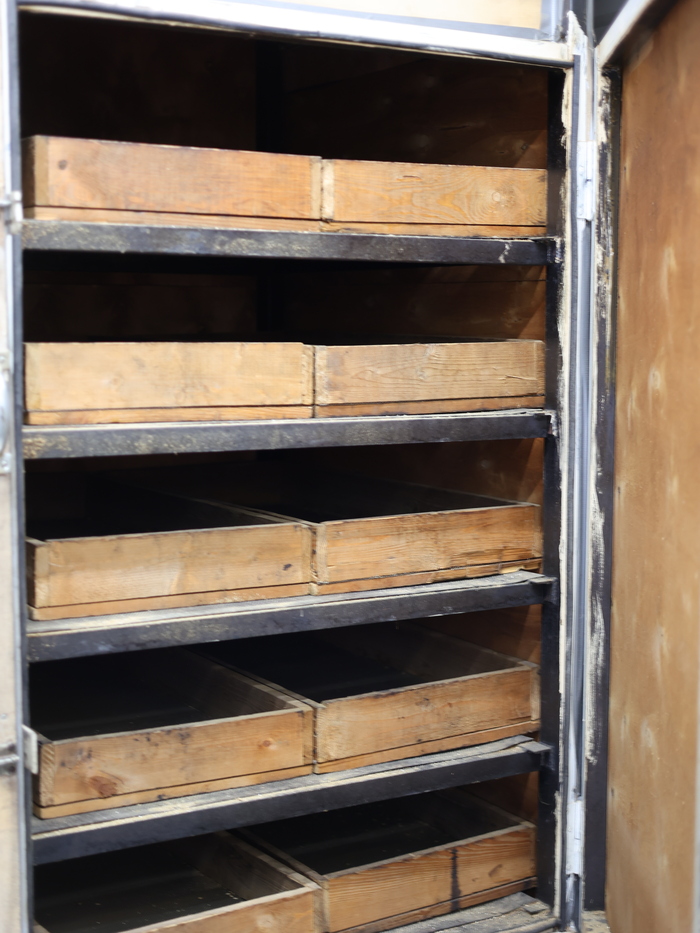
Солод — это, грубо говоря, подготовленное зерно. Причём солод бывает разный. А ещё у нас есть коптильня. Да, настоящая. Нет, рыбу там не коптим, а жаль.
В коптильне коптится солод для некоторых сортов пива. Поэтому если вы когда-нибудь почувствуете в пиве дым, костёр и ощущение, что где-то рядом сейчас жарят шашлык, это копченый солод.
Солод дробится, и по шнеку отправляется дальше — на варочный порядок.
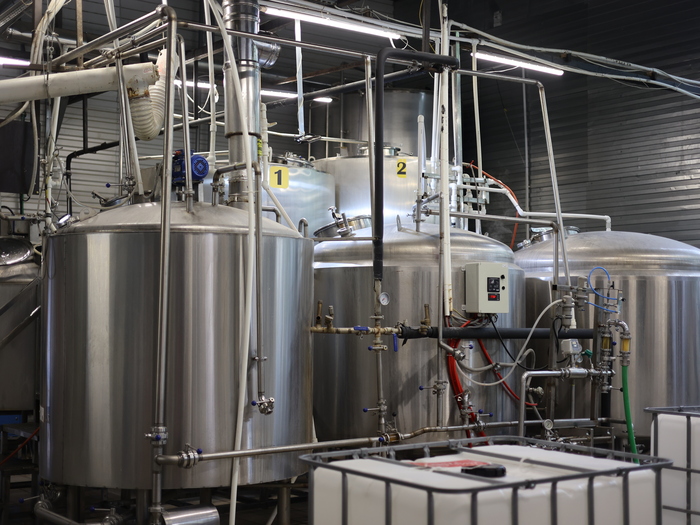
Варочник
Вот в эти большие шайтан-котлы. Про каждый надо отдельно рассказывать, на самом деле. Там творится некоторая дичь химия, благодаря которой вечером пятницы вам не бывает скучно.
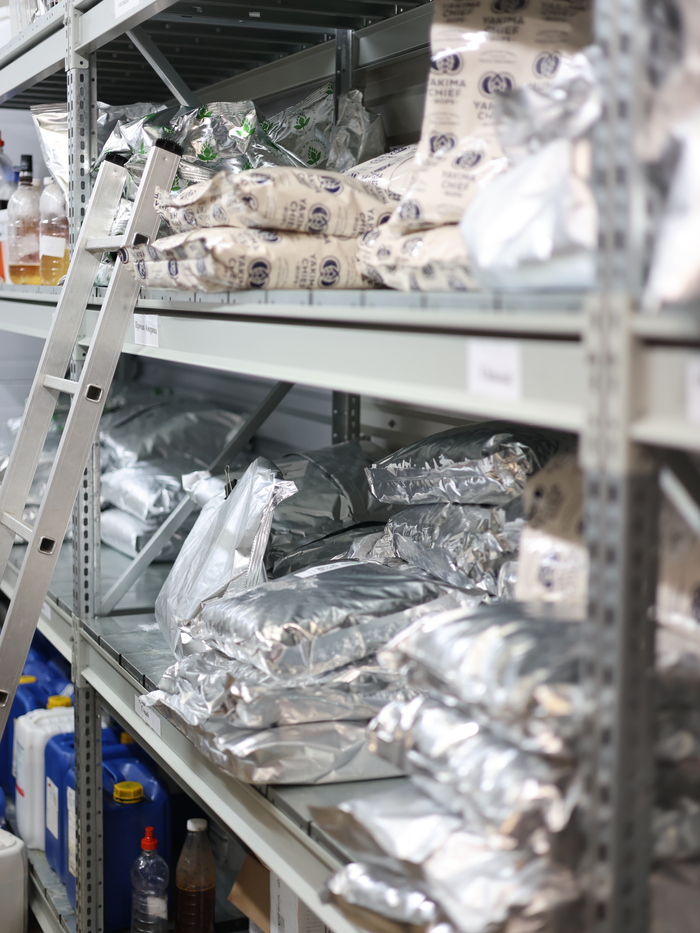
А ещё есть хмель. Без хмеля тоже никуда. Хмеля у нас много. Очень много. Но открывать все наши пакеты я не буду, потому что пивовары потом открутят мне голову, поскольку хмель дорогой. Вот так покажу.
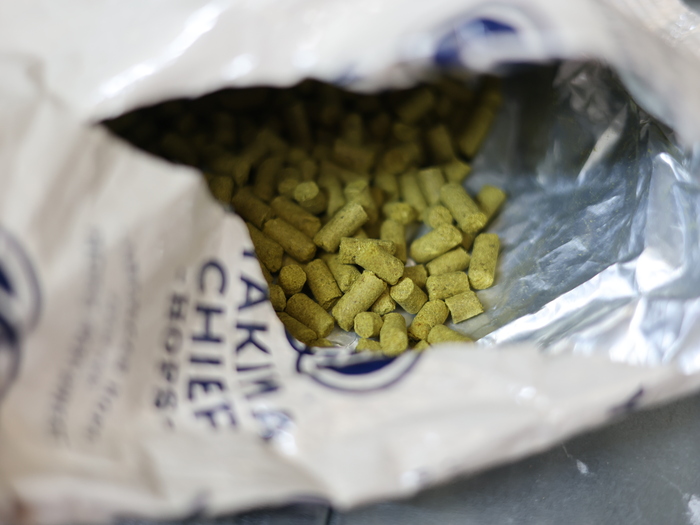
Хмель капец какой дорогой, особенно если речь идёт о некоторых сортах. Именно вот эти зеленые гранулы дают пиву приличную долю вкуса и аромата. И горечь, ту самую, за которую люди любят IPA. Или не любят.
Есть американские сорта, есть новозеландские, есть разные варианты их использования. А есть даже хмелевое масло. Мы используем прессованный хмель. Вот такой.
Его измельчают на другом производстве, убирают всё лишнее и в итоге получают небольшие гранулы. Почему не использовать целые шишки? Можно делать и так, но тогда вам понадобится дохрена этих шишек, они займут оооочень много места, а потом возникнет закономерный вопрос: а как теперь всю эту кашу отфильтровать?
Гранулы - элементарно удобнее и пахнут они кайфово. Если вам когда-нибудь дадут понюхать хмелевые гранулы, обязательно понюхайте. Есть не рекомендую, они очень горькие.
Есть у нас еще одна небольшая комнатка
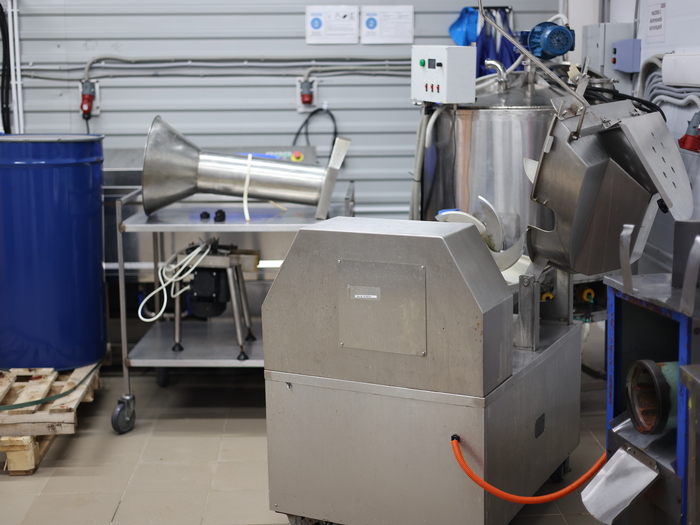
Мы называем её веджетабельной, овощной, кукумберной, аннигиляторной.
Огурцы, зелень, фрукты, конфеты и прочие вещи, которые человек в обычной жизни совершенно не ожидает увидеть рядом с пивоваренным оборудованием здесь изничтожается в труху и добавляется в пиво.
Да, у нас есть пиво с овощами. И с фруктами. И с конфетами, и с медом. Было даже пиво с рыбой (отдельная история, крайне вонючая).
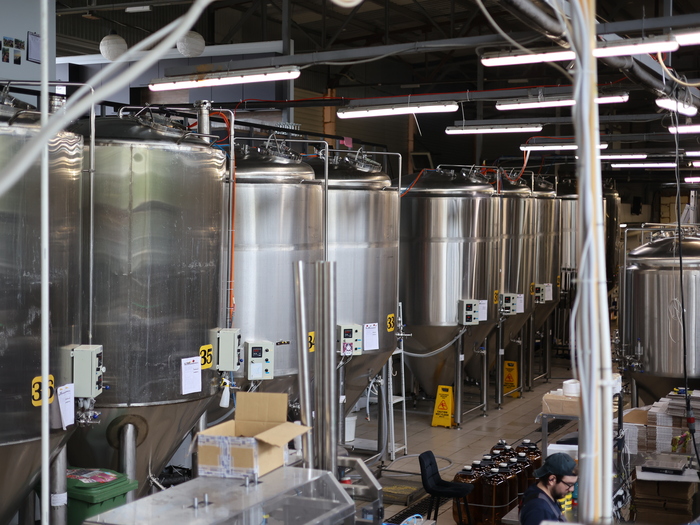
Танковый парк. (нет, не такой, как вы подумали) После всех приключений пиво оказывается в ЦКТ - Цилиндро-конических танках.
В ЦКТ оно настаивается, выдерживается и готовится к розливу. Из этих танков мы наливаем пиво во время экскурсий, и отсюда же оно потом отправляется в банки и кеги.
На этом пока остановимся.
Если где-то я напиздюнькала — поправляйте в комментариях, Панамка подготовлена.