В самый разгар важных дел раздался звонок друга с просьбой починить печатный станок Roland. Время деньги, за мной прислали лимузин на 35х колесах, который и доставил меня с моим счастливым мультиметром в пункт назначения.
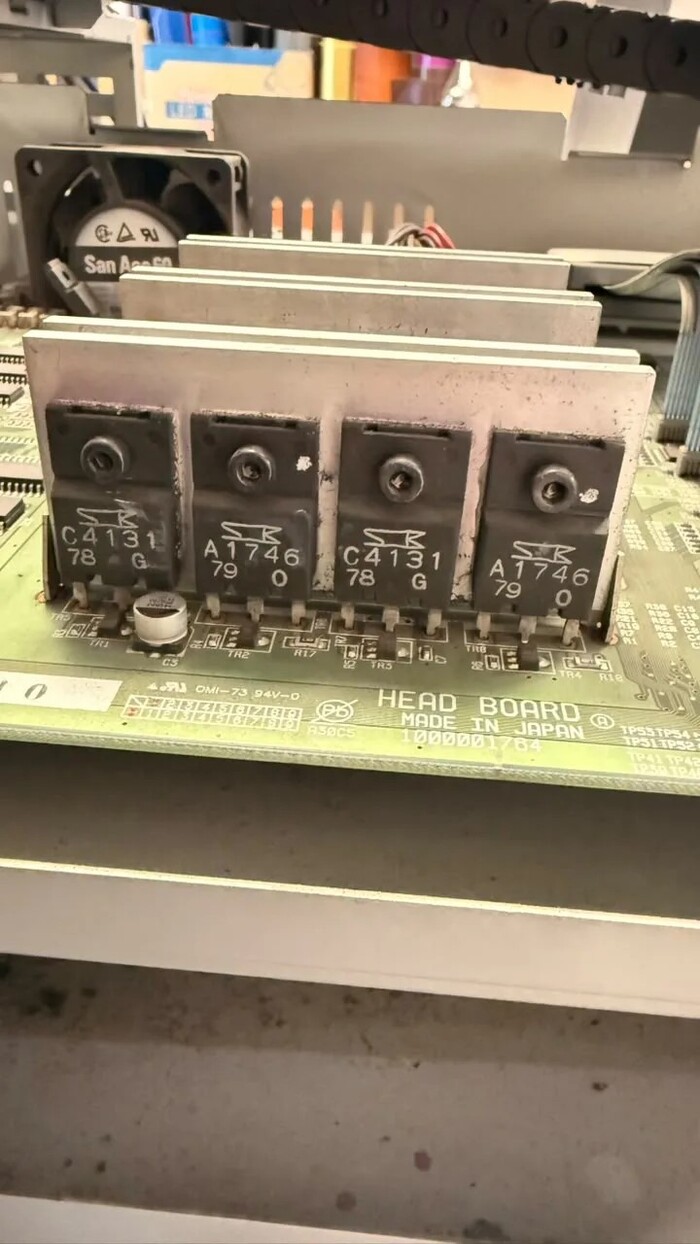
В ремонте приняли участие работники почти всего административно-технического здания. У кого-то, так между делом, внезапно оказалась схема принципиальная, электрическая в электронном формате, у кого-то в кармане запасные детали, у другого в носке шестигранник и паяльник, кто-то помог горячим чаем и сэндвичами. Моей задачей было выявить гадёныша на плате, который вышел из строя. Им оказался большой и сильный транзистор из группы его коллег.
Мы бравые ребята, но среди нас крот
Герой дня. Красивый маникюр не мой, я тут только крестик поставил карандашом
В типах УФ чернил запутаться ещё проще чем в сольвенте. Есть немного неверное разделение на "мягкие" и "жёсткие". К жёстким у меня вопросов нет, но "мягкие", пожалуйста, давайте называть "тянущиеся", потому как именно в этом смысл данного вида УФ чернил.
УФ чернила, в отличие от водных или сольвентных имеют две суперспособности. Печать готова к эксплуатации примерно сразу как вышла и принтера и ооооочень широкий диапазон пригодных материалов. Сама по себе химия достаточно агрессивна, но даже в случае если нужно печатать по стеклу или металлу, человечество изобрело множество праймеров с разными свойствами.
Белила в макете
УФ печать без белого цвета - деньги на ветер. Белый цвет - является спотом, то есть не участвует в цветоделении. То есть в макете, по умолчанию, его просто нет. А это значит его нужно сделать.
Прокидываем споты
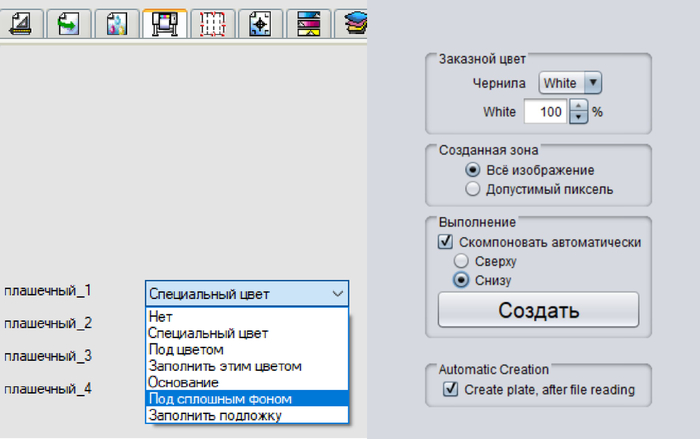
Первый способ - автоматический. Любой приличный софтрип умеет прокидывать белую подложку под цвет. Делается это буквально одной кнопкой. На примере Flexi и RL6
Слева Flexi, справа RL6
Удобно, быстро, но фотопринт не умеет рулить плотностью белого. И приходится делать это другими методами. Например через управляшку.
Минус способа - не получится прокинуть белый выборочно или градиентом.
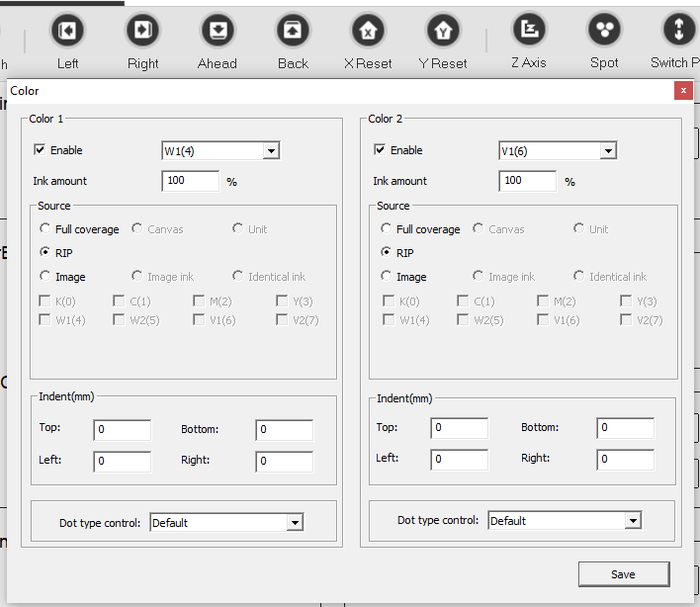
Управляющая программа Hoson PrintExp
Второй способ - ручной. В зависимости от софта конечно же будет отличаться.
Король дров
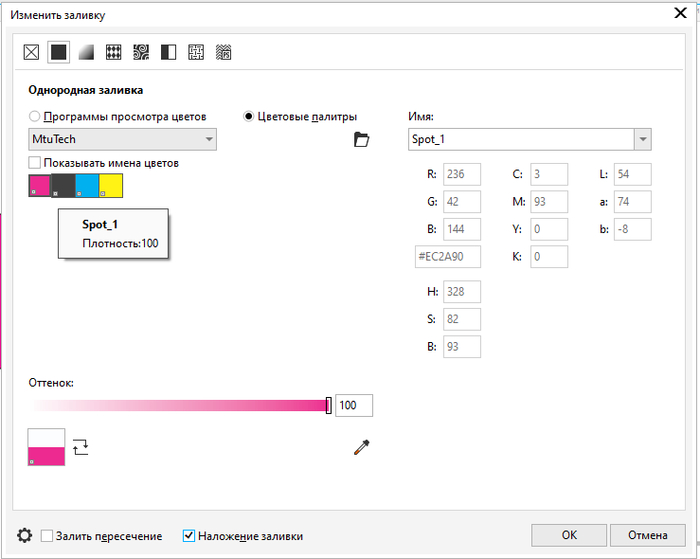
Заливаем нужным спотом поверх цвета, ставим галочку наложения и готово.
Спот прокидывается векторами. Можно задать его процентовку, но способов прокидывать в Кореле споты растром мне не известно. Это минус.
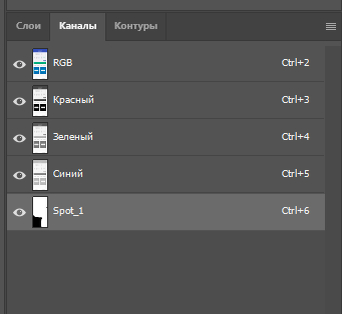
Тут у нас есть прям спот каналы. Не слои, не наложения, а именно каналы. Просто создаём канал с нужным названием и рисуем где нам надо.
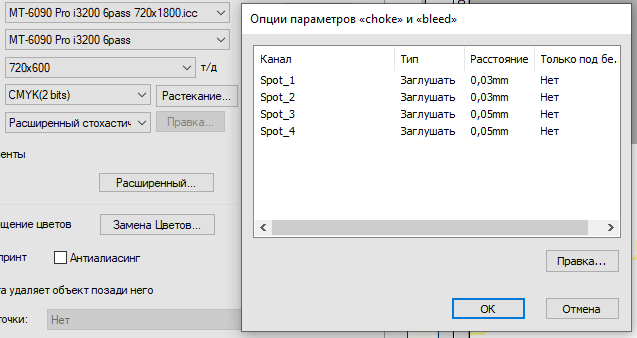
Треппинг/Choke
Чернила, в силу того, что они жидкость имеют свойство растекаться даже при идеальном сведении если навалить достаточно много. Более или менее в зависимости от вязкости.
И вот что бы белый или лак не вываливался за пределы цвета нам эта настройка и нужна. Она уменьшает или увеличивает поля заливки спота по границам макета. Примерно как крутить толщину абриса в Кореле
То есть на макетах без мелких деталей, для безопасности, есть смысл выкрутить поджатие побольше. Важно помнить, что на линиях толщиной, например 0,4мм, при поджатии 0,2 получится 0,4 - 0,2 слева - 0,2 справа = ой а где?
Но, с другой стороны если от тех же 0,4 отнять, например 0,15, то совсем не обязательно что мы получим линию белого именно 0,1 потому что чернила имеют свойство растекаться. В зависимости от типа чернил, их температуры и особенно количества степень растекания будет разной.
Режимы печати
А нам тут есть чем порулить. Сильно больше чем в сольвенте или сублимации. Само наличие лампы подразумевает, что она на что то сильно влияет.
Мат/Глянец
Во времена, когда уф печать была в лакшери сегменте, а сольвент доминировал, был регулярный запрос на матовую печать. На сольвенте его получить можно разве что ламинацией. И вот появилась доступная УФ печать, что просит клиент? Глянцу! Логика получить что то не "как у всех" понятна, но печаль глубока.
Однако же, мнение, что уф печать умеет выдавать только глянец - наполовину миф. Степень глянца зависит от времени между тем как чернила попали на материал и засветкой.
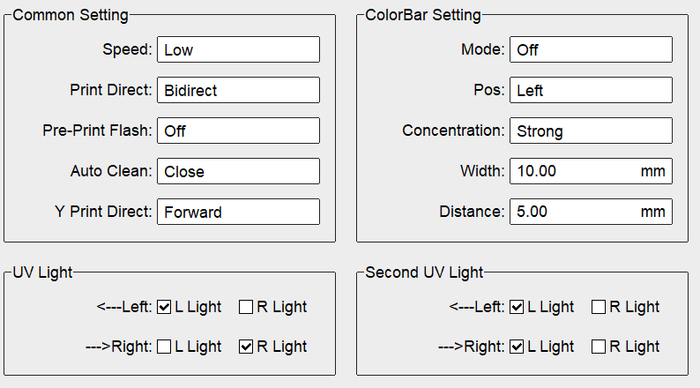
Hoson PrintExp - основные крутилки
Инверсия ламп один из очевидных фокусов как получить более глянцевую печать. Но на разной ширине печати эффект будет разный, так что пользоваться им нужно с осторожностью.
Так же, на глянец влияет интенсивность засветки, скорость движения каретки и, очевидно, сам материал.
Лак/объём
Уровень глянца который мы можем получить при использовании лака для цветных или белых чернил недостижим. Лак банально сильнее растекается. Это наводит на мысли, что по хорошему ему требуется другая форма волны, но мы в этом дебри лезть не будем.
Считается, что лак в уф печати не несёт защитных функций как ламинация. И это так. Ну может немножко, в отдельных случаях.
В задачах, где мы хотим получить визуальный объём очень хорошо работает контраст между глянцем и матом, но если нам нужно нарастить фактический объём как со шрифтом Брайля - белила справляются лучше.
Но, если нам захотелось выборочно сравнять ландшафт то с этой задачей лучше справится именно лак. Такие задачи редки, но иногда появляются на впитывающих или текстурных материалах типа бумаги или фанеры. Так что ограничено применять лак в качестве грунта это реальность. По крайней мере если вам нужна выборочная гладкая область на таких материалах других способов мне неизвестно.
Мягкость/усадка
На примере самоклейки. Чернила ложатся на материал плёнкой, особо не растворяя материал. В зависимости от толщины этой "плёнки" на самоклейке, при сгибании от чернил будет требоваться разная степень гибкости и растяжения. Потому как при достаточной толщине печати, разница между внешним и внутренним радиусом будет слишком велика что бы ей пренебречь.
Чернила не прописанные как тянущиеся могут иметь некоторую гибкость, то что бы печать не лопалась - требуется способность именно к растяжению. Если же мы печатаем тем, что есть - есть смысл поиграть с интенсивностью засветки или уменьшить толщину печати.
При избытке засветки чернила просто трескаются. При недостатке - воняют и имеют проблемы с адгезией.
Отдельная печаль с тянущимися чернилами. Раз на раз не приходится, но экспериментально установлено, что LUS120 не пригодны для UV DTF. Спустя максимум сутки, печать начинает яростно кукожить, достаточно, что бы оторваться от носителя. Похожая история происходит и на прямой печати, если на тонкий материал бахнуть что ни будь с белым и несколькими слоями лака. Оно просто даёт усадку.
Сушка
В отличие от других чернил уф не досохнет после печати. А значит, мы легко можем упереться в потолок скорости не по возможностям ПГ, а по лампам.
Отдельного внимания заслуживают случаи, когда защитное стекло лампы частично перекрывается краской. Букет проблем который может возникнуть обширен. От тонового положения до проблем с адгезией.
При изменении межпроходного сглаживания, мы фактически увеличиваем количество проходов на погонный метр, а значит и количество уф излучения которое получит печати тоже увеличивается. Это важный момент, когда мы пытаемся регулировать мягкость чернил засветкой.
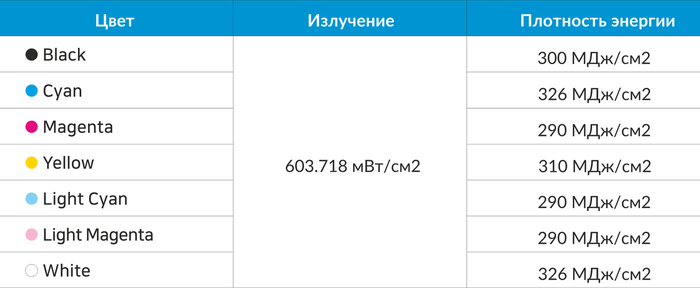
И вот ещё какая штука. Чернила разного цвета, внезапно, сохнут чутка по разному. Белый, требует чуть больше энергии, потому что всегда льётся плотной плашкой и потому что он белый. Разный цвет в большей или меньшей степени отражает уф излучение.
Ну и на добивочку. Показателю мВт/см2 важно на каком расстоянии лампа находится от материала. Приколы типа разного расстояния у правой и левой лампы вполне вероятны.
Переменный зазор
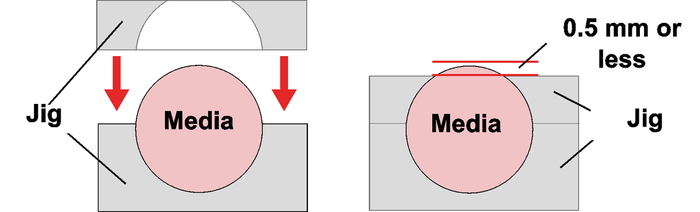
Было бы странно говорить за УФ печать и не затронуть планшетную печать, где она доминирует. С печатью на листовых материалах всё более менее понятно, но вот сувенирная печать по ручкам или какой другой продукции характерна именно переменным зазором. В таком раскладе невозможно свести бидирект, и путей решения проблемы есть два.
Занизить скорость каретки так, что бы смещение капли при движении было минимально
Печатать в одну сторону
Что из этого будет быстрее сказать сложно. Но на многих машинах заточенных именно под сувенирную печать, с завода стоит только одна лампа. А значит в бидиректе нормально печатать они не способны. Но им и не надо.
К слову, даже в рулонной печати, на разном зазоре, видимо из за разной степени пыления мы получаем разный цвет. Только прикол планшетной печати в том, что зазор может быть разным в пределах одного тиража из за одной кривой ручки которой хочется торчать чуть выше. Ради решения этой проблемы был изобретён т.н. хайдроп, но это тема другого разговора.
Милфы которые нам не нужны
Запах - периодически, вижу заявления мол УФ чернила после печати не имеют запаха. Это жесточайший обман.
Опасности
Обратная засветка
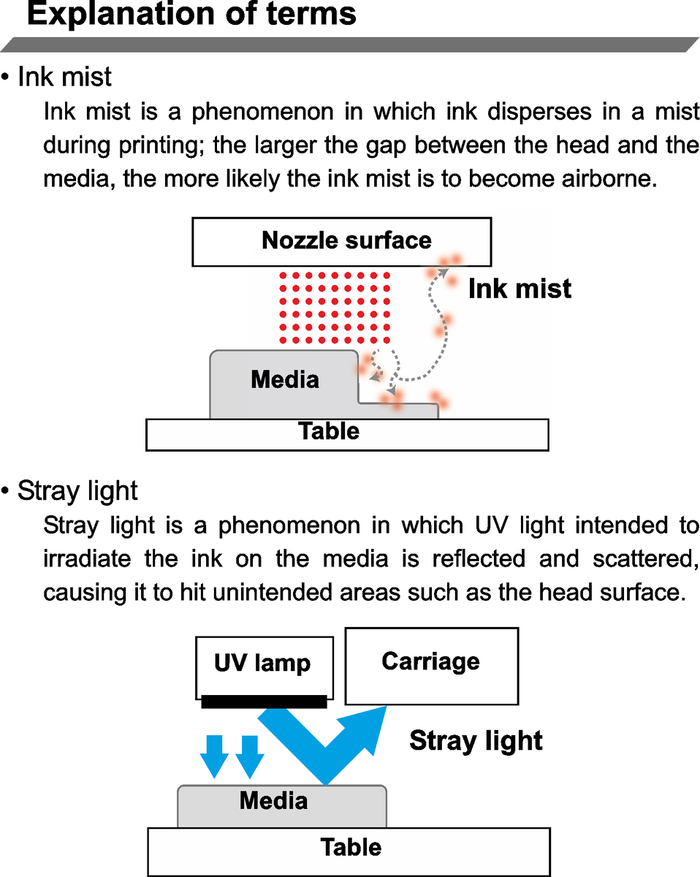
А теперь о грустном. Свет не хочет двигаться туда куда мы хотим. Он хочет быть везде. А ПГ очень не любит когда чернила сохнут непосредственно на ней. Отсюда выходит, что существует безопасный диапазон величины зазора между ПГ и материалом.
В какой то момент лампы начали массово немного разворачивать от пг что бы минимизировать отражения в её сторону. И что было хорошее решение. Но! В ситуации когда в зоне печати есть вертикальные плоскости, такой манёвр только усиливает обратную засветку. Ведь от параллельных плоскостей отражений не бывает, а вот от плоскостей которые находятся под углом к источнику - другое дело.
Пыль/статика
У любого принтера, в зоне печати обитает некоторое количество чернильной пыли. УФ печать характерна тем, что эта пыль засвечивается лампой и мы получаем прекрасный абразив который стачивает зеркало и дюзы. Справедливости ради, пигмент сам по себе является абразивом, но в уф это явление более выражено.
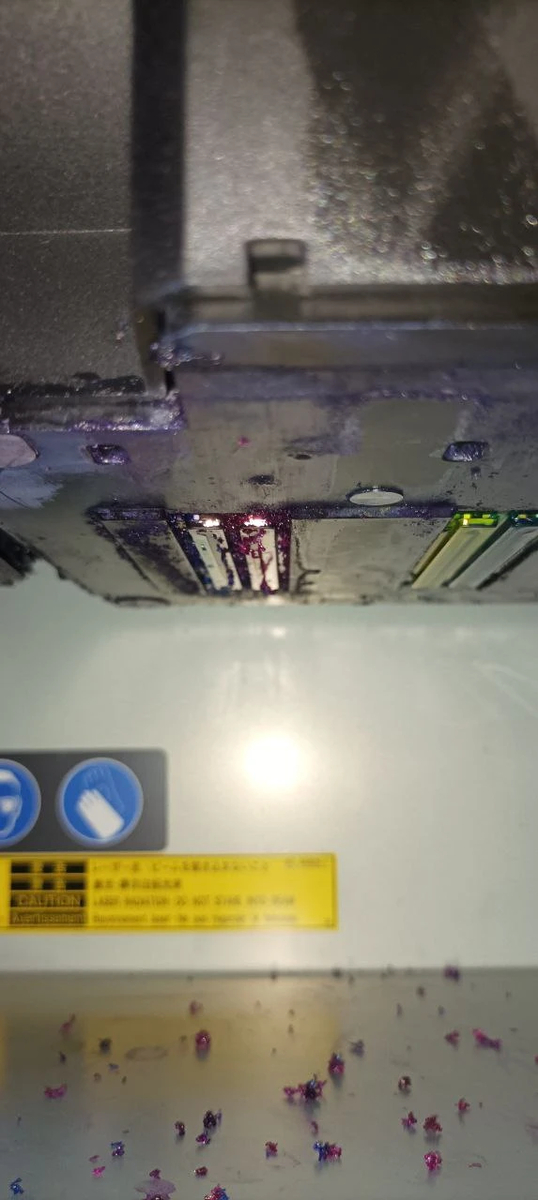
В планшетной уф печати мы имеем дело с такими материалами как акрил и листовой ПВХ. Материалы генерирующие количество статики несовместимое с адекватной работой принтера. Сюжет может случится такой. Подсохшая пыль клубится в зоне печати и постепенно нарастает жирной бородой на подошве ПГ.
Тошибе плохо
Комплекс мероприятий по противодействию стандартный. Работаем с влажностью, статикой и регулярным обслуживанием. Просто требуется чуть больше внимания.
Итак мы подошли к станку. Пока, не суть важно шестиметровый это гибрид или А3 планшет, мы тут пока про базовое универсальное понимание.
Механика
За очень редким исключением принтеры печатают таская каретку с печатающей головой над материалом и по дороге пуляя капельками в материал. Капитан-очевидность подводит нас к мысли, что любой принтер нуждается в механических калибровках.
Каналы ПГ - модуль ПГ отвечающий за определённый цвет. В разных ПГ может быть разное количество каналов, но в CMYK принтерах, очевидно, их минимум 4.
Как правило, межканальное расстояние калибруют на заводе, а угол наклона и поворот относительно материала достаточно настроить один раз при установке. Оставим пока это удовольствие на усмотрение сервисного инженера, и рассмотрим то, что должен уметь именно печатник, в том числе потому, что эти вещи описаны в пользовательском мануале.
К любому хотя бы немного уважающему себя станку существует инструкция. Хотя бы на английском. Но сообщества, обычно делают хотя бы машинный перевод.
Проходы
Если вы видите, что в режиме печати сколько то проходов, значит каретка будет проходить над материалом именно столько раз до завершения этого сегмента.
Частое заблуждение искать связь между итоговым количеством чернил на печати и количеством проходов. Каждый следующий проход совершенно не обязан дублировать предыдущий, то есть разница больше в интенсивности выливания чернил. Но, это только если мы говорим про одно разрешение. Более подробно про разрешение печати было тут.
Минимальное количество проходов = разрешение печати / физ. разрешение ПГ
Максимальное количество проходов ограничено исключительно здравым смыслом.
Бидирект/Двунаправленная печать
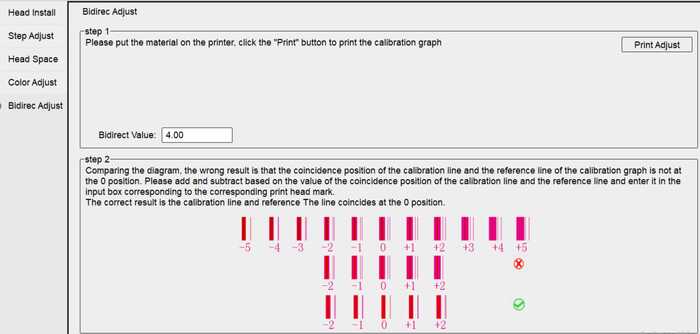
Для того, что бы избежать двоения на печати, бидирект надо сводить. Чуть менее очевидно, что настройки бидиректа будут разными для разных скоростей движения каретки и для разных зазоров между материалом и ПГ. На всякий случай, уточню, что толщина материала тоже влияет на величину зазора, пусть и не сильно.
Плохо сведённый бидирект - ярко выраженное зерно на плашках и проблемы с мелкими деталями. Очень плохо сведённый бидирект - двоение.
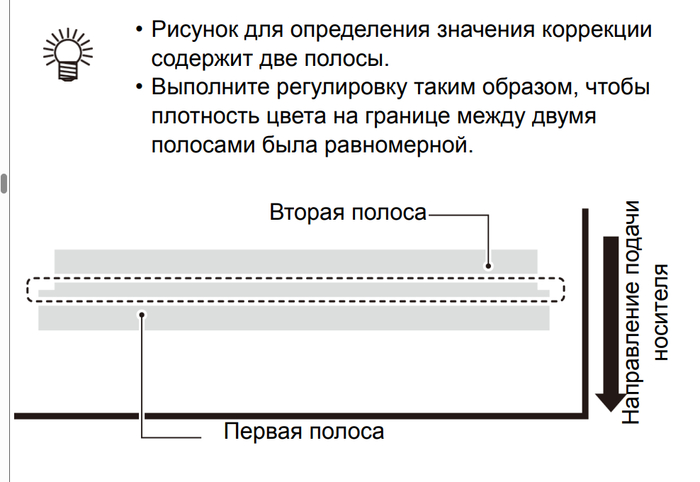
На картинке изображены тестовые шкалы, которые надо будет совместить.
В случае с популярным на китайской технике Hoson PrintExp у нас есть ультимативная возможность поправлять калибровку бидиректа и подачи прямо во время печати. Редкий случай, когда китайская техника реально впереди планеты всей в удобстве использования.
Зазор
Если точнее расстояние между ПГ и материалом. Чем меньше это расстояние - тем лучше качество печати потому как капля в своём полёте вообще не обязана сохранять идеальную форму и траекторию. История эта больше про безопасность, чем про качество, потому как печатникам, как правило, максимально не хочется шоркнуть подошвой печатающей головы по материалу. Поэтому этот параметр подбирается в безопасном диапазоне.
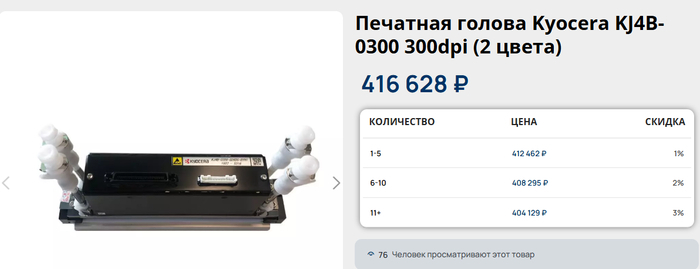
Два канала. Минимум две таких на принтер. Немножко дорого по материалу шоркать.
Фид/Степ/Компенсация подачи
Настройка соответствия ширины прохода и расстояния подачи материала. Или проще - настройка на случай если на погонный метр макета принтер выдаёт какие то другие размеры.
Мимаки сделайте нормальную калибровку подачи!!!
Наиболее актуально для машин с рулонной подачей. Материалы с разной жёсткостью, плотностью или вязкостью требуют индивидуальной настройки. Критически важно, что бы баннер или обоина не оказалась какого то сильно не такого размера чем конструкция под которую оно рассчитано.
По моим личным, субъективным ощущениям влияние на качество печати сильно меньше чем бидирект, но оно однозначно есть. Когда то, давным-давно, у рулонных машин была необходимость калибровать каждый материал отдельно под начало и конец рулона в силу разного веса в этих агрегатных состояниях, и отдельно под самый старт печати и момент когда материал уже закреплён на подмотке. Потребность эта была продиктована явлением межпроходного полошения, когда происходят разрывы или наслоения между проходами. К счастью, на данный момент болячка побеждена.
Вспомогательные технологии
Механические калибровки - это база. Но есть и вспомогательные инструменты на случай если станок простите тупо кривой, ну или печатнику лень отстраивать в идеал чё уж там. Набор этих инструментов на разном оборудовании может отличаться в исполнении, но есть некоторые вещи, без которых не живёт ни один приличный струйник.
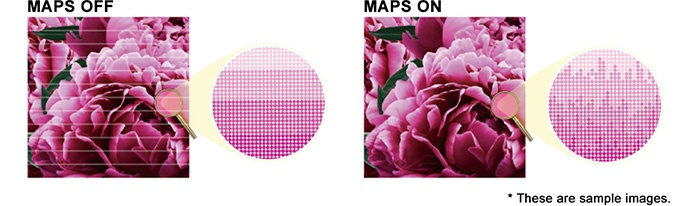
Межпроходное размытие/Эколюзия
Грубо говоря - некий алгоритм направленный на сглаживание границ между проходами. На данный момент встретить принтер без данной технологии это как увидеть таксофон с дисковым набором. Бессмысленно и бестолково.
Разновидностей алгоритмов человечество напрудило уже в достаточных количествах, колупаться в их особенностях будет довольно утомительно, поэтому просто отметим, что они есть. Самый очевидный и понятный - Fog/градиентное сглаживание. Стильным, модным считается хаотичное размытие. Вроде как меньше мылит картинку.
Единственный косяк в том, что размытие съедает скорость печати и чем хуже сведена подача - тем больше потребуется навалить сглаживания.
На практике инструмент стали применять для того, что бы приглушить полосы от отсутствующих в ПГ дюз или для регулировки интенсивности подачи краски на материал. Но это уже вопрос творческой реализации профессиональных качеств.
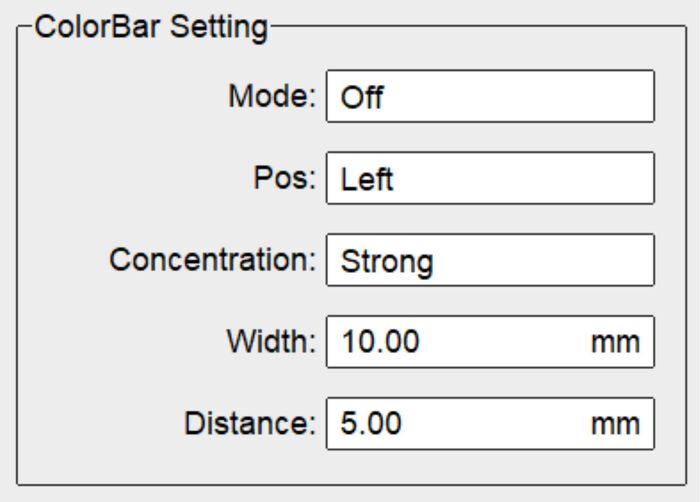
Колорбар
Это такой костыль в виде узкой полосы всеми доступными каналами вдоль всей печати. По задумке должен применяться для слежения за состоянием ПГ, но нихрена там не видать. Но, в случае, если на достаточно длительное время какой то из каналов не задействуется вообще это один из способов не дать ему подсохнуть.
Иногда, на пустых участках у ПГ случается эдакий лаг загрузки. Колорбар в такой ситуации нормальный костыль подпереть эту проблему.
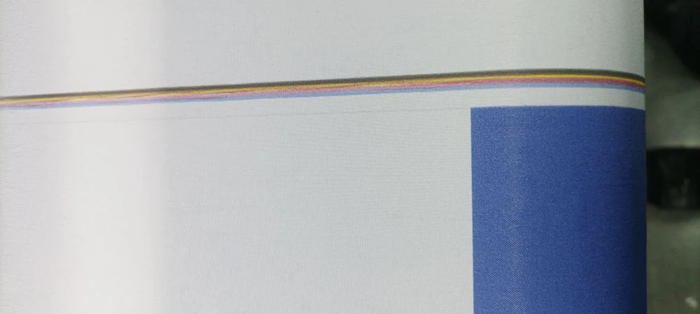
На фото можно увидеть как маджента покидает чат на пустом участке.
Есть и другой метод, но через колорбар хотя бы есть шанс увидеть в какой именно момент всё идёт по известному месту, и метод доступен на любой машине. Всегда есть вариант дорисовать эти полосы руками в макете.
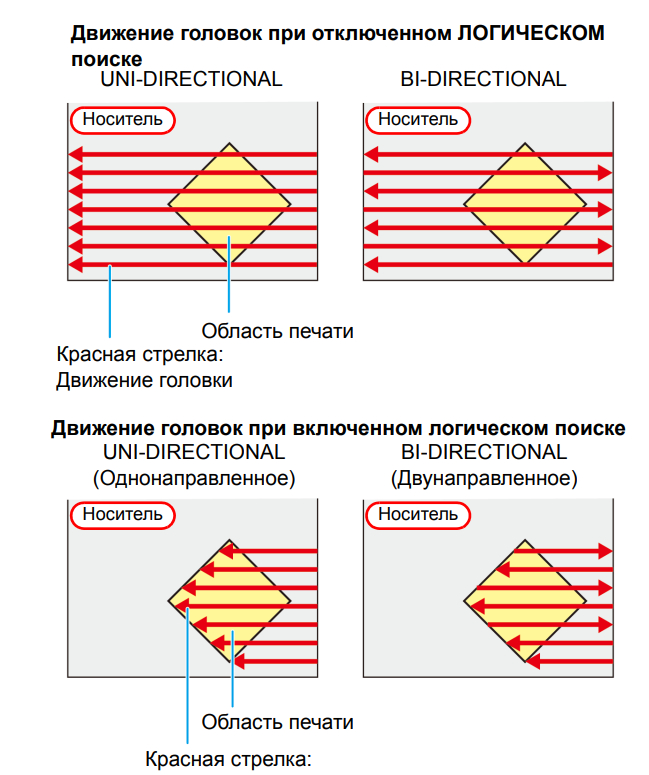
Логический поиск
Из мануала к мимаке
По умолчанию включен. Отключается когда важно равномерное время сушки печати. По той же логике настраивается сюжет пропуска пустых участков вдоль печати.
Пока, думаю достаточно. Ссылка на ТГ автора тут - Токсичная печатня. Всем добра и хороших выходных.
Французская революция подарила миру не только Декларацию прав человека, но и один из самых наглядных примеров того, как денежная система может упасть. История ассигнатов - это кейс о гиперинфляции, потере доверия к бумажным деньгам. Кейс не схож с нашей ситуацией, рассказываю о нем для общей картины - как бывает.
Предпосылки: хорошие идеи в плохое время
После революции новое правительство оказалось в ловушке:
старая финансовая система разрушена,
войны требуют денег,
налоговая база развалена,
доверия к государству - минимум.
Государство конфисковало земли церкви и короны и выпустило ассигнаты - бумажные деньги, формально обеспеченные этими активами. По замыслу это были почти облигации: временный инструмент, который должен был помочь пережить переходный период.На бумаге всё выглядело классно. В реальности - нет.
Причина проблемы: война и печатный станок
Очень быстро ассигнаты перестали быть облигациями и превратились в обычную валюту. А дальше включилась логика войны:
денег нужно всё больше,
земли продаются медленно,
печатать бумагу - быстро.
Ассигнаты печатали намного быстрее, чем экономика могла их переварить. В результате к середине 1790-х годов в обращении оказался гигантский “денежный навес”, не подкреплённый ни товарами, ни доверием.
Покупательная способность бумажек:
В 1790 году ассигнаты практически соответствовали номиналу и котировались близко к золоту.
К началу 1796 года их реальная стоимость упала ниже 0,3% от номинала.
Фактически деньги перестали быть деньгами. Цены менялись быстрее, чем их успевали переписывать, а расчёты всё чаще уходили в бартер или металл.
Реакция властей: признание поражения
К 1795 году стало ясно: если ничего не сделать, экономика просто встанет. Директория решилась на радикальный шаг - попытку одномоментно списать избыточную денежную массу.
План реформы:
Ввести новую валюту - территориальные мандаты.
Обменять старые ассигнаты по курсу 30 к 1.
Это было фактическое признание: государство официально объявило, что его деньги обесценились в 30 раз. И это при том, что рыночный курс был ещё хуже.
Почему реформа провалилась
Мандаты прожили недолго. Причина была простой: доверие к бумажным деньгам было полностью уничтожено. Люди уже видели: как “обеспеченные” ассигнаты стали мусором. Новая бумага не вызывала ни веры, ни желания её держать. Мандаты обесценились почти сразу после выпуска.
Финальный аккорд: демонстративное возвращение к металлу
В 1796 году власти сделали такие шаги:
печатные станки и формы для выпуска бумажных денег публично сожгли на Вандомской площади в Париже;
Франция официально вернулась к золотому и серебряному стандарту.
Все бумажные накопления, которые не успели потратить или конвертировать, фактически превратились в макулатуру. Франция 1795 года - это пример стихийного обнуления денежного навеса. В отличие от СССР 1947 года, где процесс был управляемым, здесь система просто сгорела под собственной массой.
Для экономики
Возврат к металлу остановил инфляцию, но вызвал жёсткий дефицит ликвидности: денег стало мало, кредит исчез, рост замер.
Для граждан
Это была финансовая катастрофа для городского населения и среднего класса. Бумажные сбережения исчезли. Выиграли только те, кто держал реальные активы - землю, золото, товары.
Пример Франции
Когда доверие к бумажным деньгам утрачено, никакие промежуточные решения не работают. Ни новые названия, ни обмены 30 к 1, ни обещания. Работает только одно - возврат к активам, которые невозможно напечатать.