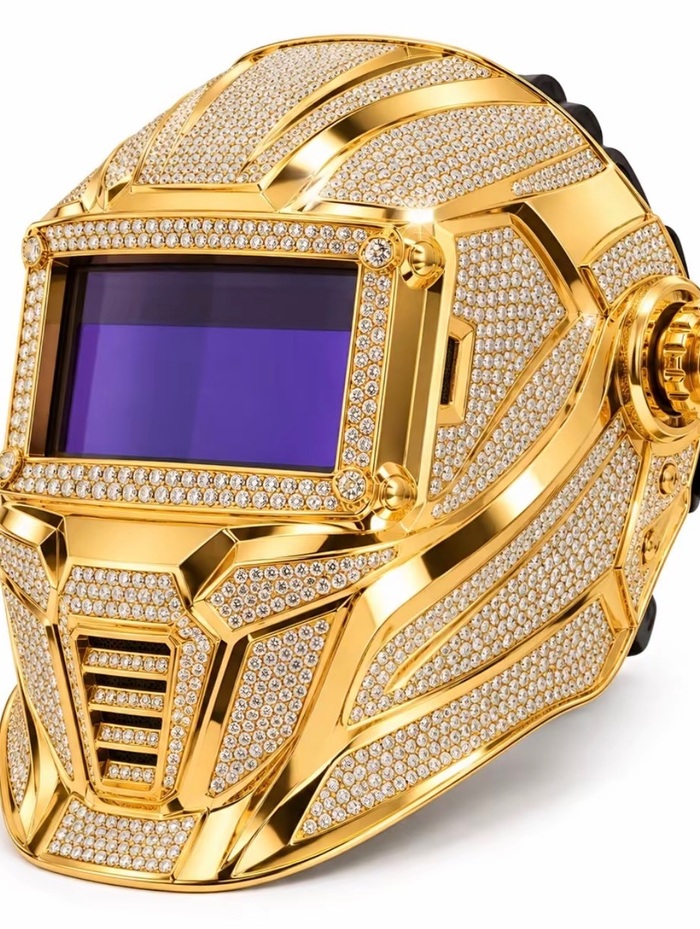
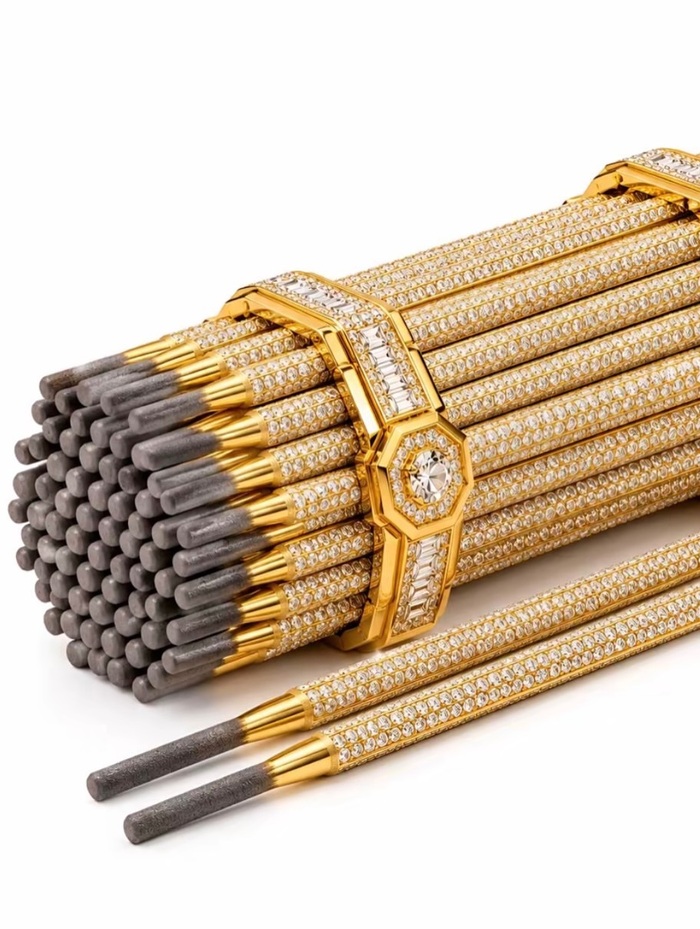
Дубайским сварщикам


Показать полностью
5
Приветствую читателей. Сегодня поделюсь своим опытом по сварке трубы из титана. Будем варить неповоротный стык аргонодуговой сваркой.
Сварка титана отличается от сварки черных и нержавеющих сталей. Расплавленный металл ведёт себя нетипично, отличается малой подвижностью и не течёт. В таких условиях сформировать обратный валик на корне становится сложной задачей, требующей бОльших усилий, чем при сварке вышеуказанных сталей. Кроме того титан требует особой чистоты в процессе подготовки и сварки, не допускается использование абразивных кругов и контакта с материалами содержащими углеродистые стали или состоящими из них. При сварке необходим тщательный контроль за температурой, усиленная защита сварочного шва аргоном. Температура при контакте с воздушной средой должна быть не выше 200 градусов, всё остальное время необходима защита средой аргона.
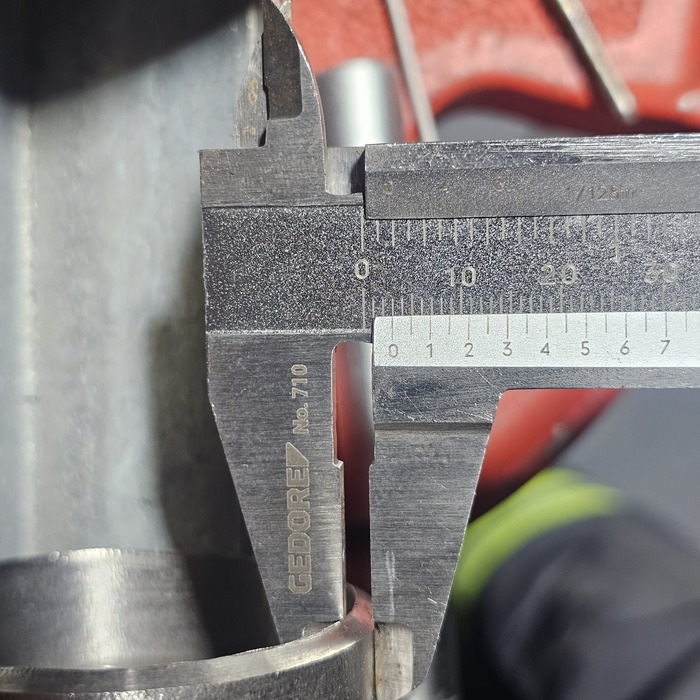
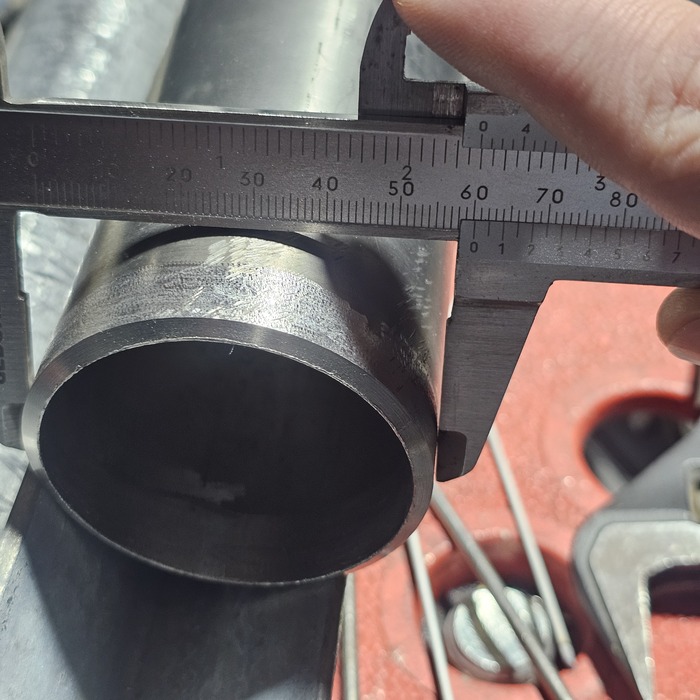
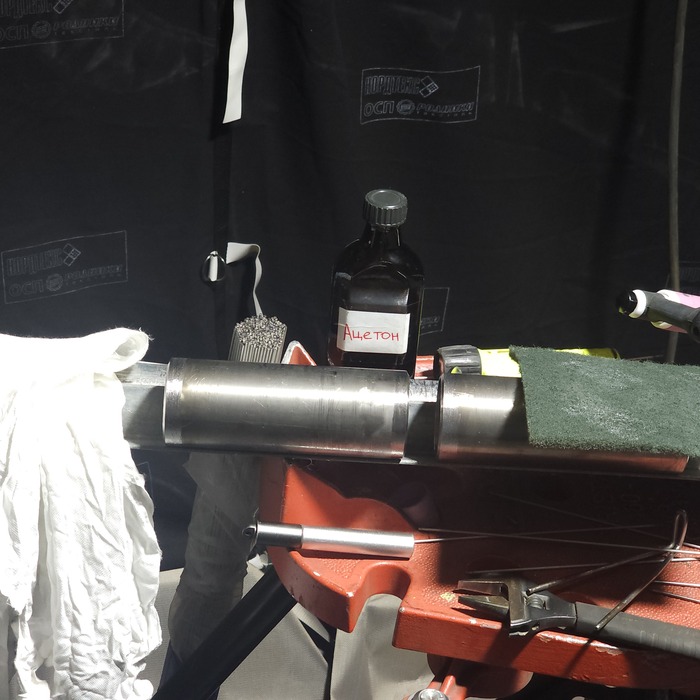
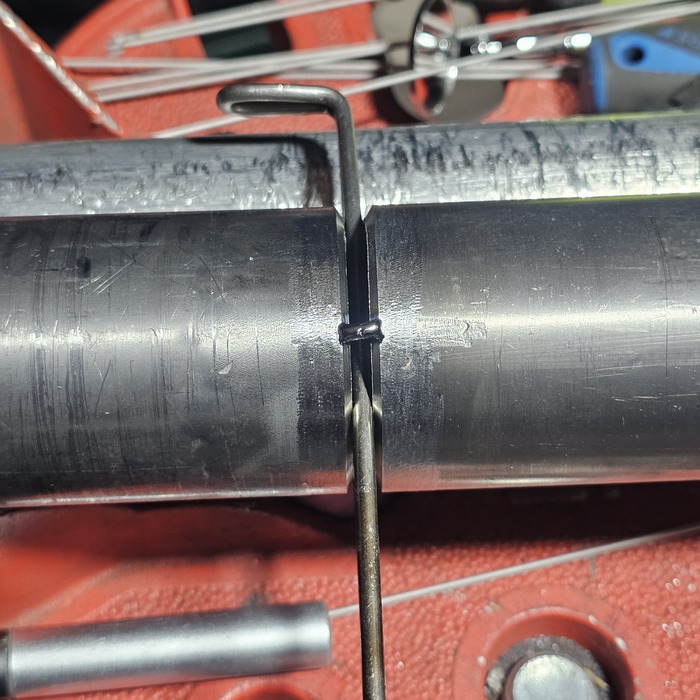
Труба 60×3мм, диаметр присадочного прутка 2мм, шлифуем кромки скотчбрайтом и протираем ацетоном, прихватываем на "мостики" в трех точках, зазор 4мм.
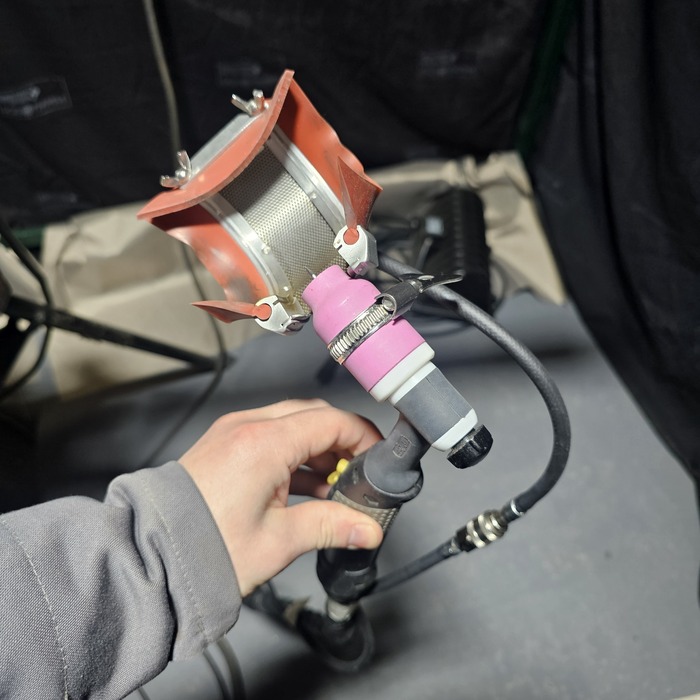
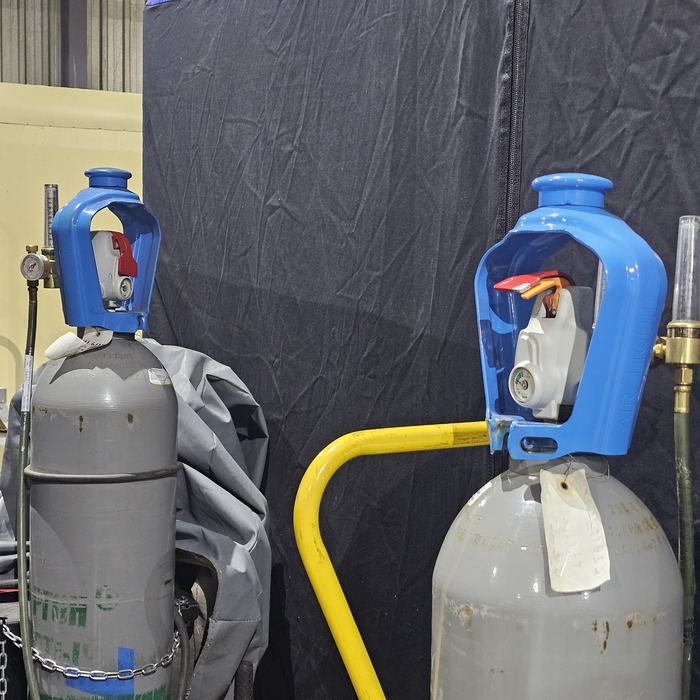
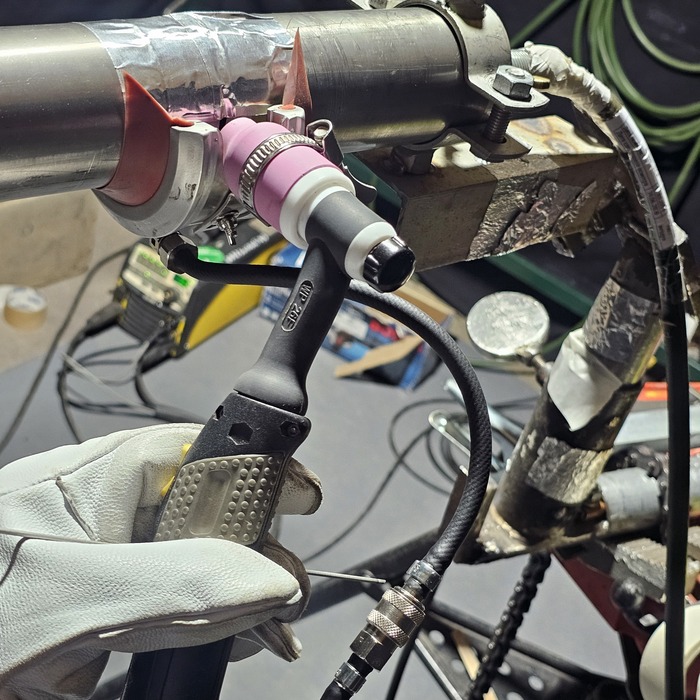
Для защиты шва используется специальная насадка на сварочную горелку. Так как нужно три источника со стабильной подачей газа, использовать будем два баллона с газом особой чистоты.
После того как прихватили катушки- зажимаем их в горизонтальном положении.
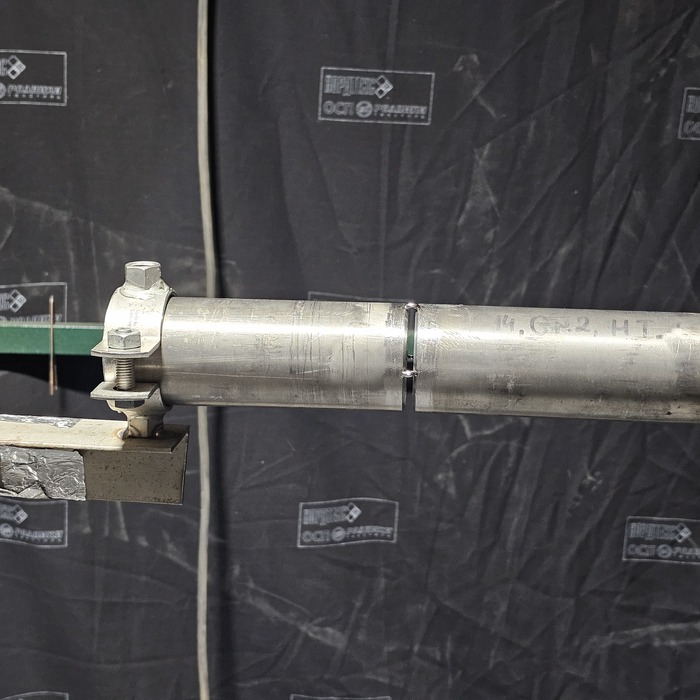
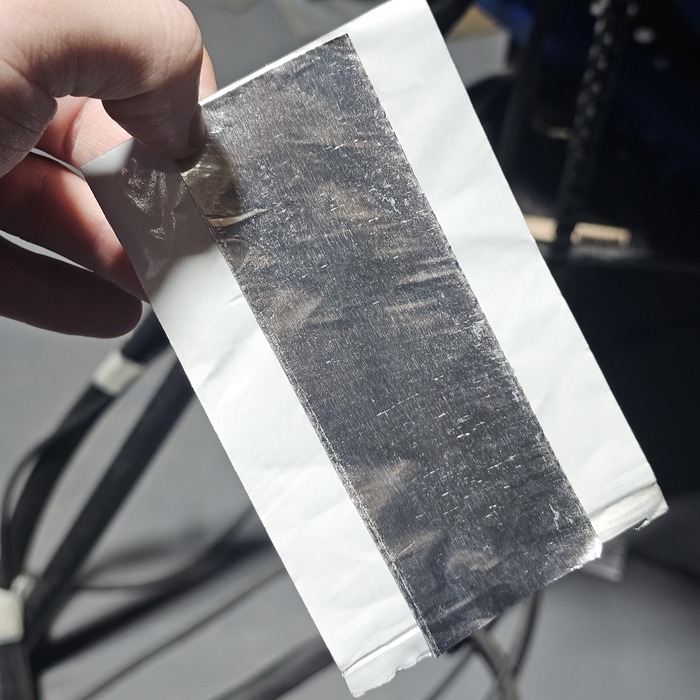
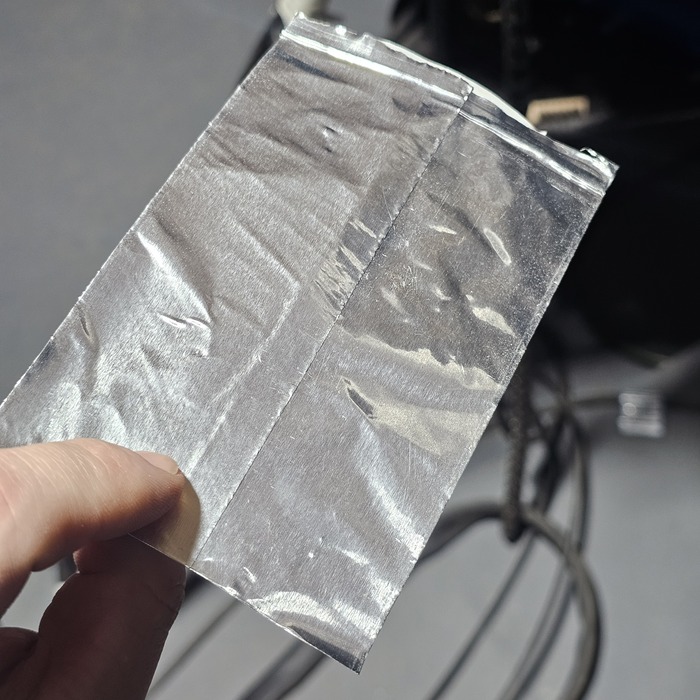
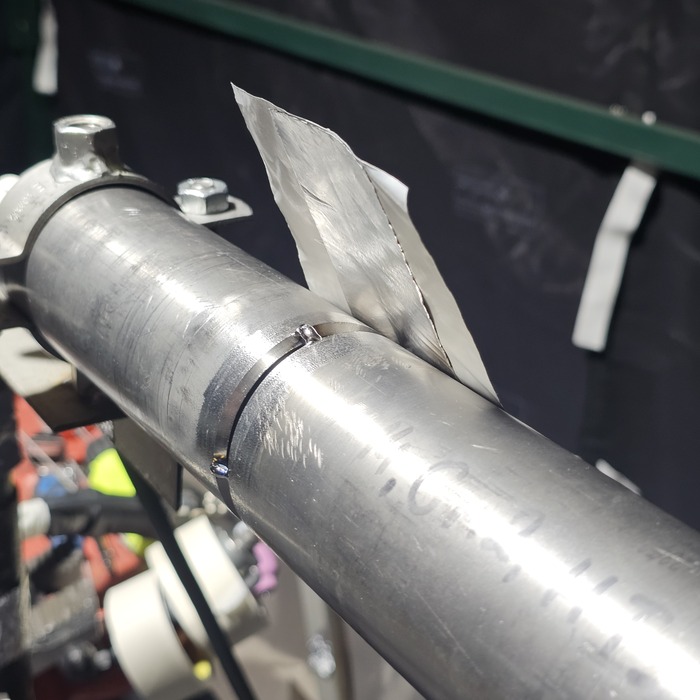
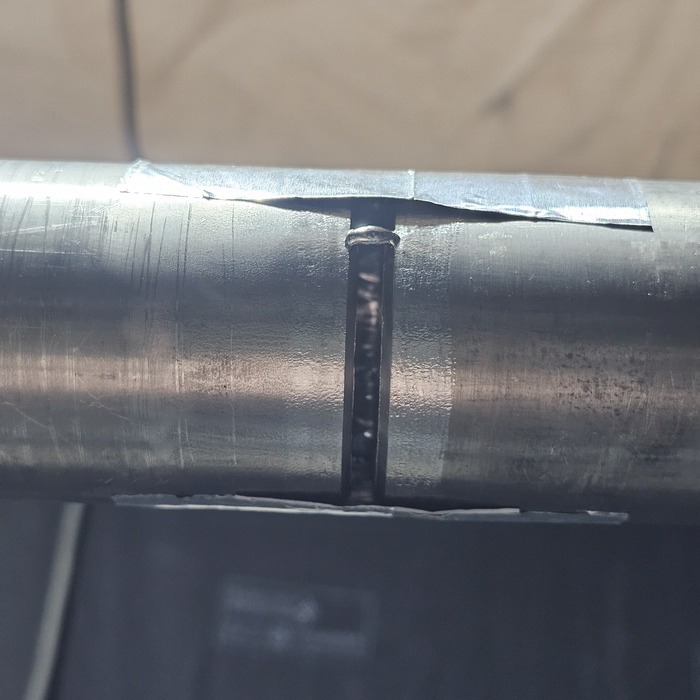
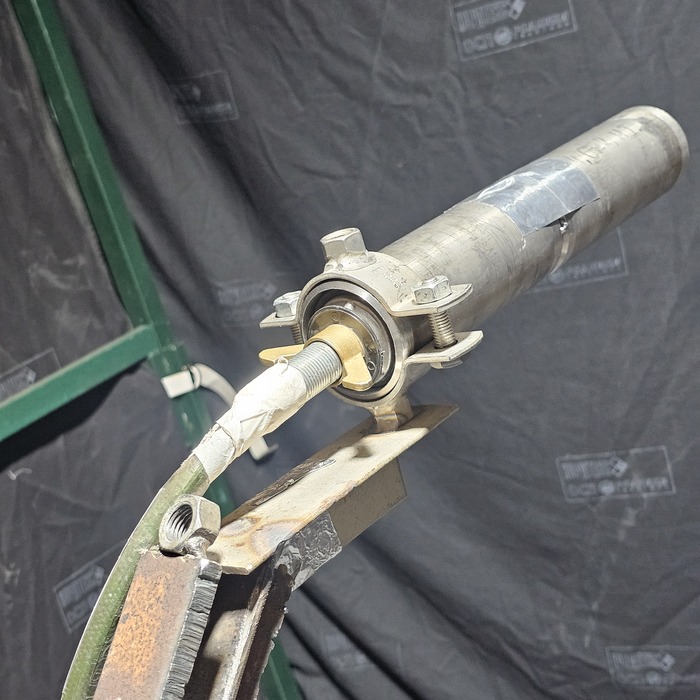
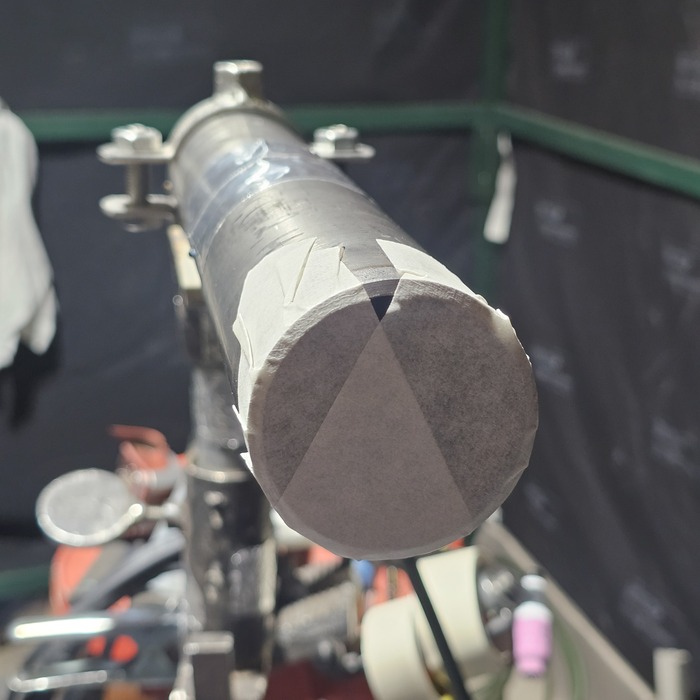
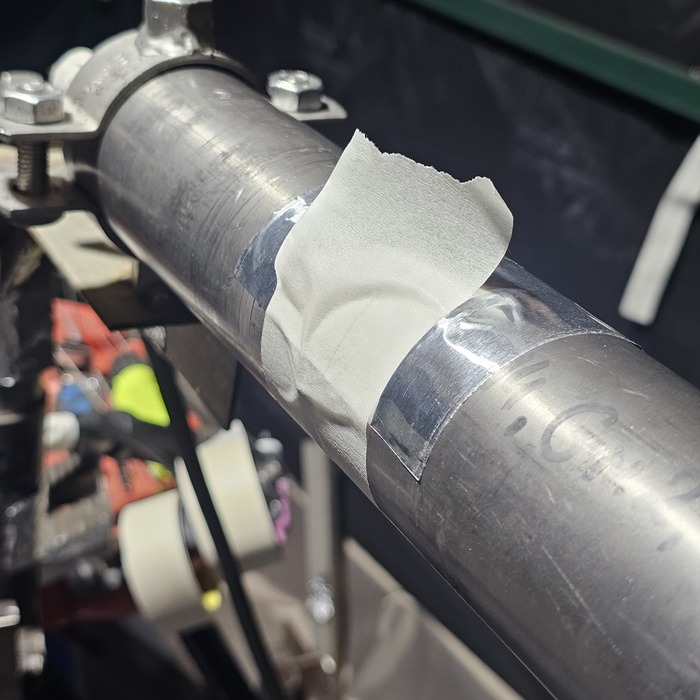
Для того, чтобы аргон из трубы не выходил- приклеиваем алюминиевый скотч на зазор. Можно и бумажный, но он горит, лучше алюминиевый. В один конец трубы вставляем грушу с шлангом, через который будем подавать аргон в полость трубы, обратный конец закрываем бумажным скотчем, оставляем небольшое отверстие чтобы в трубе не было давления. Как видите, часть зазора я залепил бумажным скотчем, это та часть, которую я буду варить первым делом. После того, как я отлеплю этот бумажный скотч, температура трубы уже не упадёт ниже 80-90 градусов до окончания процесса сварки.
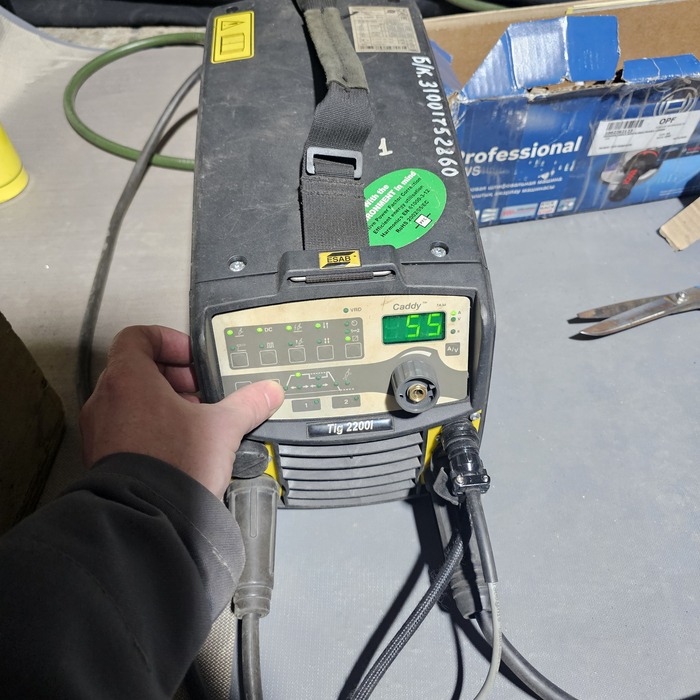
Если кому интересны настройки, на которых я буду варить. Время нарастания 0.7сек., ток 55ампер, время затухания 1.5сек., постгаз 15секунд. Варить буду в 2Т режиме, в процессе буду по необходимости отключать дугу рывками не доводя до полного затухания.
Заполняем трубу газом и начинаем варить корень снизу к верху. На горелку будем подавать 17литров газа в минуту, на насадку будем подавать 25литров, в трубу будем подавать сначала 15литров, потом убавим до 7литров в минуту.
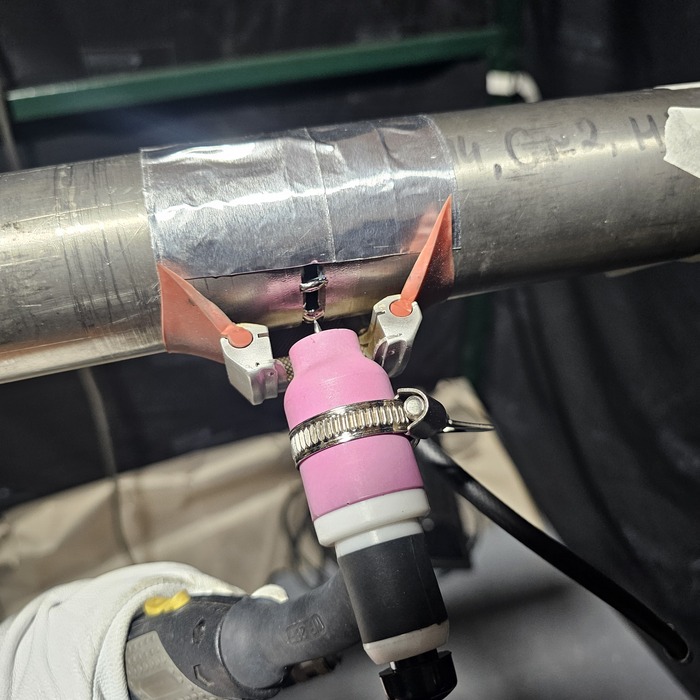
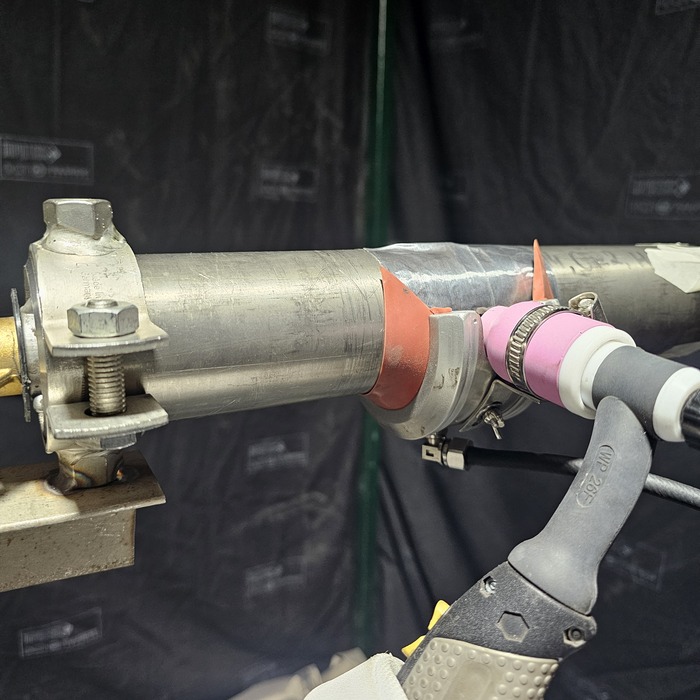
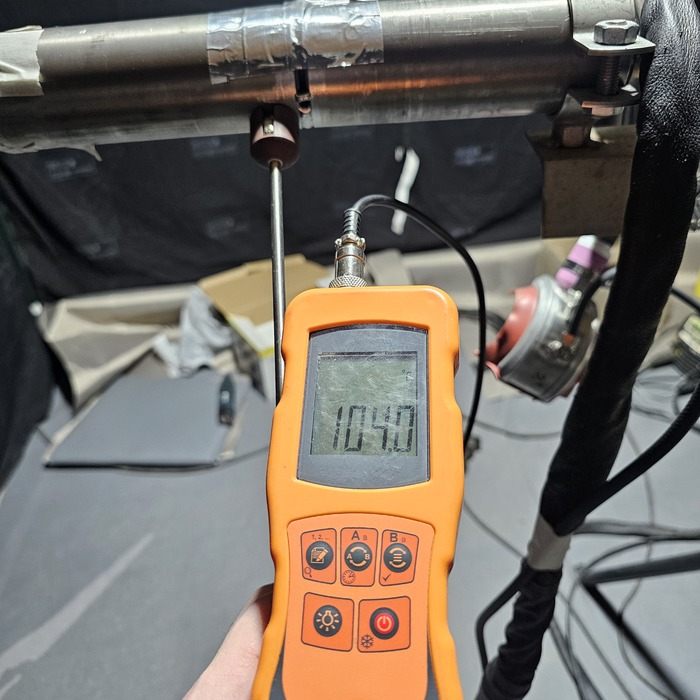
Провариваем небольшой участок, примерно 35-40мм длиной, останавливаемся не доходя до прихватки и держим сапожок минуту- две, пока температура не упадет ниже 200градусов, только потом горелку можно убрать. Если убрать горелку сразу после окончания процесса сварки, то околошовная зона почернеет и, скорее всего, в ней образуются микротрещины.
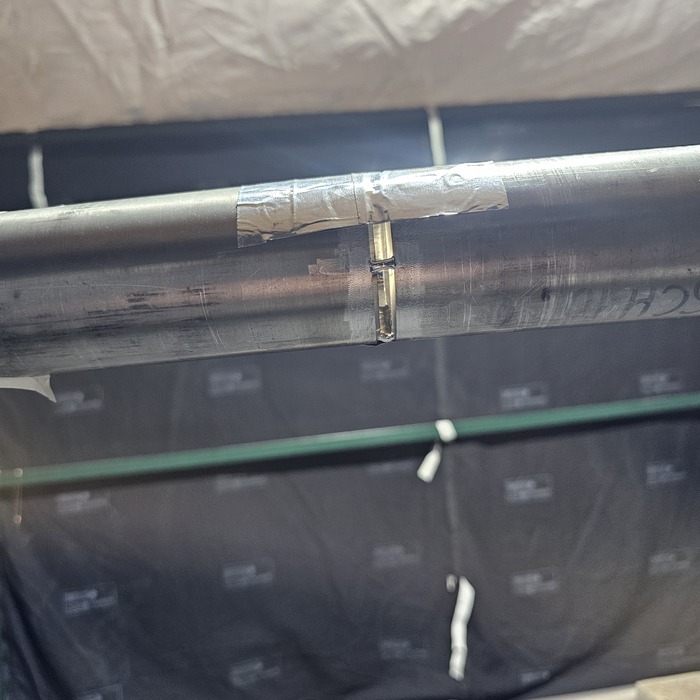
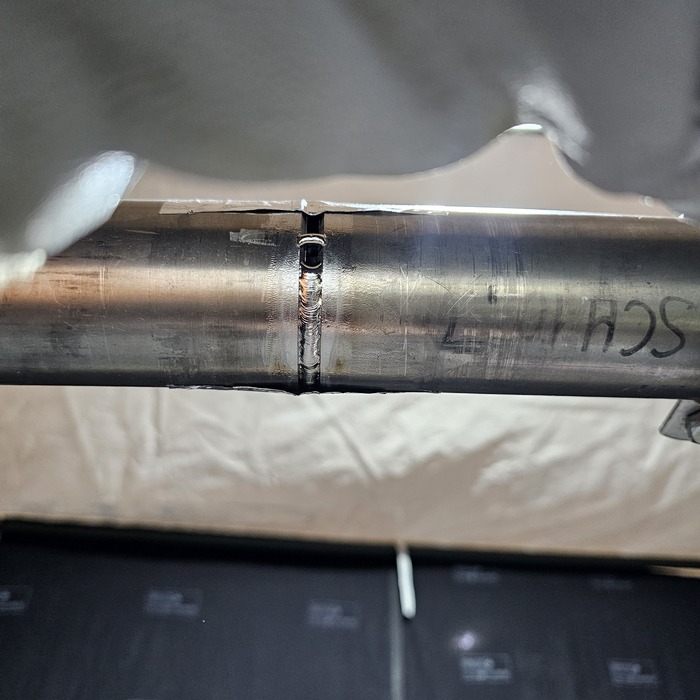
В результате первый отрывок корня выглядит так. Кромки проварены, визуальных дефектов нет. Шов белый, следовательно газовая защита организована правильно. Постоянно контролируем температуру, продолжаем сварку. Варим с нижней точки в обратную сторону.
После того, как дошли до прихваток с обеих сторон, берем бормашинку с фрезой и стачиваем первую прихватку. Теперь можно уменьшить подачу газа в полость трубы до 7л в минуту, этого будет достаточно.
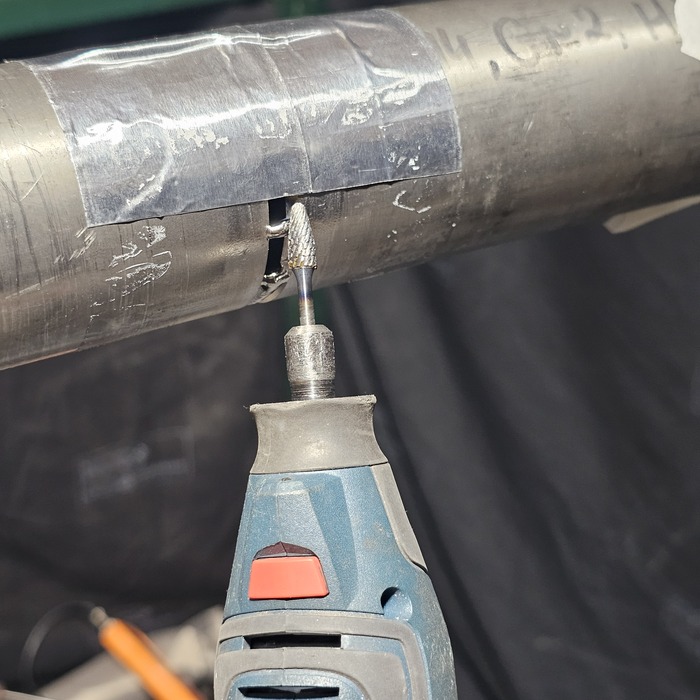
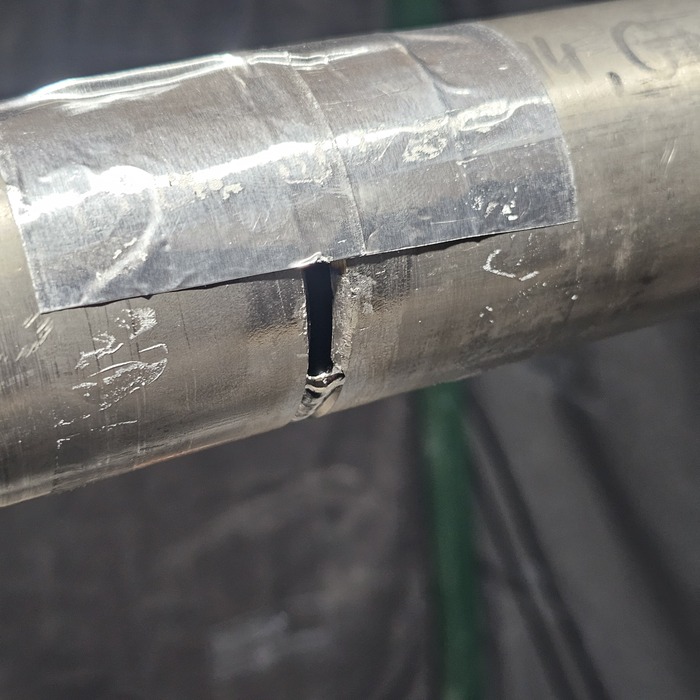
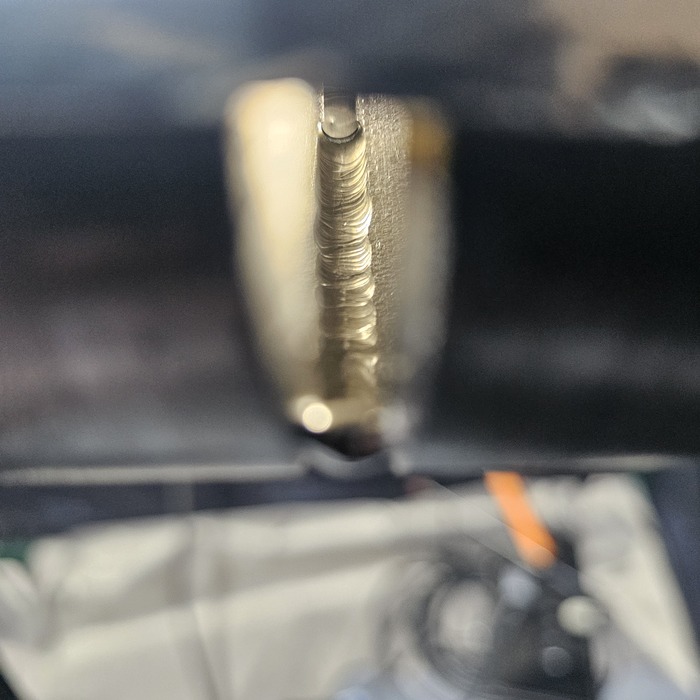
Через зазор можно оценить проделанную работу. Дефектов по прежнему нет, всё идёт по плану. контролируем температуру и продолжаем варить корень.
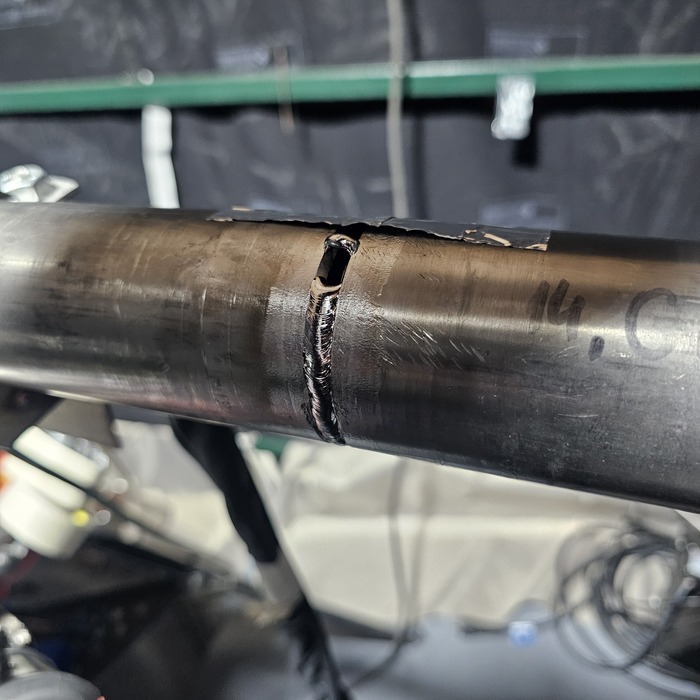
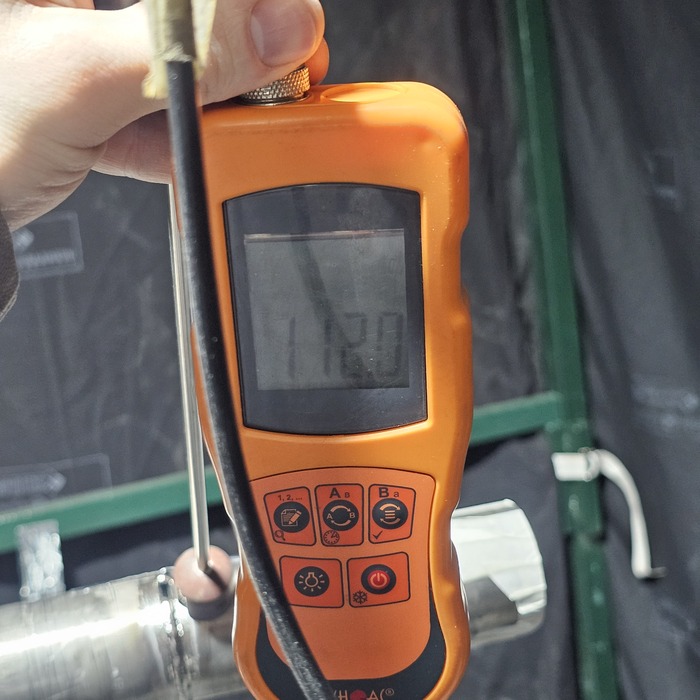
С обратной стороны так же стачиваем прихватку и закрываем сторону.
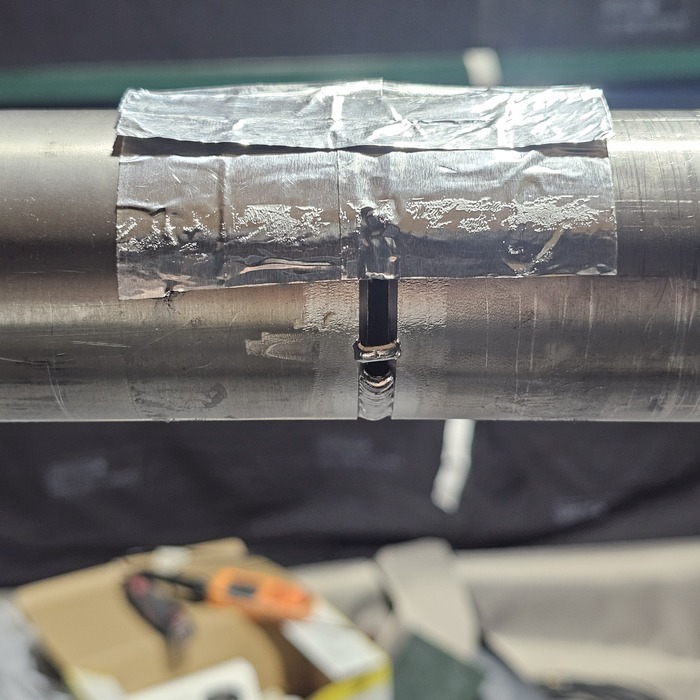
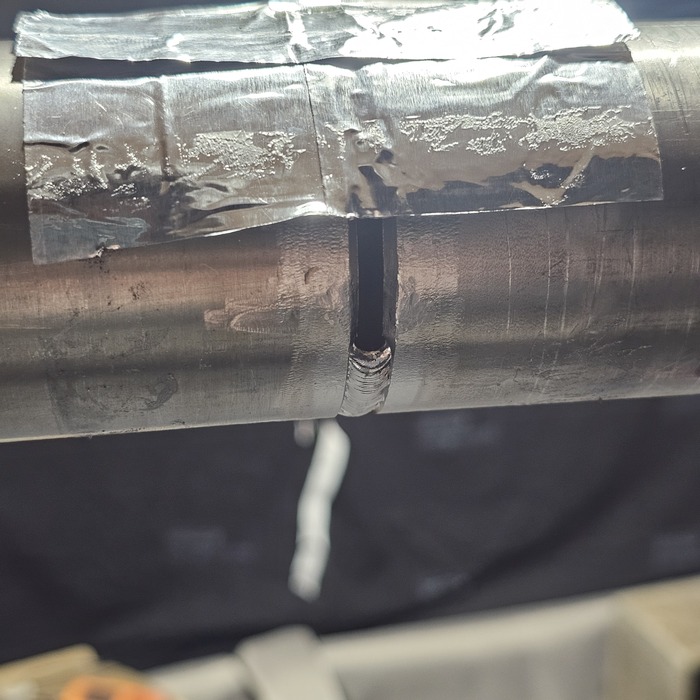
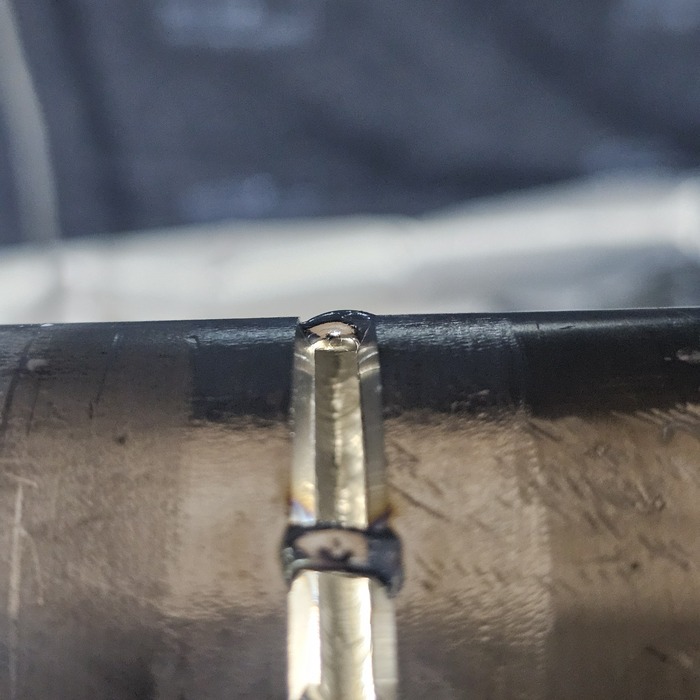
Осталось сточить последнюю прихватку, сделать заход и можно закрываться
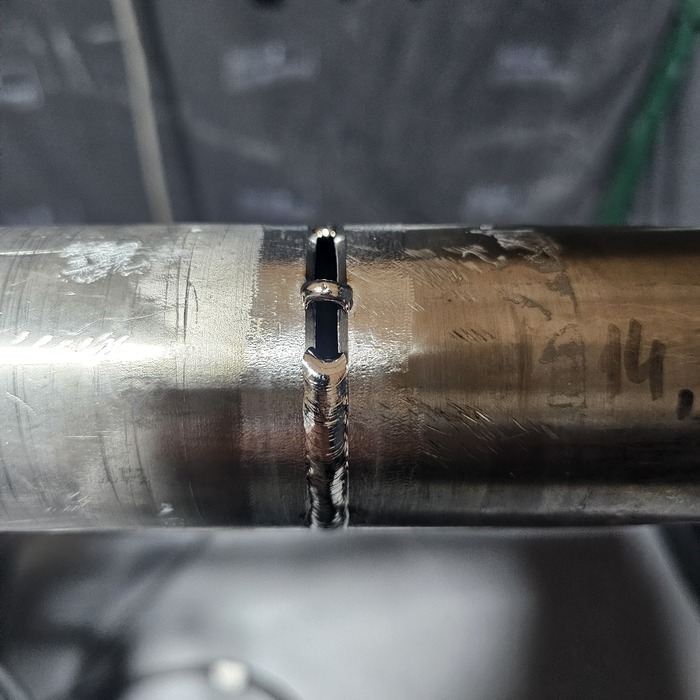
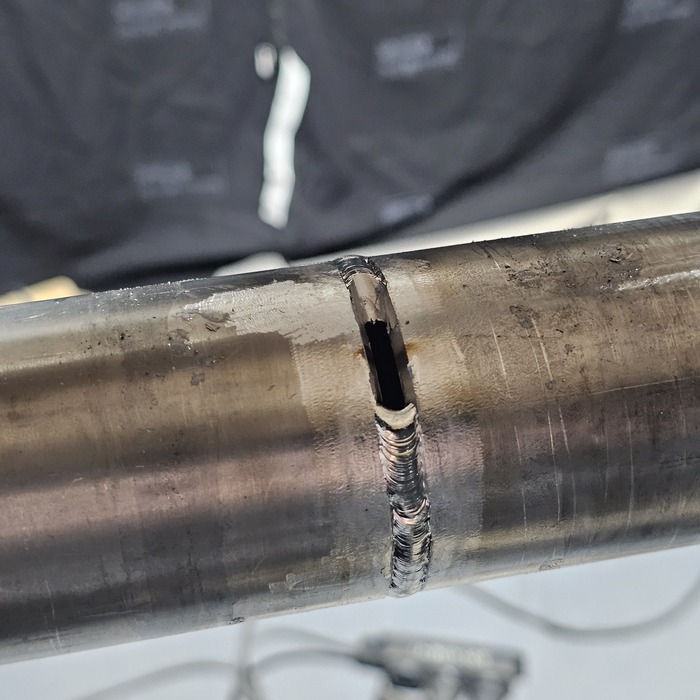
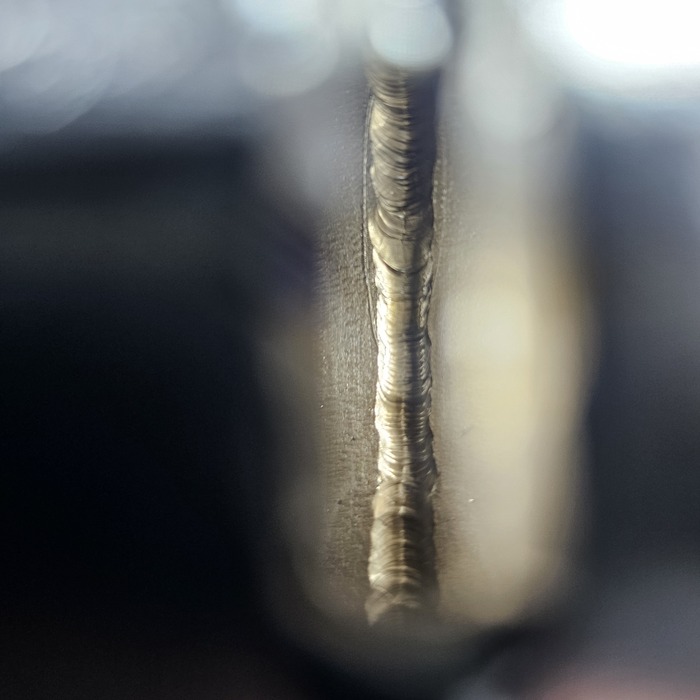
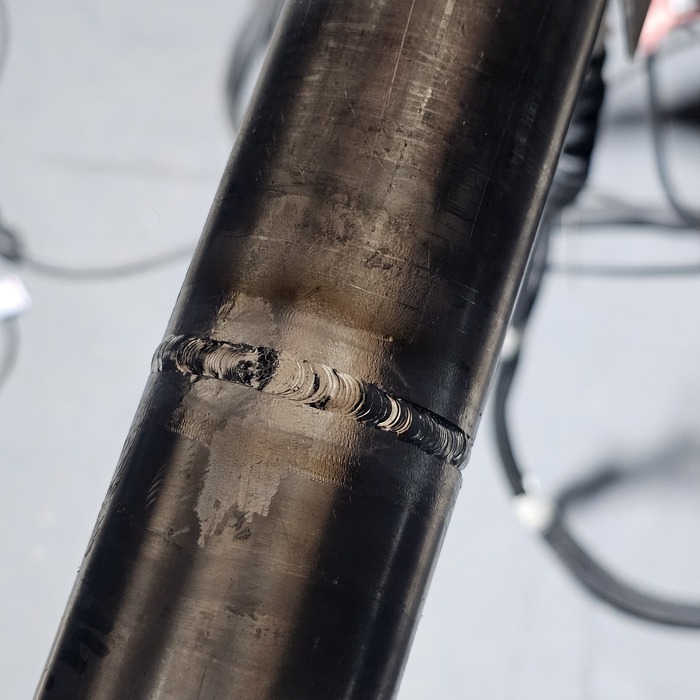
Можно в последний раз разглядеть корень с близкого расстояния.
Корень готов, смотрим с фонариком через зеркало.
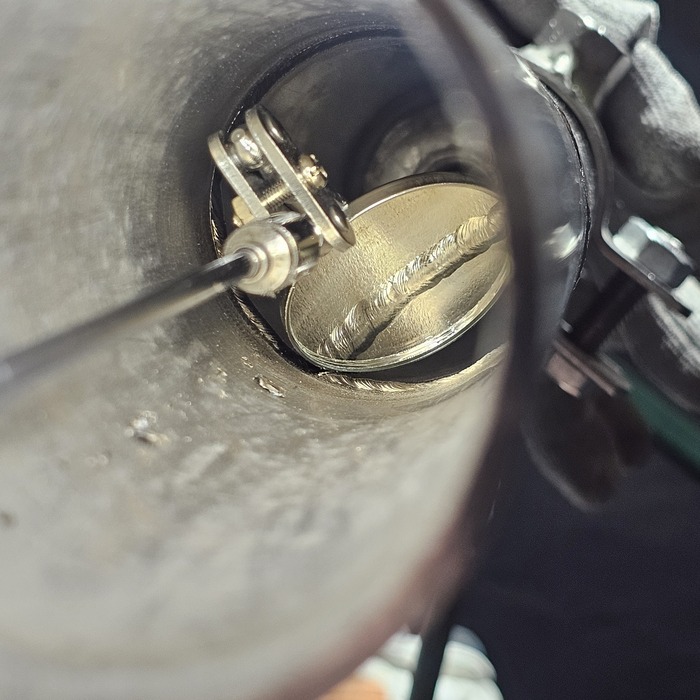
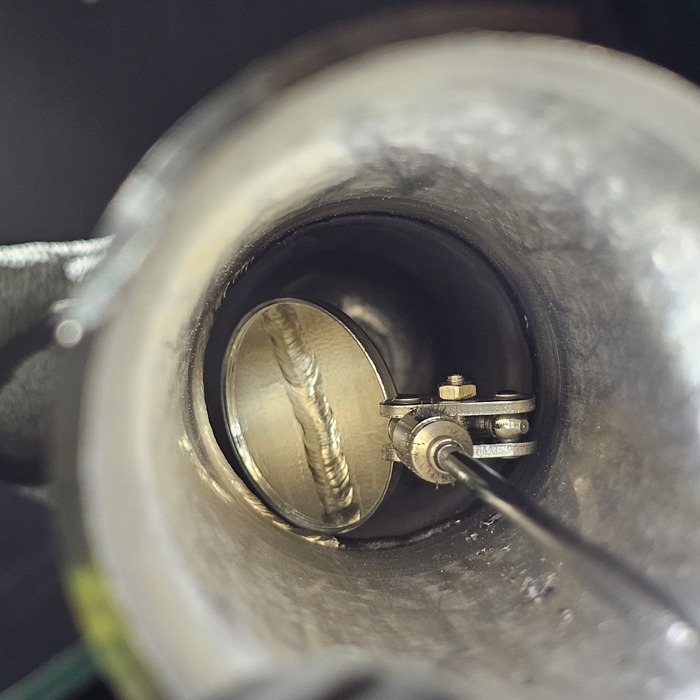
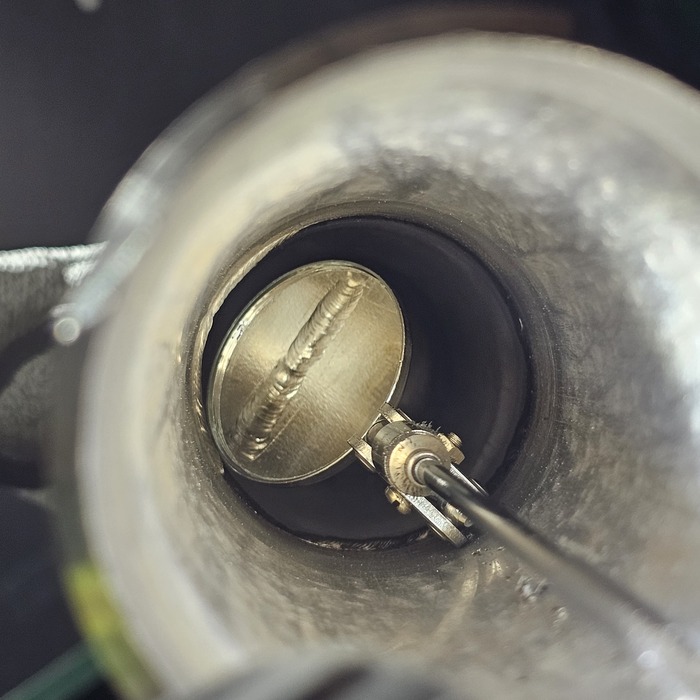
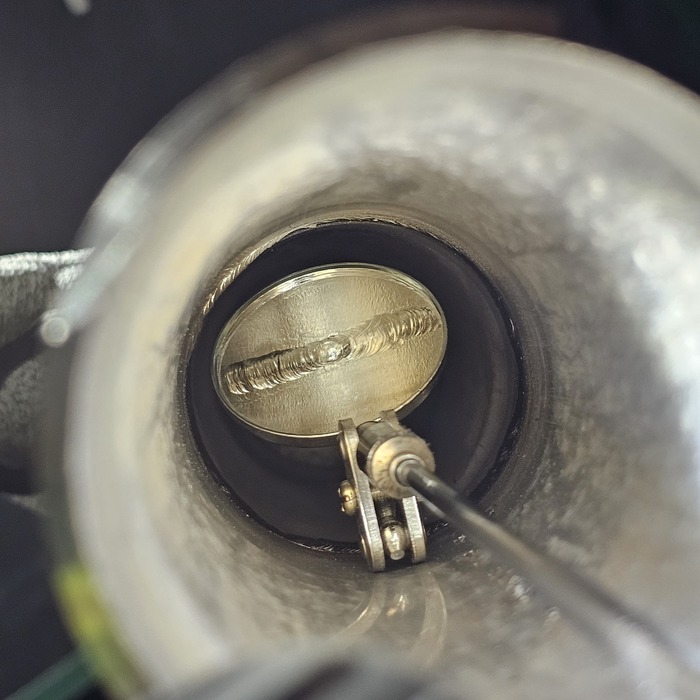
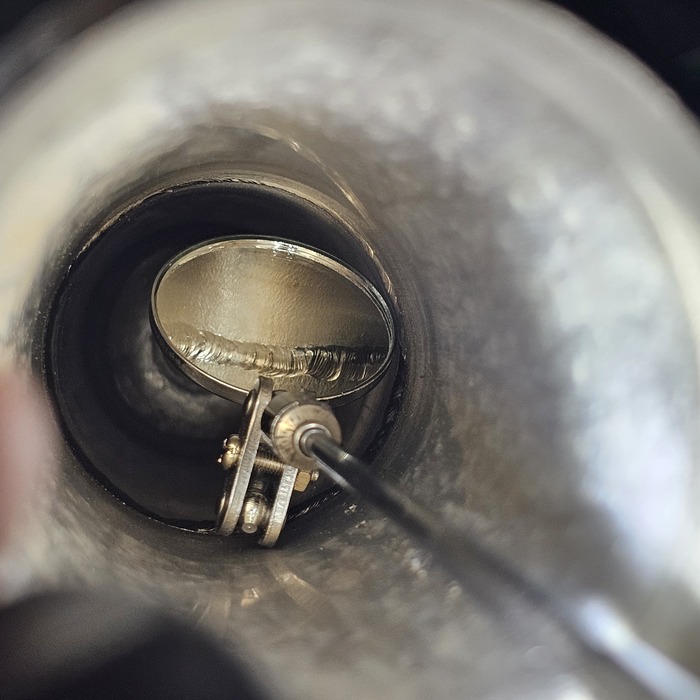
Замок получился хорошо, визульных дефектов нет. Снова закрываем полость скотчем и задуваем аргоном.
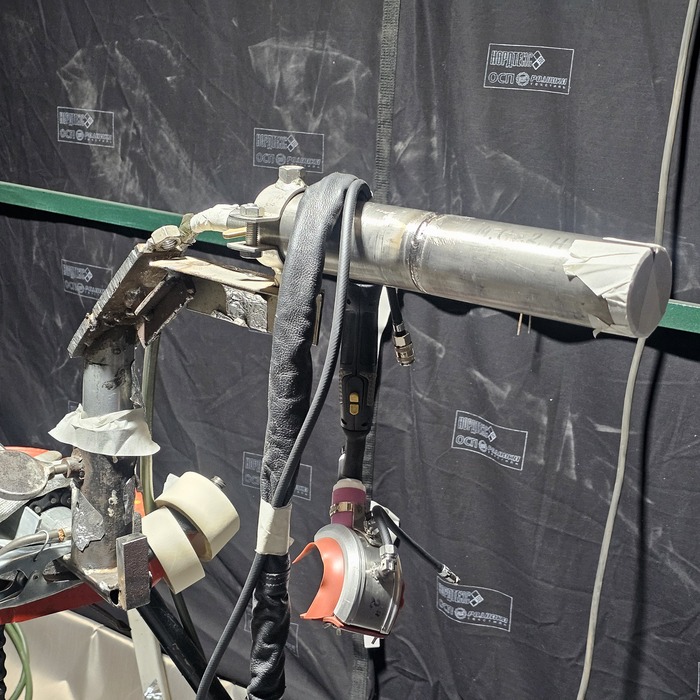
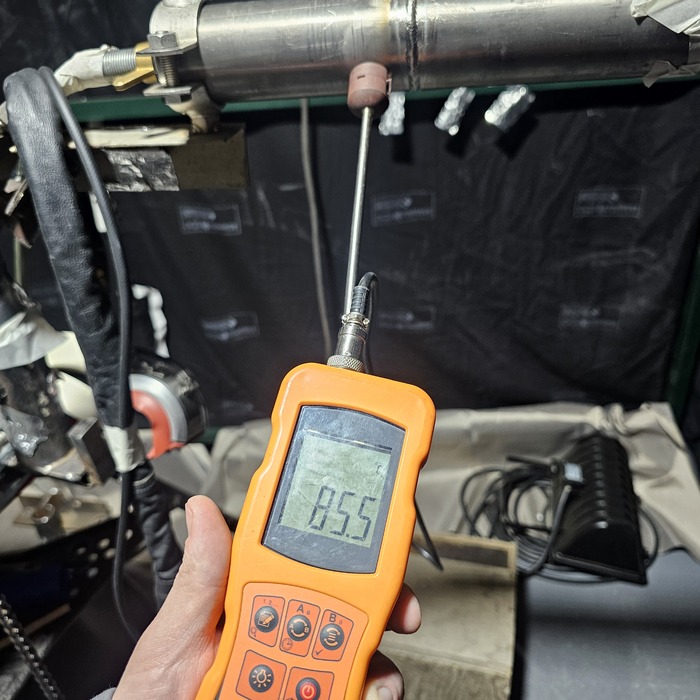
Увеличиваем ток до 65 ампер, смотрим температуру и приступаем к сварке облицовочного шва.
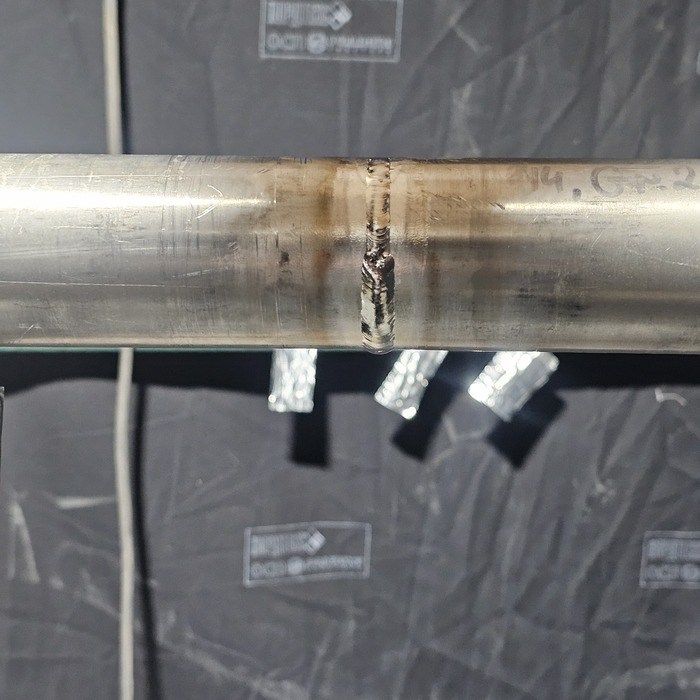
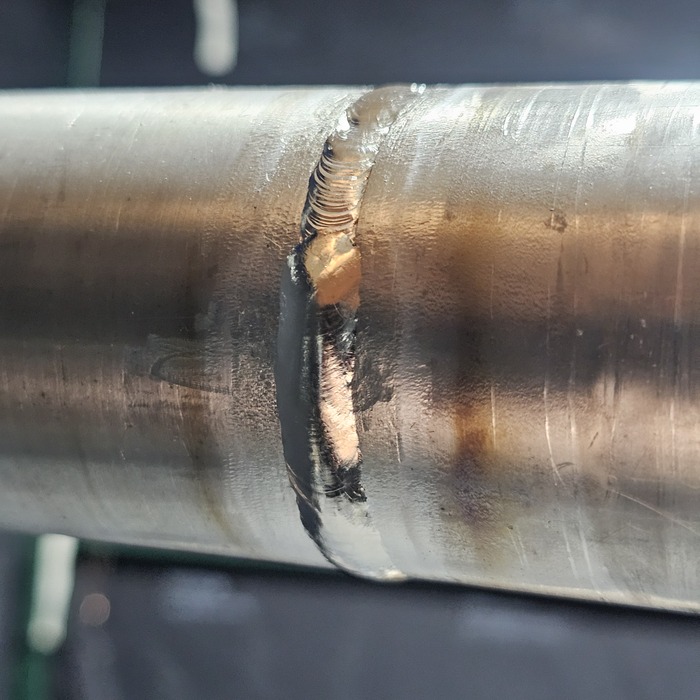
Провариваем первую чатверть шва, ждем пока остынет примерно до 90 градусов, и варим вторую четверть снизу в обратную сторону.
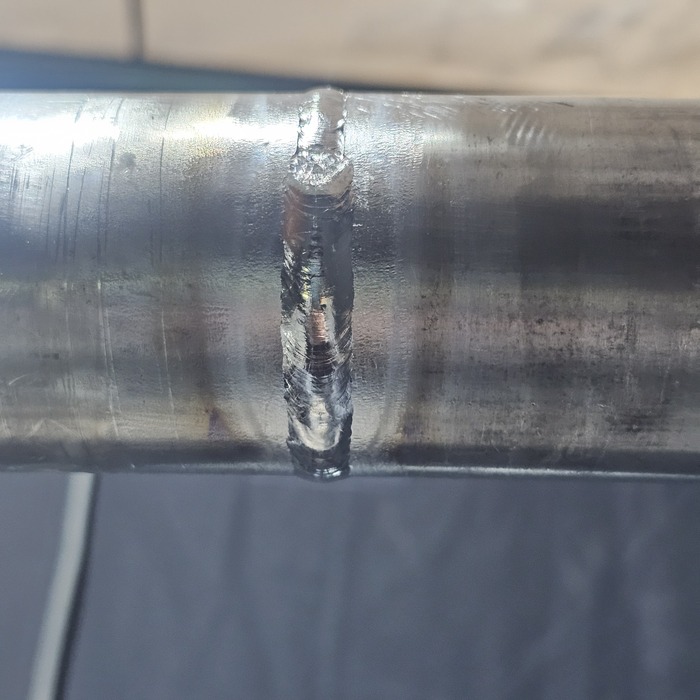
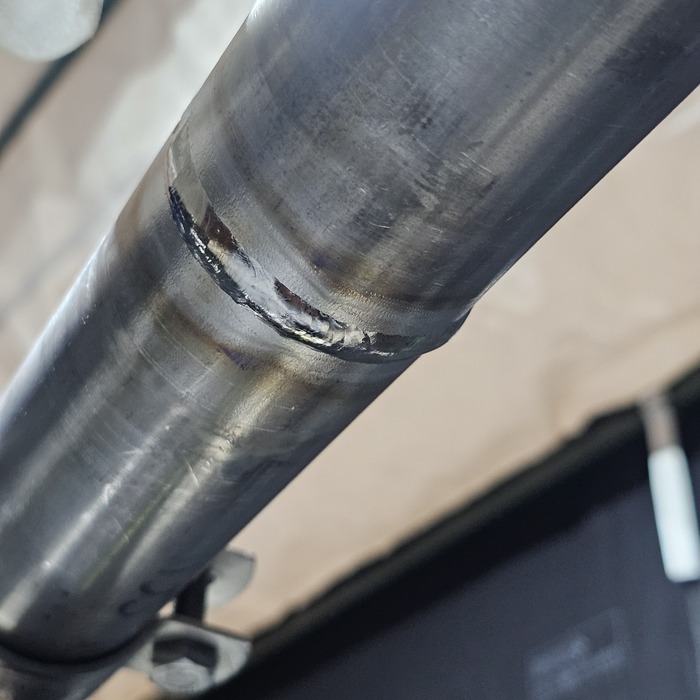
Теперь точно так же варим с серединки до 12 часов с обеих сторон.
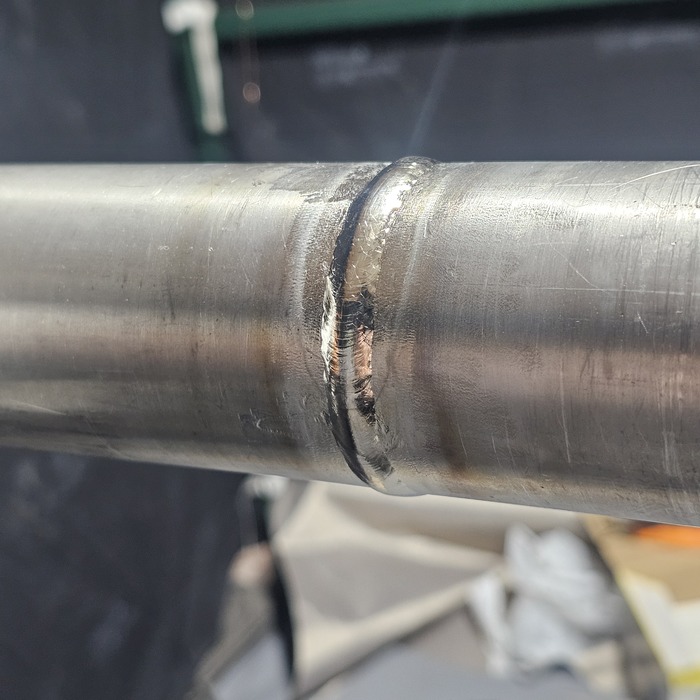
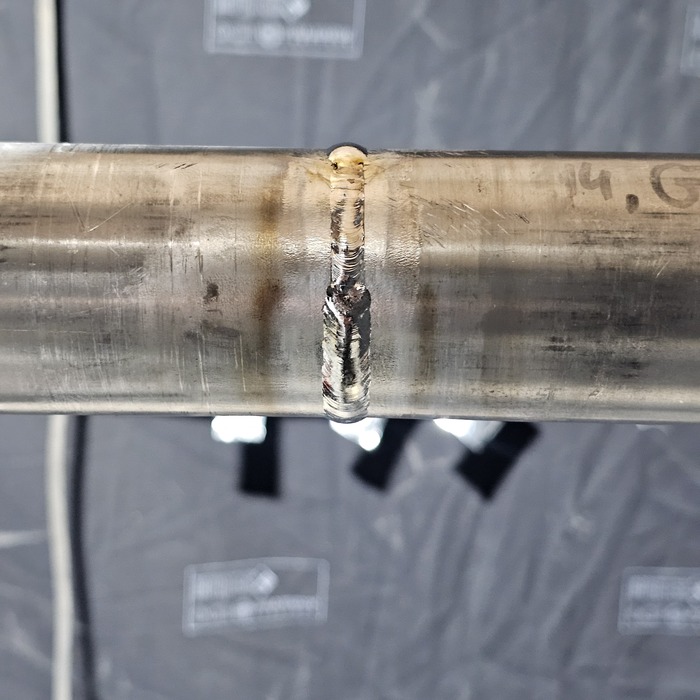
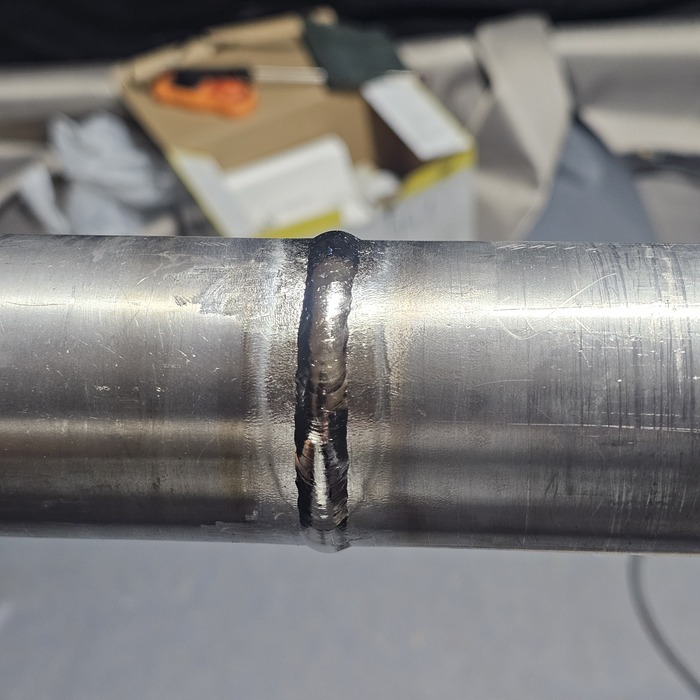
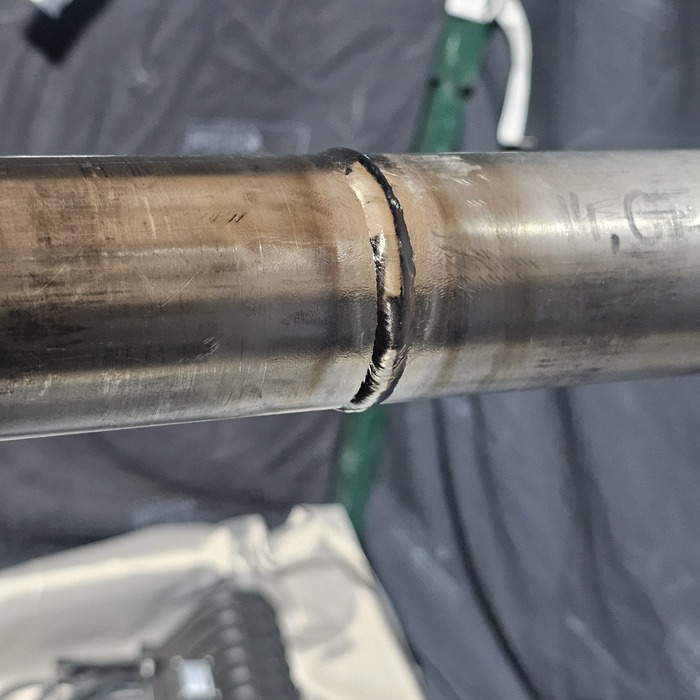
Информация в посте- это лишь мой опыт который не является пособием и догмой. Не исключаю что что-то делаю неправильно.
К сожалению из-за ограничения пикабу на 50 изображений не смог приложить все фотоматериалы, для более полной картины. Вообще хотелось бы делиться с вами опытом в формате видео. Возможно в будущем появится такая возможность и я смогу купить технику для этого.
Вольфрам 2.4мм, увеличенная керамика 10ка, присадка ERTi-2 2мм , аппарат ESAB 2200i, Svarnoyizderevki.
Надеюсь было интересно. Спасибо за внимание!
Принесли тут глушитель из нержавейки, приварить юбку, как здорово что ранее я себе сделал "дополнительную руку" ОЧЕНЬ удобно!!! Вот тут подробней - Третья рука для сварки


Где там зарплаты сварщиков в 300к в наносек? Несите две
Первые попытки в tig. Теперь надо научиться. Но, на первый взгляд варить проще чем мма и прикольнее чем полуавтоматом
P.s. этот самый неплавящийся электрод очень даже хорошо плавится. Почти закончил первый электрод за пару часов баловства
Зумеры, о чем речь идёт? Без гугла сначала. А потом и с гуглом, узнаете интересное.
___________
Весна! Выставляется первая рама —
И в комнату шум ворвался,
И благовест ближнего храма,
И говор народа, и стук колеса.
Мне в душу повеяло жизнью и волей:
Вон — даль голубая видна…
И хочется в поле, в широкое поле,
Где, шествуя, сыплет цветами весна!
Автор: Аполлон Николаевич Майков
Год создания 1854
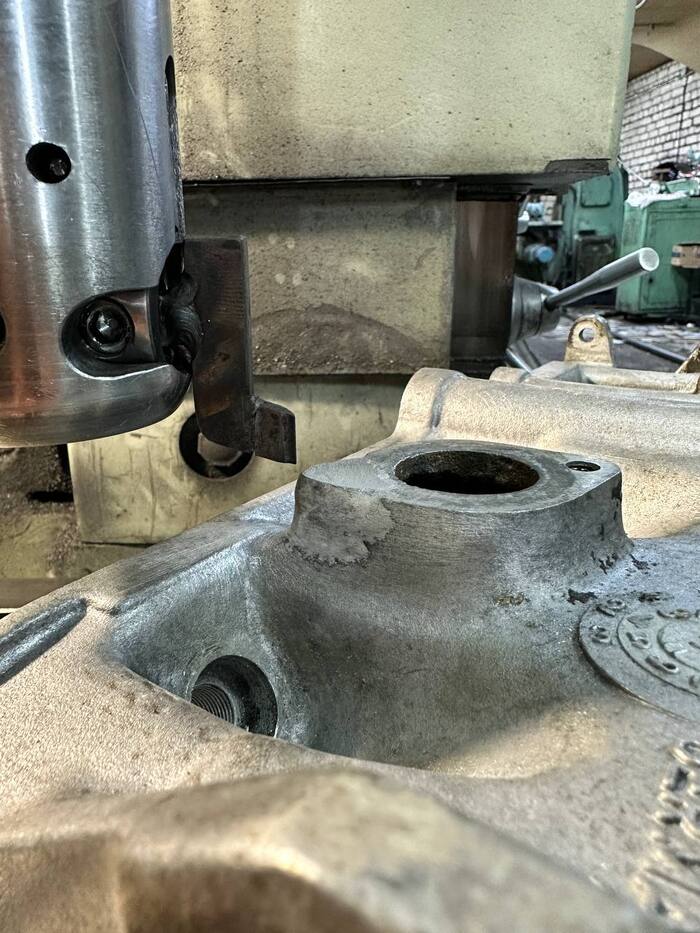
Фрезеровка👇🏻
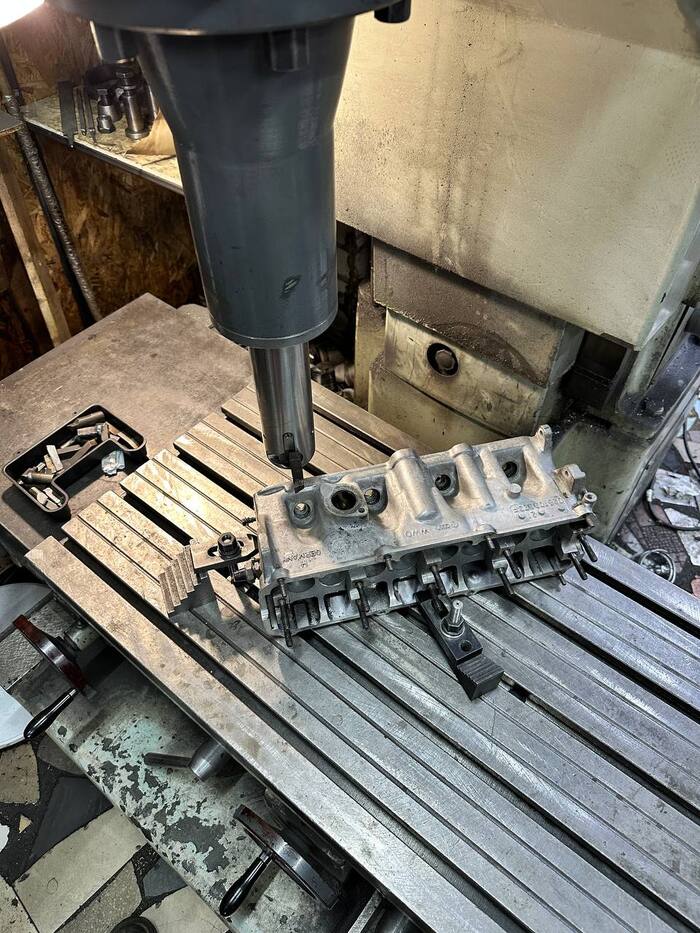
Заставили меня выполнить чужую работу😃
Но на моем станке и не такое можно вытворять)
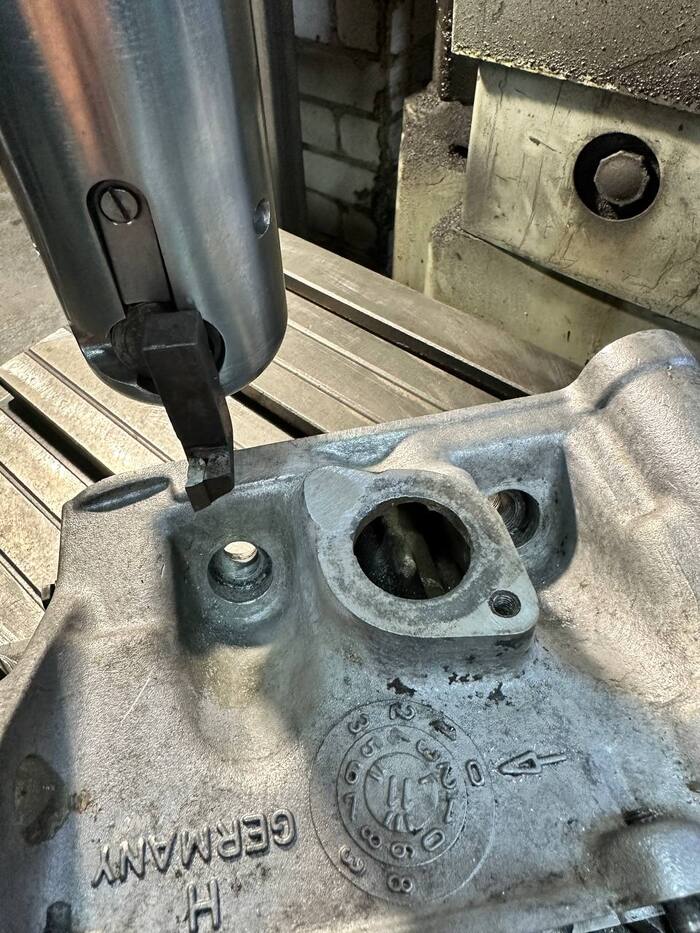
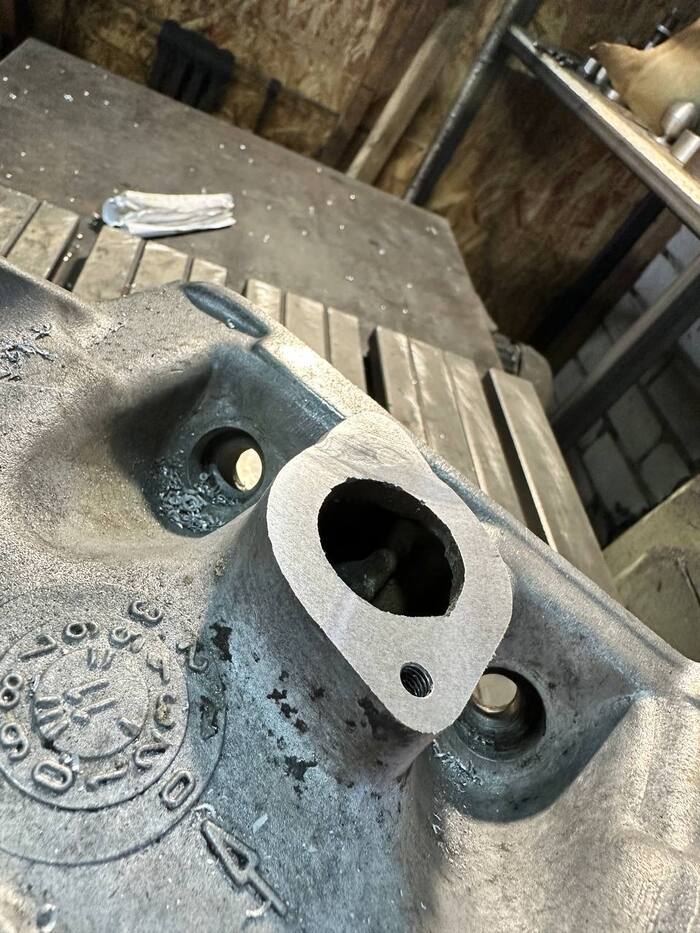
Гбц Ауди, фланец для трубки охлаждения, фрезеровка после сварки. (Фото 1, 2, 3).
Предварительно немного обнищал сварку болгаркой, лепестковым диском.
После начинаем понемногу фрезеровать. (Видео 1).
Как вышла ровная плоскость, без косяков, ставим скорость вращения побольше и делаем чистовой проход (Видео 2) (там слоумо).
Итог видео на последнем фото. Получилось красиво😍
Осталось просверлить и нарезать резьбу.
Элементы бессмертны, а значит, вынуждены наблюдать гибель своих детищ рано или поздно...
Буквально частичка моих размышлений касаемо моего сеттинга.

Внутри шов полностью гладкий и технологи приняли мою работу.
Ещё раз огромное спасибо всем кто поделился жизненным опытом.