Записки из раскройного цеха: почему «дешевый» пошив обходится втридорога и как устроена изнанка легпрома
Когда со стороны смотрят на швейный бизнес и торговлю одеждой на маркетплейсах, картинка кажется простой: купил рулоны ткани на оптовке, кинул лекала, раскроил, сшил и отгрузил на склад. А если партия пришла кривая, швы поползли и размерная сетка уехала - значит, виноваты криворукие швеи, которые не умеют шить ровно.
Я работаю внутри швейно-раскройного производства в Петербурге и каждый день вижу обратную сторону этого процесса. Правда в том, что около 80% брака и срывов сроков закладываются задолго до того, как деталь вообще попала под иголку швейной машины. Кривой крой физически невозможно сшить ровно.
Решил собрать в один пост реальную механику и экономику цеха: на чем спотыкаются молодые бренды и опытные селлеры, какие сюрпризы прячутся внутри заводских рулонов ткани и почему старый чугунный станок иногда надежнее нового оборудования.
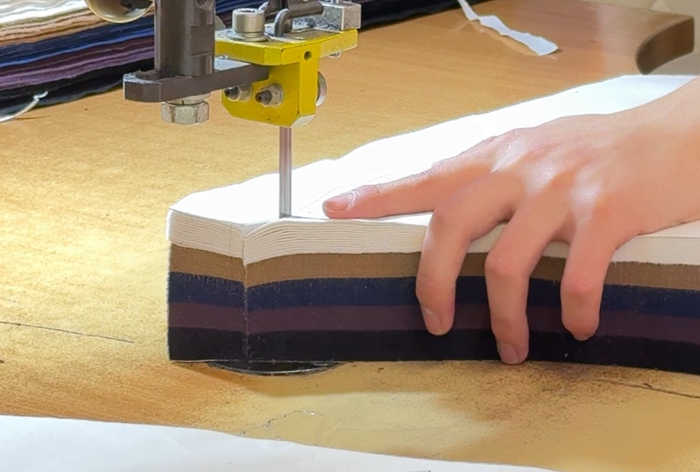
Раскрой на ленточном ноже
Математика скупого заказчика: сэкономил 15 рублей на крое - потерял 150 на пошиве
Типичная картина на рынке: селлер или локальный бренд запускает партию худи, футболок или спецовки и начинает искать, где раскроить подешевле. Находит условный «гараж», где ему обещают дать цену на 10-15 рублей с единицы ниже рынка, либо вообще пытается раскроить массовку силами одной швеи прямо на коленке в швейном цеху.
Дальше включается суровая производственная арифметика, о которой никто не думает на берегу:
Во-первых, перерасход сырья. Когда раскладку делают без опыта работы с разной шириной рулона и без плотной укладки лекал, в межлекальные выпады (обрезь) улетает лишние 5-8% ткани. На небольшой партии из 10 рулонов трехнитки или плотной бязи это уже десятки тысяч рублей, которые заказчик буквально выкидывает в мусорный мешок.
Во-вторых, геометрия высокого настила. Чтобы раскроить партию быстро, ткань стелят в несколько десятков слоев. Если положить полотно с натяжением, не дать трикотажу отлежаться или повести сабельный нож с легким перекосом по вертикали - верхняя деталь в пачке выйдет строго в размер, а нижняя уедет на 4-5 миллиметров.
В-третьих, паралич швейного потока. Когда такая пачка приезжает на сборку в швейный цех, начинается реанимация. Вместо того чтобы гнать операцию за операцией на автомате, швея вынуждена каждую деталь подрезать, припосаживать, вытягивать и совмещать на глаз. Скорость потока падает на 30%, нитки горят, а на выходе заказчик получает партию, где один размер М отличается от соседнего М на два сантиметра. В итоге копеечная экономия на столе оборачивается штрафами за срыв сроков и возвратами от покупателей из-за кривой посадки.
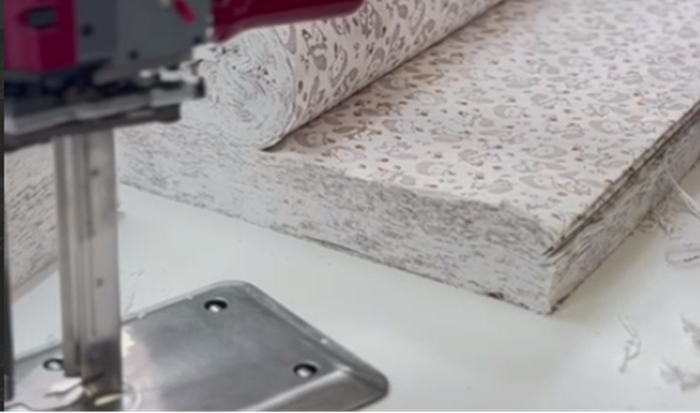
Высокий настил
Лотерея внутри рулона: почему нельзя верить этикетке поставщика
Даже если заказчик купил дорогое полотно у проверенного поставщика, а на всех рулонах стоит один и тот же номер партии и цвета (лот) - в цеху никому нельзя верить на слово.
Любой закройщик с опытом знает три главные подставы от производителей ткани:
Разнотон внутри одной поставки и даже одного рулона. Пока ткань смотана в плотную трубу на складе, глаз разницы не видит. Но стоит настелить полотно из двух соседних рулонов и сшить в одном изделии полочку из первого, а рукав из второго - при дневном свете получается откровенный «светофор». Если не разбить рулоны по оттенкам еще на этапе настила, вся партия поедет в утиль или жесткий дисконт.
Скрытый брак в середине намотки. Поставщики далеко не всегда отмечают флажками дырки от игл, масляные пятна от вязальных машин, непрокрас или поперечные стяжки. Если гнать настил вслепую и не вырезать эти участки с запасом на перекрой, на финальной сборке цех внезапно обнаружит, что из 500 комплектов 35 штук невозможно собрать - не хватает целых спинок или полочек.
Сюрпризы с усадкой. Бывает, что два рулона из одной паллеты после декатировки или утюжки (ВТО) дают разную усадку по длине и ширине. Без предварительного теста образца под утюгом и прессом запускать нож в массовку - чистый риск.
Тихая война между столом и машинкой: вопрос надсечек и ТЗ
Еще одна точка, где сгорают деньги и нервы производства - это стык между раскройным столом и швейным потоком.
На потоке время швеи стоит дорого. Она не должна сидеть с портновским мелком и линейкой, высчитывая, где тут центр оката рукава, куда притачивать накладной карман и где заканчивается вытачка. Для этого на деталях кроя ставятся монтажные надсечки (рассечки) и проколы.
Казалось бы, элементарная операция, но в дешевом крое на ней спотыкаются постоянно: то рубанут ножом рассечку на полтора сантиметра вглубь на кулирке (так, что после первой стирки на готовой футболке в этом месте вылезает дырка), то не дорежут нижние 15 слоев в высоком настиле. В итоге верх пачки идет с метками, а низ швеи собирают по интуиции.
Сюда же добавляется вечная боль общения между молодыми брендами и производствами. Заказчик часто приходит в цех с картинкой из Пинтереста и словами: «Нам нужен обычный базовый оверсайз, шейте как у всех, только качество сделайте как у люкса и желательно к вторнику по 250 рублей». Без четкой техкарты, проверенной градации лекал и отшитого эталонного образца, который подписан с обеих сторон, любое сотрудничество превращается в поиск крайнего.

Фрикционный мотор
Железо в цеху: почему швейнику сегодня приходится дружить с мультиметром
Отдельная глава в жизни любого производства - это оборудование. В цехах до сих пор трудятся десятки старых чугунных машин (двухиголки, прямострочки, спецовки), которые по запасу прочности механики легко переживут любой новый бюджетный Китай.
Проблема старых машин обычно не в «голове», а в старом фрикционном моторе под столом: он гудит как трансформаторная будка, крутится вхолостую всю смену, мотает счетчик и не дает поймать плавный старт на сложных узлах. Мы у себя решаем это просто - выкидываем фрикционники и ставим современные сервомоторы на 550-750 Вт в связке с позиционером иглы. Окупается такая доработка меньше чем за месяц: в паузах в цеху тишина, а за счет того, что игла сама всегда останавливается в нужной верхней или нижней точке, руки оператора освобождаются от подкручивания маховика, и скорость на операциях вырастает на 15-20%.
Но настоящий квест начинается, когда в разгар сезона встает сложная автоматика - например, на петельной или закрепочной машине отказывает соленоид подъема лапки или клинит обрезку. Хороших механиков по промке (особенно тех, кто разбирается не только в челноках, но и в платах и электронике) в городе единицы, и очередь к ним расписана на неделю вперед. Когда у тебя горит отгрузка, ждать мастера до следующего четверга невозможно - поэтому в современном цеху базовая диагностика мультиметром, чистка соленоидов и понимание электрической части спасают план не хуже самого дорогого инструмента.
Что в сухом остатке
Швейное и раскройное производство давно перестало быть историей про «ножницы и табуретку». Сегодня это жесткая математика процентов выпада ткани, миллиметров точности на высоком настиле и бесперебойной работы железа. И выигрывают на этом рынке те селлеры и цеха, которые считают себестоимость всего цикла целиком, а не пытаются сэкономить копейку на стартовом этапе.
Я недавно завел небольшой авторский Telegram-канал - Записки закройщика | Изнанка легпрома там без воды и теории из учебников делюсь буднями нашего цеха, разбираю настройку и доработку промки, работу со сложными тканями и реальную экономику производства Если работаете со швейкой, отшиваете свой бренд или просто любите производственную кухню изнутри — заглядывайте, буду рад коллегам, ссылку оставлю в комментарии